
Spannung und Verfolgung sind die beiden Einstellungen, die entscheiden, ob eine Bandsäge gerade schneidet oder wandert, und ob eine Klinge eine Schicht oder einen Monat dauert. Zu wenig Spannung und die Klinge beugt sich in den Schnitt; zu viel und es ermüdet an der Schweißnaht. Schlechte Verfolgung und die Klinge fährt vom Rad und ruiniert die hintere Kante. Diese Anleitung gibt Ihnen die Zahlen, das Verfahren und die Fehlerliste, um wie ein Setup-Tech zu kalibrieren.
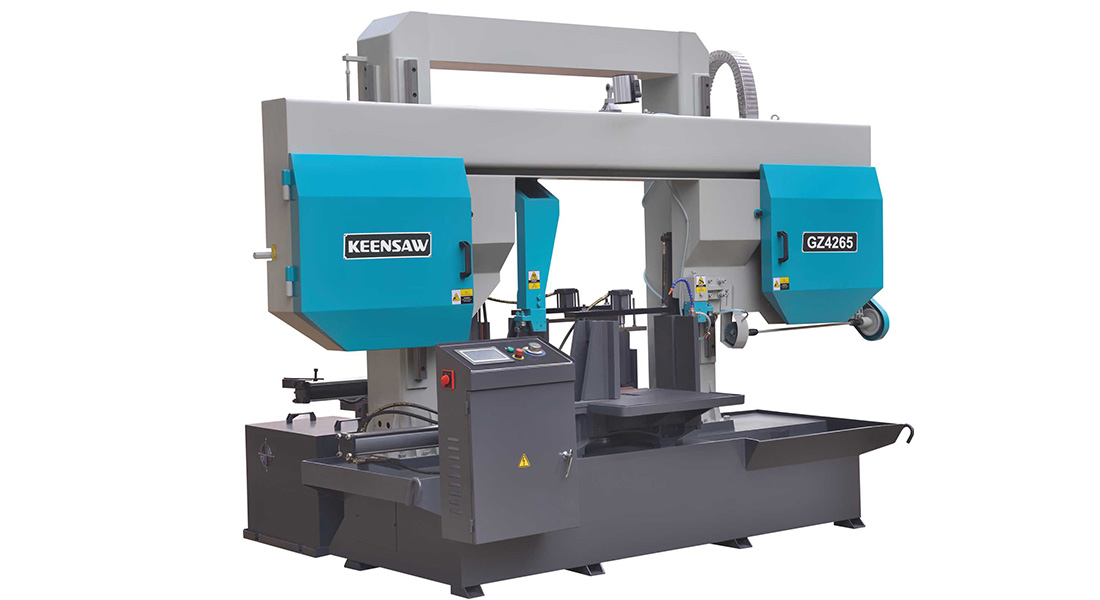
Ein Bandsägeblatt ist ein dünner Strahl unter Spannung. Spannung hält es gerade zwischen den Führungen, so dass es in das Arbeitsquadrat eintritt; es legt auch fest, wie viel die Klinge unter Schneidlast ablenkt. Unter Spannung beugt sich die Klinge zum Schnitt hin, die Kerbe wird wellig und die Zahnspitzen überladen auf einer Seite. Überspannt erstreckt sich die Klinge über ihre Ermüdungsgrenze hinaus und die Schweißung-oder die hintere Kante-lässt los. Das Ziel ist die korrekte Spannung für die Breite und Dicke der Klinge, ... konsequent gehalten.
Viele Sägen zeigen Spannung auf einer Skala oder einem Messgerät. bessere verwenden ein Durchbiegungsmessgerät, das misst, wie weit sich die Klinge unter einer festgelegten Kraft bewegt. Vertrauen Sie dem Messgerät über dem Aufkleber. Als Referenz laufen Bimetallklingen üblicherweise um 250 - 300 N/mm ² Zugspannung, skaliert durch breite-breitere Klingen nehmen mehr Gesamtkraft. Wenn Ihre Maschine kein Messgerät hat, Kalibrieren Sie nach der Spannungstabelle des Herstellers und bestätigen Sie mit einem sauberen, quadratischen Testschnitt.
| Erläuterung Blade Width | Typische Spannung (ca.) |
|---|---|
| 13 - 20 mm Größe | Unteres Ende der Range |
| 27 bis 34 mm | mittlere Range |
| 41 - 54 mm Größe | Das obere Ende der Range |
| 67 mm mehr | Nur pro Maschinenplatte |

Tracking zentriert die Klinge auf den Radkronen, so dass sie weder von der Oberseite absteigt noch den Flansch reibt. Kronen (etwas größer in der Mitte) absichtlich: eine zentrierte Klinge bleibt natürlich setzen. Um zu verfolgen, führen Sie die Klinge langsam und stupsen Sie die Leerlaufradneigung, bis die Klinge mit einem kleinen Rand an beiden Kanten zentriert sitzt. Niemals verfolgen, indem Sie die Klinge zwingen, den Radwinkel, nicht die Klinge, auf eine Seite einzustellen.
Führungen stabilisieren die Klinge in den letzten Millimetern vor dem Schnitt, wo die Ablenkung sonst die Rechtwinkligkeit ruinieren würde. Karbid-oder Lagerführungen sollten nur von der Klinge frei sein und die Seiten berühren, aber nicht kneifen. Stellen Sie sie so nah an die Arbeit, wie es der Wächter erlaubt; Fernführungen lassen die Klinge peitschen. Abgenutzte Führungen sind eine Hauptursache für wandernde Schnitte, also inspizieren und ersetzen Sie sie nach Zeitplan.
Überprüfen Sie die Spannung und Verfolgung bei jedem Klingenwechsel, nach jedem abnormalen Schnitt und wöchentlich bei stark ausgelasteten Maschinen. Hitze und ein langer Lauf entspannen die Spannung leicht, so dass ein Blick in die Mitte einer Produktionslinie eine billige Versicherung ist. Protokollieren Sie die Einstellung pro Maschine, damit ein neuer Bediener einen bekannten guten Schnitt reproduziert, anstatt zu raten.
| Fehler | Ergebnis | Fix ist |
|---|---|---|
| Falsche Spannung für Breite | Wander oder Fatigue | Verwenden Sie Width Table. |
| Tracking durch Blading | Die Back-Edge Wear | Rad drehen. |
| Zu weit vom Schnitt entfernt | Der Blade Whip | Guides schließen. |
| Anleitung Pinching | Überhitzung, snap | Set einfach klar. |
| Re-Check nach dem Run-In | Drift im Mid-Job | Re-Check-Posteingang. |
| Symptomatik | Spannungsfrage |
|---|---|
| Wavy Kerf Ubersetzungen | Unter-Spannung |
| Blade schnappt sich Weld | Überanstrengt/müde |
| Zähne belasten eine Seite | Unter-Spannung, Bowing |
| Hum oder Sing | Kann überspannt sein |
| Vorzeitige Gullet Cracks | Über-Spannung |
Für diejenigen, die die Mathematik mögen, wird die Klingenspannung als Zugspannung behandelt: σ = F/A (für F/A), wobei F die Spannkraft und A der Querschnitt der Klinge ist (Breite × Dicke). Bi-Metall-Klingen laufen gewöhnlich um 250 - 300 N/mm ². Zu weit unten und die Klingenbögen; zu weit oben und Sie nähern sich der Ermüdungsgrenze der Schweißnaht und der hinteren Kante. Die Breite ist wichtig, da eine breitere Klinge mehr Gesamtkraft benötigt, um die gleiche Spannung zu erreichen-raten Sie niemals nach Gefühl, Verwenden Sie die Breitentabelle der Maschine oder eine Anzeige.
Klingen verfolgen auf gekrönten Rädern, die mit einem Urethan-oder Gummireifen eingewickelt sind. Ein abgenutzter, glasierter oder rissiger Reifen ändert das Kronenprofil und die Klinge sitzt nicht in der Mitte-keine Menge an Tracking-Einstellung behebt einen schlechten Reifen. Überprüfen Sie Reifen auf Scoring und Härte, reinigen Sie sie von gepacktem Späne und ersetzen Sie, wenn die Krone weg ist. Die Antriebs-und Leerlauflager sind auch wichtig: Ein raues laufrad führt vibrationen ein, die sich als wandern im schnitt lesen.
Ein Einbruch ist bei hartem Material nicht optional. Eine frische Klinge hat mikroskopisch kleine scharfe Spitzen, die bei vollem Vorschub brechen können, bevor sie sitzen. Führen Sie die ersten Schnitte bei etwa halbem Vorschub aus, lassen Sie die Spitzen zu einer stabilen Kante abnutzen, dann bringen Sie die Zufuhr nach oben. Sie werden sehen, wie die Lebensdauer der Klinge steigt und die erste Schnittbearbeitung verbessert wird. Protokollieren Sie den Einbruchvorschub pro Material, damit die Bediener ihn nicht unter Produktionsdruck überspringen.
Ein einzeiliges Protokoll pro Maschine-Datum, Blattbreite, Spannungseinstellung, Führungsabstand, Bediener-macht die Kalibrierung von Folklore zu einem wiederholbaren Prozess. Wenn ein Schnitt driftet, sagt Ihnen das Protokoll, was sich geändert hat. Wenn ein neuer Bediener startet, gibt das Protokoll ihnen einen bekannten guten Ausgangspunkt. Es kostet nichts und verhindert das häufigste Cutoff-Problem: Jeder Bediener spannt anders.
| Symptomatik | Mögliche Ursache | Fix ist |
|---|---|---|
| Blade steigt von oben | Idler zu weit gegangen | Nudge idler Richtung Zentrum |
| Schlagwörter: Flansch | Idylle auf andere Weise | Gegenteil von Nudge |
| Zurück Edge Wear | Schlechtes Tracking/schlechter Reifen | Re-Track; Reifen überprüfen |
| Blade Wanders im Schnitt | Spannung oder Führung | Spannung einstellen, enge Führungen |
| Hum unter Last | Mögliche Überspannung | Niedriger auf den Tabellenwert |
Das Muster ist konsequent: Tracking-Fehler kommen von Radneigung und Reifenzustand; Schnittfehler kommen von Spannung und guides. Diagnostizieren, wo die Klinge fehlt-auf dem Rad oder in der Arbeit-und die Fix folgt.
| Intervall | Aufgabe |
|---|---|
| Per Blade wechseln | Spannung auf Breite einstellen; nachverfolgen; Führungen schließen; einbrechen. |
| Täglich | Visuelle Klingenprüfung; klare Chips an den Führungen. |
| Wöchentlich | Überprüfen Sie die Spannungsanzeige; Überprüfen Sie Reifen und Lager. |
| Monatlich | Log-Kalibrierung; abgenutzte Führungen ersetzen. |
Wenn ein Schnitt driftet, wissen Sie die letzte Einstellung und was sich geändert hat, so dass die Wiederherstellung Minuten dauert und keine verlorene Schicht.
Führen Sie diese Checkliste bei jedem Klingenwechsel und wöchentlich an stark frequentierten Linien aus, und wandernde Schnitte und gerissene Schweißnähte verschwinden weitgehend.
Klinge wandern oder brechen auf Ihrer Säge? Frage von KEENSAW für die richtige Spanntabelle und Führungseinrichtung für Ihre Klingenbreiten und Materialien-wir helfen Ihnen, einen geraden, langlebigen Schnitt einzuwählen.
Kontaktieren Sie uns, wenn Sie Fragen haben. Wir werden Ihnen so schnell wie möglich antworten

