vom 20. Sept. 2026
vom 20. Sept. 2026
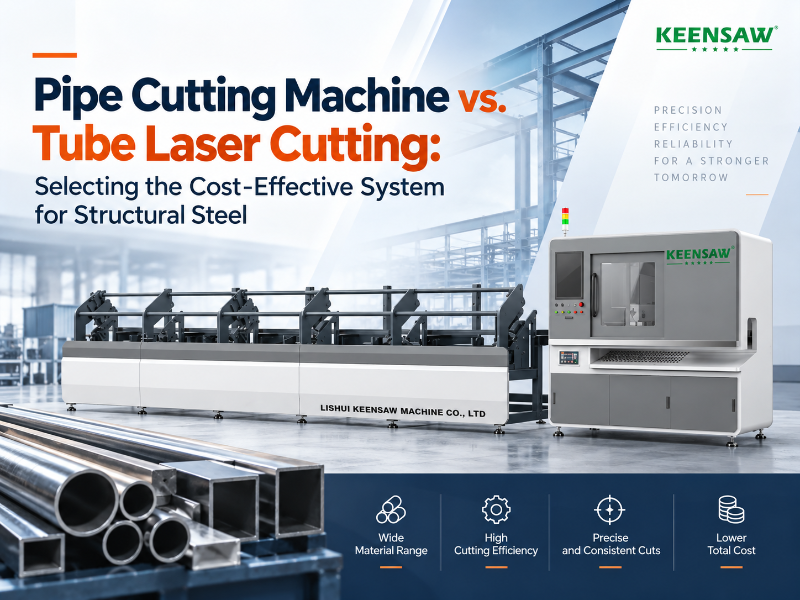
Für Baustahl ist eine Rohrschneidemaschine (Kreis-/Kaltsäge oder Bandsäge) kostengünstiger als ein Rohrlaser bei Dickwand-und H-Strahl-Arbeiten; Der Laser gewinnt nur bei dünnwandigen Rohren, die Löcher und Konturen in einem Setup benötigen.
vom 20. Sept. 2026
vom 20. Sept. 2026
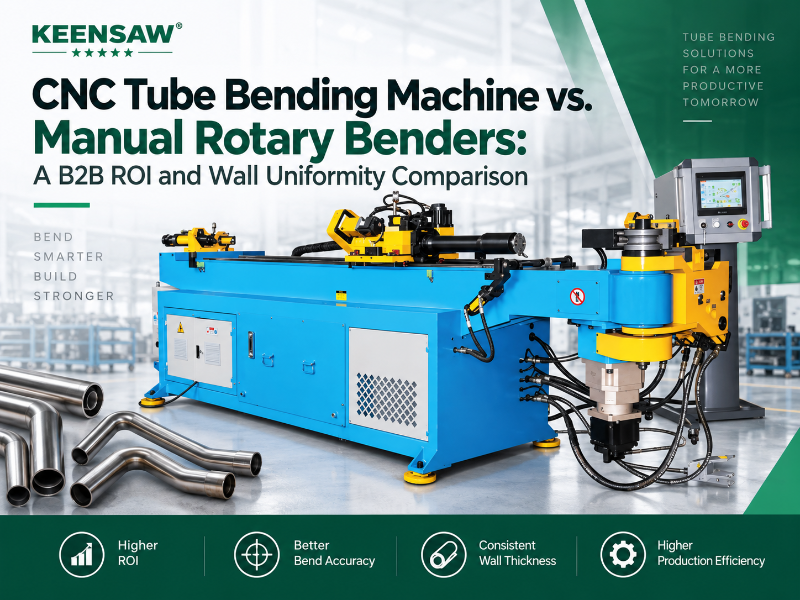
Eine CNC-Rohrbiegemaschine schlägt eine manuelle Drehbiegemaschine bei Wandgleichmäßigkeit und ROI über ~ 500 Wiederholungsbiegungen/Monat und zahlt sich in 8 - 14 Monaten durch geringeren Ausschuss und keinen Engpass für qualifizierte Bediener aus.
vom 20. Sept. 2026
vom 20. Sept. 2026
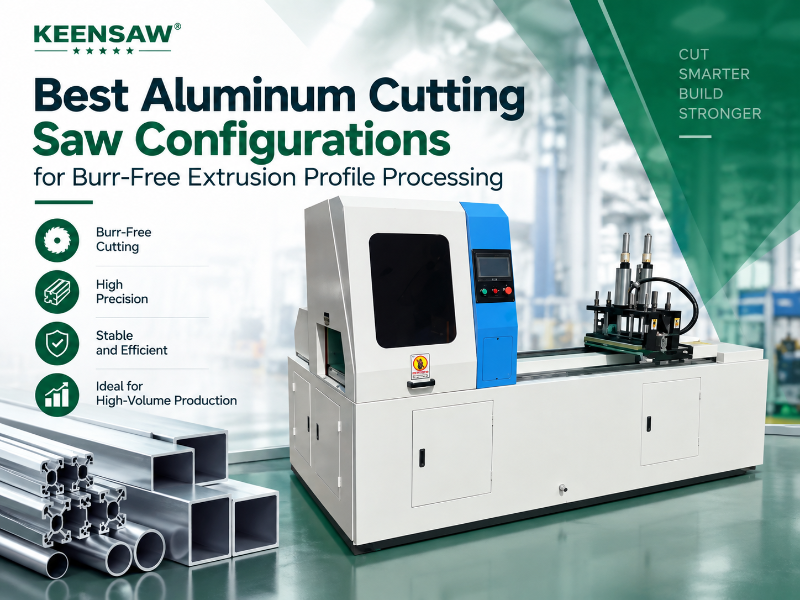
Verwenden Sie für gratfreies Aluminium-Strangpressen eine nach unten schneidende Kreissäge aus Hartmetall mit einer profilierten Null-Spalt-Vorrichtung, hoher Drehzahl, langsamer Zufuhr und Nebel-/Flutkühlmittel. Burrs kommen von den aus dem Zahn austretenden dünnen Wänden-fixieren Sie sie mit Geometrie und Klemmung.
vom 20. Sept. 2026
vom 20. Sept. 2026
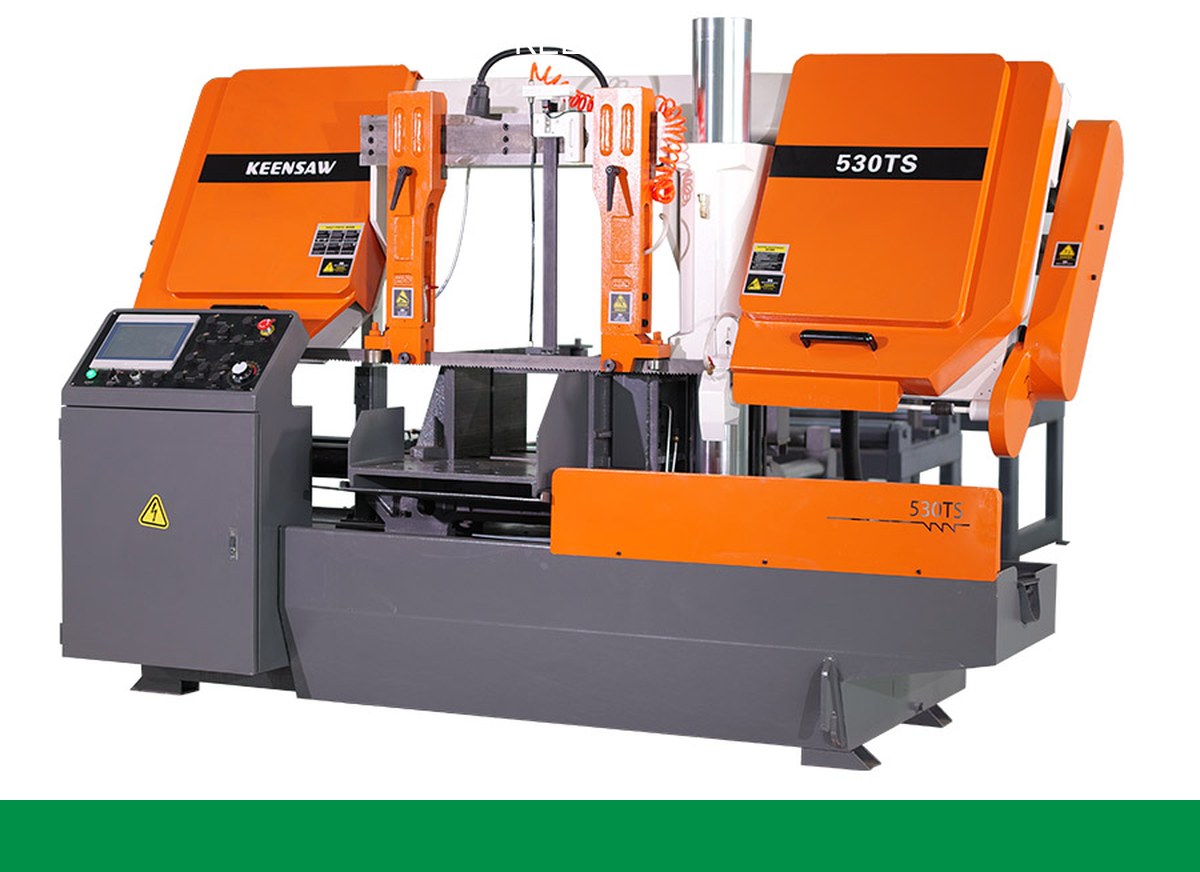
Das Abstreifen von Zähnen auf einer Bandsäge, die Titan oder legierten Stahl schneidet, ist das Aushärten von zu niedriger Geschwindigkeit und zu hohem Feed. Fix, indem Sie die Blattgeschwindigkeit erhöhen, den Feed 25 - 40% schneiden, ein positives Rechen mit variabler Tonhöhe verwenden und Kühlmittel fluten.
vom 20. Sept. 2026
vom 20. Sept. 2026
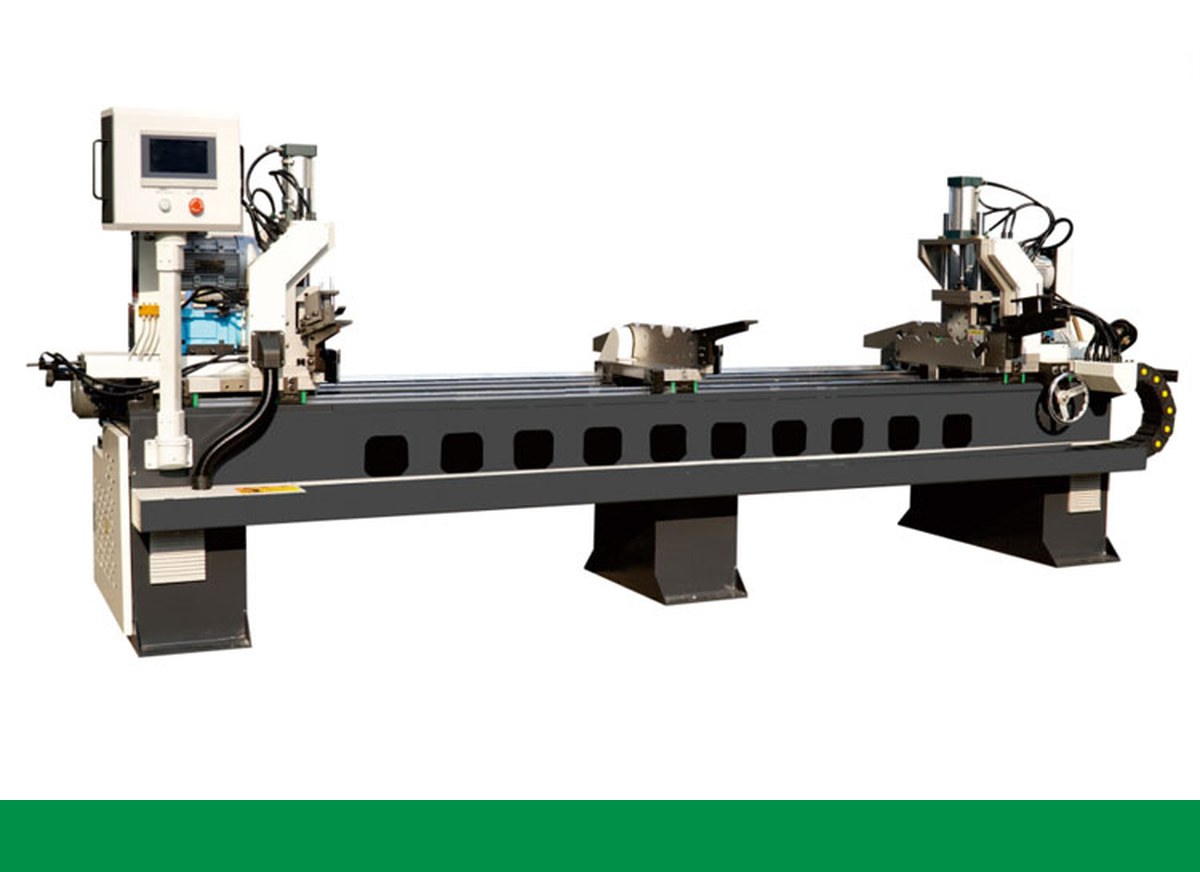
Wählen Sie für Automobil-Befestigungslinien eine servobetriebene Doppelend-Stangenfasermaschine mit synchronisierter Fläche + Fase + Mitte,+-0,02 mm Wiederholgenauigkeit und Magazinzufuhr-sie hält an beiden Enden in einer Klemme eine Rechtwinkligkeit, die Single-End-Maschinen nicht können.
vom 20. Sept. 2026
vom 20. Sept. 2026
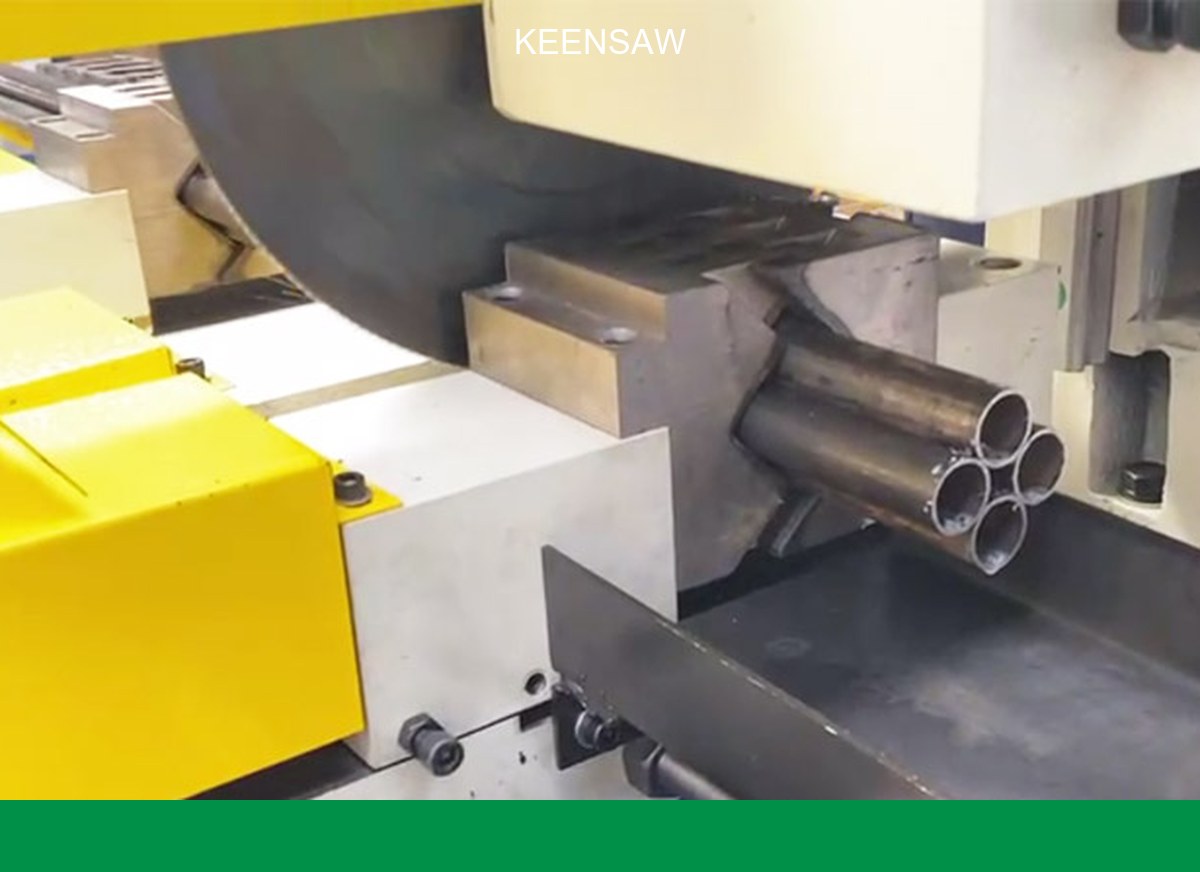
Für Metall-Cutoff schlägt eine Kaltsägemaschine eine Bandsäge auf Cost-per-Cut über etwa 4.000 - 6.000 Schnitte/Monat: nahe Null Kerf, kein Entgraten, 4 - 7s Zyklen. Eine Bandsäge gewinnt bei geringem Volumen, großen Abschnitten oder gemischten Formen.
vom 20. Sept. 2026
vom 20. Sept. 2026
Für High-Volume-Metall-Cutoff ist die beste CNC-Kreissäge eine vollautomatische, starrgerahmte Maschine mit einem TCT-oder Cermet-Blatt, Servo-Bar-Feed und integriertem Chip-Handling-sortiert nach Kapazität, Schnitten pro Minute und Cost-per-Cut.
Sep. 11, 2026
Sep. 11, 2026
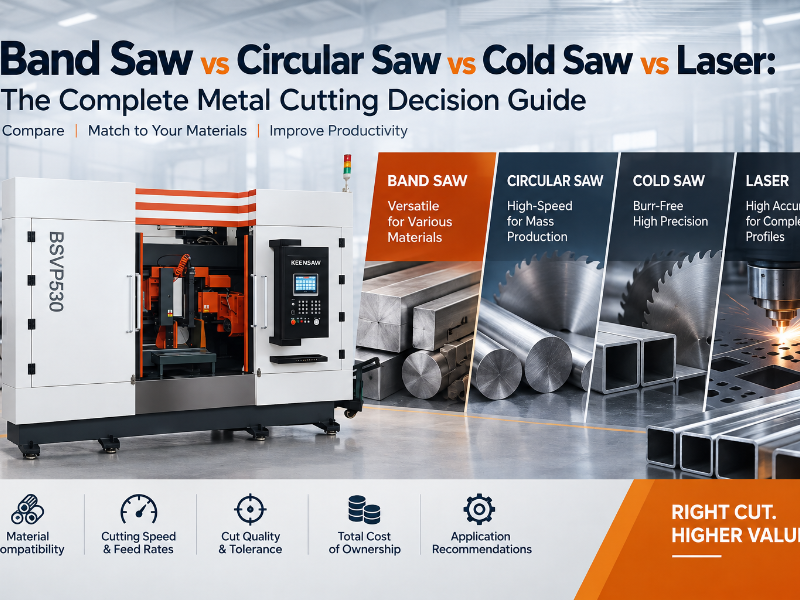
If you run a job shop or a production cell, the question is never “which saw is best” in the abstract — it is “which method is best for this material, this volume and this tolerance?” A band saw that is perfect for low-volume billets will bottleneck a high-volume bar li
Sep. 11, 2026
Sep. 11, 2026
Two saws, the same bar, two completely different results. One finishes a clean, burr-free cut in seconds with a blade that lasts for weeks. The other burns the blade, smears the surface and stalls the cell. The difference is almost never the machine — it is the cutting speed and feed matched t
Sep. 11, 2026
Sep. 11, 2026
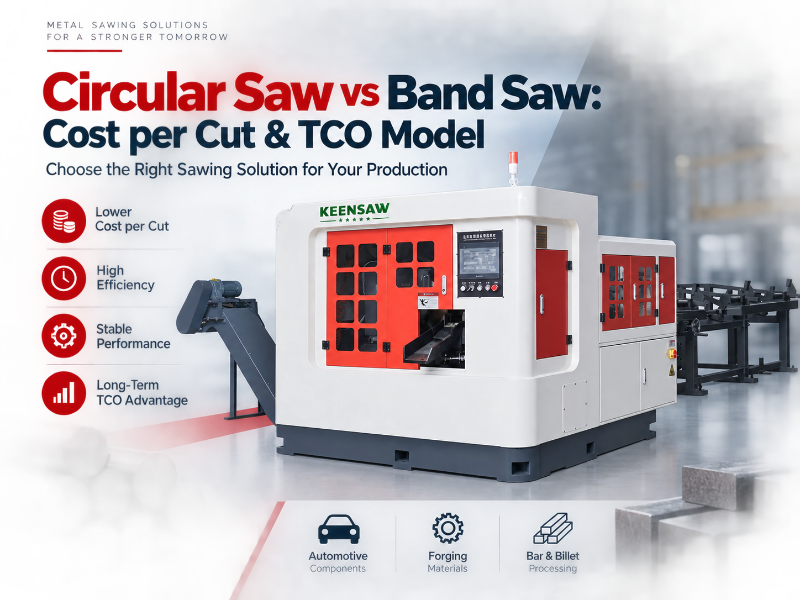
Der Vergleich einer CNC-Hartmetall-Kreissäge mit einer Bandsäge anhand des Aufkleberpreises ist der falsche erste Schritt. Dieser Leitfaden bietet Produktionsplanern ein Fünf-Eimer-Gesamtbetriebskostenmodell und ein ausgearbeitetes Beispiel, sodass die Auswahl von den Kosten pro Schnitt abhängt – Klingenverschleiß, Zykluszeit, Schnittfugenabfall, Arbeit und Kapital – und nicht vom Ausstellungsraum. Enthält eine Entscheidungsmatrix und FAQ zum ROI von Sägemaschinen.
Kontaktieren Sie uns, wenn Sie Fragen haben. Wir werden Ihnen so schnell wie möglich antworten