
La tensión y el seguimiento son los dos ajustes que deciden si una sierra de cinta corta directamente o deambula, y si una cuchilla dura un turno o un mes. Muy poca tensión y la cuchilla se arquea en el corte; demasiada y se fatiga en la soldadura. Un seguimiento deficiente y la cuchilla se sale de la rueda y arruina el borde posterior. Esta guía le brinda los números, el procedimiento y la lista de errores para calibrar como un técnico de configuración.
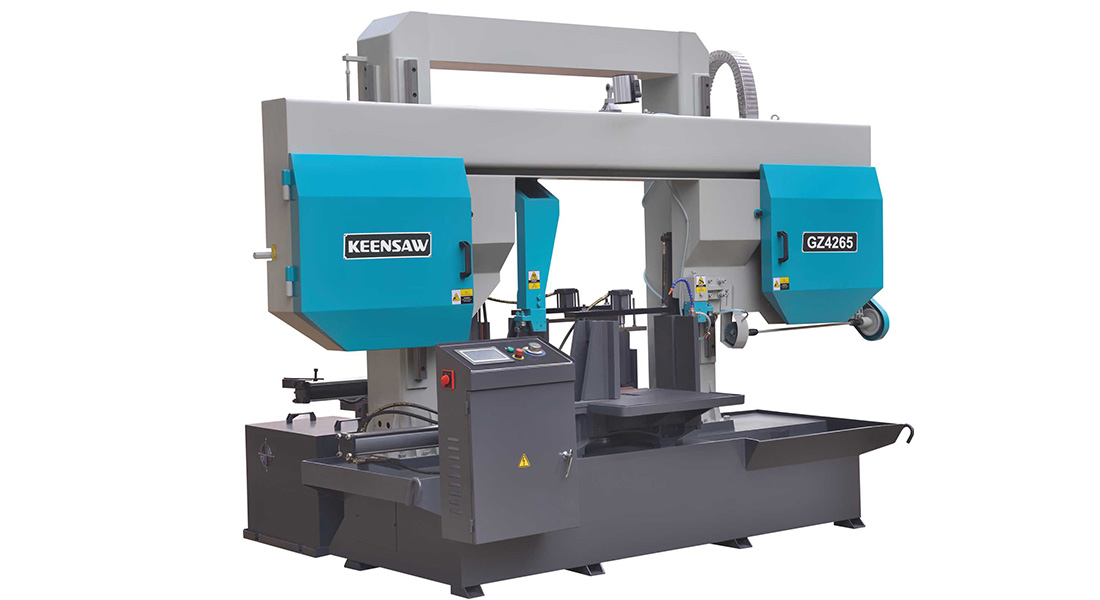
Una hoja de sierra de cinta es una viga delgada bajo tensión.La tensión la mantiene recta entre las guías para que ingrese al cuadrado de trabajo; también establece cuánto se desvía la hoja bajo carga de corta.Subtensada, la hoja se inclina hacia el corte, el corte se hace ondulado y las puntas de los dientes se sobrecargan en un lado.Sobretensada, la hoja se estira más allá de su límite de fatiga y la soldadura, o el borde posterior, se suelta. tensión correcta para el ancho y grosor de la cuchilla, mantenido consistentemente.
Muchas sierras muestran la tensión en una escala o calibre; los mejores usan un medidor de deflexión que mide qué tan lejos se mueve la cuchilla bajo una fuerza establecida. Confía en el medidor sobre la pegatina. Como referencia, las cuchillas bimetálicas comúnmente funcionan alrededor de 250 - 300 N/mm ² de tensión de tracción, escaladas por cuchillas de ancho más anchas toman más fuerza total. Si su máquina no tiene un medidor, Calibrar con la tabla de ancho a tensión del fabricante y confirmar con un corte de prueba limpio y cuadrado.
| Siguiente Blade Width | Tensión típica (aprox.) |
|---|---|
| 13 y 20 mm | El extremo inferior del rango |
| 27 y 34 mm | Medio rango |
| Desde 41 - 54 mm | Fin del rango superior |
| 67 mm más | Sólo por placa de máquina |

El seguimiento está centrando la cuchilla en las coronas de las ruedas para que no se suba de la parte superior ni frote la brida. Coronado (ligeramente más grande en el medio) a propósito: una cuchilla centrada naturalmente se mantiene en su lugar. Para rastrear, ejecute la cuchilla lentamente y empuje la inclinación de la rueda ociosa hasta que la cuchilla se encuentre centrada con un pequeño margen en ambos bordes. Nunca realice un seguimiento forzando la cuchilla a un lado: ajuste el ángulo de la rueda, no la cuchilla.
Las guías estabilizan la cuchilla en los últimos milímetros antes del corte, donde la desviación arruinaría la cuadratura. Las guías de carburo o de rodamiento deben estar justo alejadas de la cuchilla y tocarse lateralmente, pero sin pellizcar. Colóquelas lo más cerca posible del trabajo como lo permita el protector; las guías lejanas dejan que la cuchilla se látigue. Las guías desgastadas son una causa principal de cortes errantes, así que inspecciónalas y reemplázalas a tiempo.
Verifique la tensión y el seguimiento en cada cambio de cuchilla, después de cualquier corte anormal, y semanalmente en máquinas ocupadas. El calor y una carrera larga relajan ligeramente la tensión, por lo que una mirada a mitad de turno en una línea de producción es un seguro barato. Registre la configuración por máquina para que un nuevo operador reproduzca un corte conocido en lugar de adivinar.
| El error | Resultado | Fijo |
|---|---|---|
| Tensión incorrecta para el ancho | Vagabundo o cansado | Uso de la tabla Width. |
| Tracking por Forcing Blade | Ropa de back-edge | Ajuste de la rueda. |
| Guía demasiado lejos de cortar | Siguiente Blade Whip | Cierre las guías. |
| Guía de pellizcos | Calentamiento, Snap | establecido claramente. |
| Re-check después del run-in | Movimiento Mid-Job | Comprobar el post setter. |
| Síntoma | Tensión Cuestión |
|---|---|
| Vía Kerf | Sub-tensión |
| Blade Snaps en el Weld | Sobretensión/cansancio |
| Los dientes cargan un lado | Tensión, booking |
| Hum y canta | Puede estar sobre-tenso |
| Agujeros prematuros cracks | Sobre-tensión |
Para aquellos a los que les gustan las matemáticas, la tensión de la cuchilla se trata como tensión de tracción: σ = F/A, donde F es la fuerza de tensión y A es la sección transversal de la cuchilla (ancho × grosor). Las cuchillas bimetálicas comúnmente corren alrededor de 250 - 300 N/mm ². Demasiado abajo y las cuchillas se arquean; demasiado por encima y se acerca al límite de fatiga de la soldadura y el borde posterior. El ancho importa porque una cuchilla más ancha necesita más fuerza total para alcanzar la misma tensión, nunca adivine por la sensación, Use la tabla de ancho de la máquina o un medidor.
Las cuchillas se rastrean en ruedas coronadas envueltas con un neumático de uretano o caucho. Un neumático desgastado, vidriado o agrietado cambia el perfil de la corona y la cuchilla no se sentará en el centro: ninguna cantidad de ajuste de seguimiento arregla un neumático malo. Inspeccione los neumáticos para determinar la puntuación y la dureza, límpielos de virutas empaquetadas y reemplácelos cuando la corona se haya ido. Una rueda de funcionamiento áspero introduce una vibración que se lee como vagar en el corte.
La rotura no es opcional en el material duro. Una cuchilla fresca tiene puntas afiladas microscópicas que, golpeadas a plena alimentación, pueden fracturarse antes de asentarse. Ejecute los primeros cortes a aproximadamente media alimentación, deje que las puntas se desgasten hasta un borde estable, luego traiga alimentación. Verá aumentar la vida útil de la cuchilla y mejorar el acabado del primer corte. Registre la alimentación de rotura por material para que los operadores no la salten bajo presión de producción.
Un registro de una línea por máquina: fecha, ancho de cuchilla, ajuste de tensión, espacio libre de guía, el operador convierte la calibración del folklore en un proceso repetible. Cuando un corte se desvía, el registro le dice qué cambió. Cuando un nuevo operador comienza, el registro le da un punto de partida conocido y bueno. No cuesta nada y evita el problema de corte más común: cada operador tensando de manera diferente.
| Síntoma | Probable causa | Fijo |
|---|---|---|
| Blade escalando desde lo alto | Idler se inclinó demasiado lejos | Nudge idler hacia el centro |
| Rubión Rubión | Idler se inclinó de otra manera | Contrario a nudismo |
| El nuevo edge wear | Tracking pobre/neumático malo | Re-track; Chequee el neumático |
| Blade Wanders en el corte | Tensión o guías | Establecer tensión, guías cercanas |
| Hum bajo carga | Posible sobretensión | Baja al valor de la tabla |
El patrón es consistente: Las fallas de seguimiento provienen de la inclinación de la rueda y la condición del neumático; las fallas de corte provienen de la tensión y las guías. Diagnosis por dónde se comporta mal la cuchilla, en la rueda o en el trabajo, y la solución sigue.
| Intervalo | Tarea |
|---|---|
| Por cambio de hoja | Ajuste la tensión a la anchura; volver a seguir; cerrar guías; romper. |
| A diario | Verificación visual de la cuchilla; astillas claras en las guías. |
| Semanalmente | Verifique el medidor de tensión; inspeccione neumáticos y rodamientos. |
| Mensual | Calibración de registro; reemplazar las guías desgastadas. |
Cuando un corte se desvía, usted sabe la última configuración y lo que cambió, por lo que la recuperación es de minutos, no un turno perdido.
Ejecute esta lista de verificación en cada cambio de cuchilla y semanalmente en líneas ocupadas, y los cortes errantes y las soldaduras rotas desaparecen en gran medida.
¿ Blade vagando o rompiendo en su sierra? Preguntar a Keensaw para la configuración correcta de la tabla de tensión y la guía para el ancho y los materiales de su cuchilla, lo ayudaremos a marcar un corte recto y duradero.
Contáctanos si tienes alguna pregunta te responderemos lo antes posible

