
Tensão e rastreamento são os dois ajustes que decidem se uma serra de banda corta em linha reta ou vagueia, e se uma lâmina dura uma mudança ou um mês. Muito pouca tensão e a lâmina se curva no corte; demais e cansa na solda. Pobre rastreamento e a lâmina sai da roda e arruína a borda traseira. Este guia fornece os números, o procedimento e a lista de erros para calibrar como um técnico de configuração.
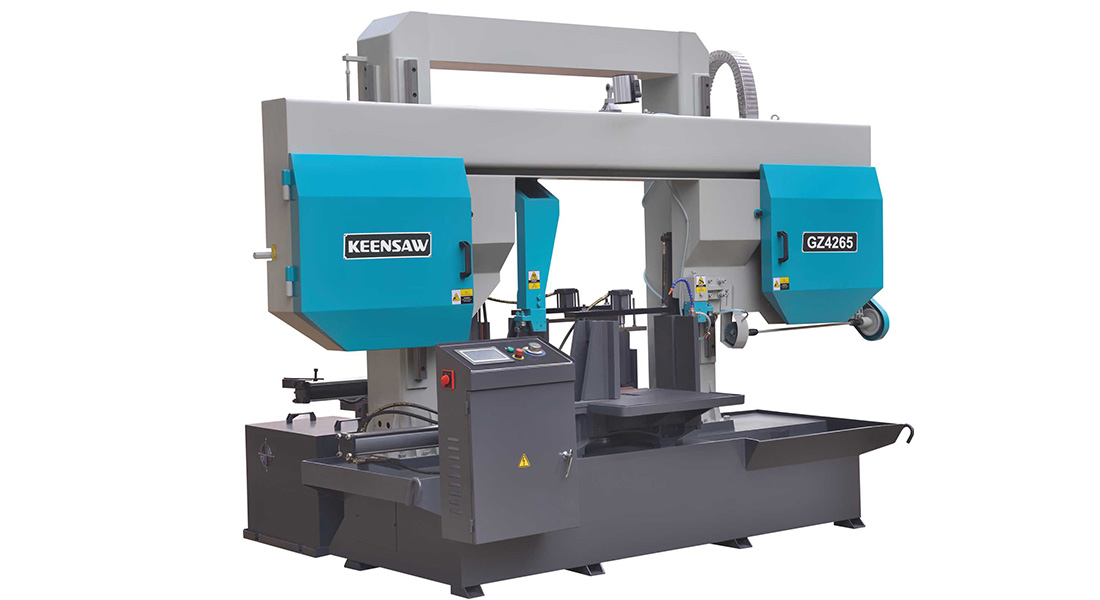
Uma lâmina de serra de fita é um feixe fino sob tensão. A tensão a mantém reta entre as guias para que ela entre no quadrado de trabalho; também define o quanto a lâmina se desvia sob carga de corte. Subtensionada, a lâmina se curva em direção ao corte, o kerf fica ondulado e as pontas dos dentes sobrecarregam de um lado. Sobretensionada, a lâmina se estende além do limite de fadiga e a solda-ou a borda traseira-solta. O objetivo é o tensão correta para a largura e espessura da lâmina, mantido de forma consistente.
Muitas serras mostram tensão em uma escala ou medidor; melhores usam um medidor de deflexão que mede o quanto a lâmina se move sob uma força definida. Confie no medidor sobre o adesivo. Para referência, as lâminas bimetálicas geralmente correm em torno de 250 - 300 N/mm ² de tensão de tração, dimensionadas por lâminas mais largas. calibrar pela tabela de largura para tensão do fabricante e confirmar com um corte de teste quadrado limpo.
| Blade em Width | Tensão típica (aprox.) |
|---|---|
| Tamanho 13 - 20 mm | Fim do Range |
| Tamanho 27 - 34 mm | Médio range |
| Tamanho 41 - 54 mm | Fim do Range |
| 67 milímetros + | Apenas por placa de máquina |

Rastreamento é centrar a lâmina nas coroas das rodas para que ela não suba do topo nem esfregue o flange. coroada (um pouco maior no meio) de propósito: uma lâmina centrada naturalmente fica parada. Para rastrear, execute a lâmina lentamente e cutuque a inclinação da roda até que a lâmina fique centralizada com uma pequena margem em ambas as bordas. Nunca rastreie forçando a lâmina para um lado-ajuste o ângulo da roda, não a lâmina.
Guias estabilizam a lâmina nos últimos milímetros antes do corte, onde a deflexão arruinaria a quadratura. Guias de carboneto ou de rolamento devem estar apenas livres da lâmina para trás e tocar os lados, mas não beliscar. Coloque-os o mais perto do trabalho que a guarda permitir; guias distantes deixam o chicote da lâmina. Guias desgastadas são uma das principais causas de cortes errantes, então inspecione-os e substitua-os na programação.
Verifique a tensão e o rastreamento em cada troca de lâmina, após qualquer corte anormal e semanalmente em máquinas ocupadas. Calor e longo prazo relaxam ligeiramente a tensão, portanto, um olhar no meio do turno em uma linha de produção é seguro barato. Registre a configuração por máquina para que um novo operador reproduza um corte conhecido em vez de adivinhar.
| Erro | Resultado | Fix |
|---|---|---|
| Tensão errada para largura | Wander ou cansaço | Use uma mesa width. |
| Rastreamento forçando a lâmina | Traseira traseira | Ajuste do tilt da roda. |
| Guia muito longe do corte | Lâmina Whip | Mova os guias para perto. |
| Guia do Pinhão | Força, Snap | Defina apenas claro. |
| Ignorar o re-check após o run-in | Drift mid-job (em inglês) | Re-check post settle (em inglês). |
| Sintoma | Questão de tensão |
|---|---|
| Capitão Kerf | Sub-tensionado |
| Blade Snaps em Weld | Excesso de tensão/cansaço |
| Dentes carregados um lado | Sub-tensionado, curvando |
| Hum ou Cantar | Pode ser excessivamente tensionado |
| Prematuros Cracks Gula | Sobre-tensionado |
Para aqueles que gostam de matemática, a tensão da lâmina é tratada como tensão de tração: σ = F / A, onde F é a força de tensão e A é a secção transversal da lâmina (largura × espessura). Lâminas bimetálicas geralmente correm em torno de 250 - 300 N/mm ². Muito abaixo e as lâminas se curvam; muito acima e você se aproxima do limite de fadiga da solda e da borda traseira. Largura é importante porque uma lâmina mais larga precisa de mais força total para alcançar o mesmo estresse-nunca adivinhe pela sensação, Use a tabela de largura da máquina ou um medidor.
Lâminas faixa em rodas coroadas envolto com um pneu de uretano ou borracha. Um pneu desgastado, vidrado ou rachado muda o perfil da coroa e a lâmina não vai sentar-se centro-nenhuma quantidade de ajuste de rastreamento corrige um pneu ruim. Inspecione os pneus para pontuação e dureza, limpe-os de lodo embalado, e substituir quando a coroa se foi. Os rolamentos de acionamento e de marcha lenta também são importantes: uma roda de corrida áspera introduz vibração que se lê como vagar no corte.
Break-in não é opcional em material duro. Uma lâmina fresca tem pontas afiadas microscópicas que, bateu na alimentação completa, pode fraturar antes de seat. Run os primeiros cortes em cerca de metade da alimentação, deixe as pontas desgaste a uma borda estável, em seguida, trazer alimentar up. You vai ver aumento da vida da lâmina e o acabamento do primeiro corte melhorar. Log a alimentação break-in por material para que os operadores não ignorá-lo sob pressão de produção.
Um log de uma linha por data da máquina, largura da lâmina, configuração de tensão, folga do guia, o operador transforma a calibração do folclore em um processo repetível. Quando um corte deriva, o log informa o que mudou. Quando um novo operador inicia, o log dá-lhes um ponto de partida conhecido. Não custa nada e evita o problema de corte mais comum: cada operador tensiona de maneira diferente.
| Sintoma | Provável causa | Fix |
|---|---|---|
| Blade Escalão Off Top | Idler foi longe demais | Nudge idler em direção ao centro |
| Lâmina Rubs Flange | Idler inclinou-se de outra maneira | Nudge ao contrário |
| Artigos de Back Edge Wear | Mau rastreamento/mau pneu | Re-track; verificação de pneus |
| Blade Wanders em Cut | Tensão ou guias | Tensão definida, guias próximos |
| Hum sob carga | Possível tensão excessiva | Menor valor da tabela |
O padrão é coerente: As falhas de rastreamento vêm da inclinação da roda e da condição do pneu; as falhas de corte vêm da tensão e das guias. Diagnostique por onde a lâmina se comporta mal-na roda ou no trabalho-e a correção segue.
| Intervalo | Tarefa |
|---|---|
| Mudança de Blade | Ajuste a tensão à largura; re-track; feche guias; quebre. |
| Diário | Verificação visual da lâmina; limpar chips em guias. |
| Semanalmente | Verifique o medidor de tensão; inspecione pneus e rolamentos. |
| Mensal | Calibração de log; substituir guias desgastadas. |
Quando um corte deriva, você sabe a última configuração e o que mudou, então a recuperação é de minutos, não de um turno perdido.
Execute esta lista de verificação em cada troca de lâmina e semanalmente em linhas ocupadas, e cortes errantes e soldas quebradas desaparecem em grande parte.
Lâmina vagando ou quebrando em sua serra? Pergunte ao Keenan para a configuração correta da mesa de tensão e do guia para as larguras e materiais das suas lâminas-nós o ajudaremos a marcar um corte reto e duradouro.
Entre em contato conosco se tiver alguma dúvida responderemos o mais breve possível

