
La tension et le suivi sont les deux ajustements qui décident si une scie à ruban coupe droit ou erre, et si une lame dure un quart de travail ou un mois. Trop peu de tension et la lame s'incline dans la coupe; trop et elle fatigue à la soudure. Mauvais suivi et la lame se détache de la roue et ruine le bord arrière. Ce guide vous donne les chiffres, la procédure et la liste d'erreurs à calibrer comme un technicien d'installation.
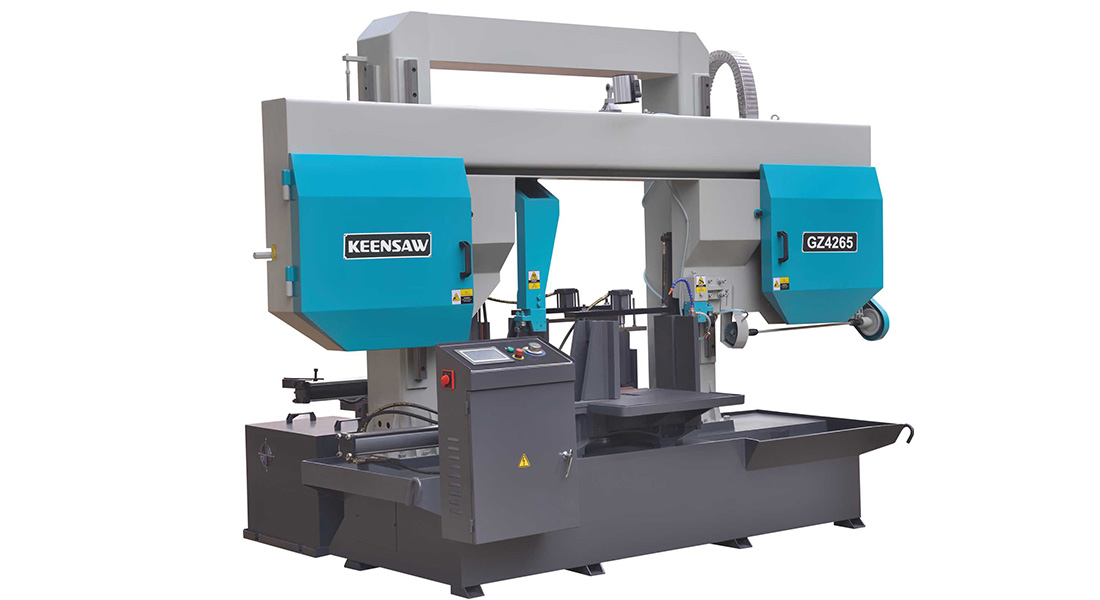
Une lame de scie à ruban est une poutre mince sous tension. La tension la maintient droite entre les guides afin qu 'elle entre dans le carré de travail; elle détermine également combien la lame se dévie sous la charge de coupe. Sous tension, la lame s'incline vers la coupe, le kerf devient ondulé et les extrémités des dents surchargent d'un côté. Surtendue, la lame dépasse sa limite de fatigue et la soudure ou le bord arrière lâche. tension correcte pour la largeur et l'épaisseur de la lame, tenu de manière cohérente.
De nombreuses scies montrent la tension sur une échelle ou une jauge; The best ones use a deflection meter that measures how far the blade moves under a set force. Trust the gauge over the sticker. For reference, bi-metal blades commonly run around 250 - 300 N/mm ² of tensile stress, scaled by width-wider blades take more total force. If your machine has no gauge, calibrer selon la table de largeur à tension du fabricant et confirmer avec une coupe d'essai propre et carrée.
| Blaise Width | Tension (approx.) |
|---|---|
| 13 à 20 mm | Lower End du Range |
| 27 à 34 mm | moyenne rangée |
| 41 à 54 mm | Haut de gamme |
| 67 mm et + | Par machine seulement |

Le suivi consiste à centrer la lame sur les couronnes de la roue de sorte qu 'elle ne grimpe pas sur le dessus ni ne frotte la bride. Couronnée (légèrement plus grand au milieu) exprès: une lame centrée reste naturellement en place. Pour suivre, faites tourner la lame lentement et poussez l'inclinaison de la roue au ralenti jusqu'à ce que la lame soit centrée avec une petite marge sur les deux bords. Ne jamais suivre en forçant la lame d'un côté-ajustez l'angle de la roue, pas la lame.
Les guides stabilisent la lame dans les derniers millimètres avant la coupe, où la déviation ruinerait autrement la carréité. Les guides de carbure ou de roulement doivent être juste à l'écart de l'arrière de la lame et toucher les côtés, mais ne pas pincer. Placez-les aussi près du travail que le garde le permet; les guides lointains laissent la lame fouetter. Les guides usés sont une cause majeure de coupures errantes, alors inspectez-les et remplacez-les à temps.
Vérifiez la tension et le suivi à chaque changement de lame, après toute coupe anormale, et chaque semaine sur les machines occupées. La chaleur et un long terme relâchent légèrement la tension, de sorte qu 'un coup d'œil à mi-quart sur une ligne de production est une assurance bon marché. Enregistrez le réglage par machine afin qu' un nouvel opérateur reproduise une bonne coupe connue au lieu de deviner.
| erreur | Résultat | fix |
|---|---|---|
| Mauvaise tension pour la largeur | Wander ou fatigue | Utilisez la table Width. |
| Tracking par forcing blade | Vêtements back-edge | Régler le wheel tilt. |
| Guides trop loin de la coupe | Blaise Whip | Déplacez les guides fermés. |
| Guides de pincement | Désolé, Snap | fixé clairement. |
| Re-vérification après run-in | Départ Mid-Job | Vérifiez le post setter. |
| Symptôme | Question de tension |
|---|---|
| Wavy Kerf | sous-tendue |
| Blade Snaps à Weld | Sur-tendue/fatiguée |
| Dents chargées d'un côté | Sous tension, bouclage |
| Hum ou chant | Peut être sur-tendu |
| Gullet cracks prématurés | Sur-tendue |
Pour ceux qui aiment les mathématiques, la tension de la lame est traitée comme une contrainte de traction: σ = F/A, où F est la force de tension et A est la section transversale de la lame.(largeur × épaisseur). Les lames bi-métalliques courent généralement autour de 250 - 300 N/mm ². Trop loin en dessous et les arcs de lame; La largeur compte parce qu 'une lame plus large a besoin de plus de force totale pour atteindre la même contrainte-ne jamais deviner par sensation, Utilisez la table de largeur de la machine ou une jauge.
Les lames suivent des roues couronnées enveloppées d'un pneu en uréthane ou en caoutchouc. Un pneu usé, vitré ou fissuré modifie le profil de la couronne et la lame ne s'assiéra pas au centre-aucun ajustement de suivi ne répare un mauvais pneu. Inspectez les pneus pour la notation et la dureté, nettoyez-les de copeaux emballés et remplacez-les lorsque la couronne est partie. Les roulements d'entraînement et de roulement de roue sont également importants: Une roue rugueuse introduit une vibration qui se lit comme une errance dans la coupe.
La rupture n'est pas facultative sur un matériau dur. Une lame fraîche a des pointes pointues microscopiques qui, frappées à pleine alimentation, peuvent se fracturer avant de s'asseoir. Exécutez les premières coupes à environ la moitié de l'alimentation, laissez les pointes s'user jusqu'à un bord stable, puis apportez l'alimentation. Vous verrez la durée de vie de la lame augmenter et la finition de la première coupe s'améliorer. Enregistrez l'alimentation par matériau afin que les opérateurs ne la sautent pas sous la pression de production.
Un journal d'une ligne par machine-date, largeur de lame, réglage de la tension, jeu de guide, opérateur transforme l'étalonnage du folklore en un processus reproductible. Quand une coupe dérive, le journal vous indique ce qui a changé. Quand un nouvel opérateur démarre, le journal lui donne un bon point de départ connu. Cela ne coûte rien et évite le problème de coupure le plus courant: chaque opérateur tend différemment.
| Symptôme | Probable cause | fix |
|---|---|---|
| Blade grimpe au sommet | Idler s'est penché trop loin | Nudge idler vers le centre |
| Blaise rube bride | Idler s'est incliné autrement | Contrairement au nudge |
| Retour à Edge Wears | Mauvais suivi/mauvais pneu | Re-piste; vérifier le pneu |
| Blade Wanders dans Cut | Tensions ou guides | Tension fixe, guides proches |
| Hum sous charge | Une éventuelle tension | inférieure à la valeur de table |
Le modèle est cohérent: Les défauts de suivi proviennent de l'inclinaison des roues et de l'état des pneus; les défauts de coupure proviennent de la tension et des guides. Diagnostiquez l'endroit où la lame se comporte mal-sur la roue ou dans le travail-et la réparation suit.
| Intervalle | Tâche |
|---|---|
| Par changement de blade | Réglez la tension à la largeur; re-piste; fermez les guides; cassez. |
| Tous les jours | Vérification visuelle de la lame; copeaux clairs sur les guides. |
| Hebdomadaire | Vérifier la jauge de tension; inspecter les pneus et les roulements. |
| Mensuel | Log calibration; remplacer les guides usés. |
Lorsqu 'une coupe dérive, vous connaissez le dernier réglage et ce qui a changé, de sorte que la récupération est de quelques minutes, pas un quart de travail perdu.
Exécutez cette liste de contrôle à chaque changement de lame et chaque semaine sur les lignes achalandées, et les coupes errantes et les soudures cassées disparaissent en grande partie.
Blade errant ou cassant sur votre scie? Demandez à Keensaw pour la configuration correcte de la table de tension et du guide pour la largeur de vos lames et vos matériaux, nous vous aiderons à composer une coupe droite et durable.
Contactez-nous si vous avez des questions, nous vous répondrons dans les plus brefs délais

