Kurze Antwort: Der beste Aluminium Cutting Säge für gratfreie Extrusionsprofile ist ein Carbid-bestückte, nach unten schneidende (Pull/Push) Kreissäge mit einer geklemmten, profilierten Vorrichtung und Flut-oder Nebelkühlmittel, Burrs auf Extrusionen kommen aus dem Zahn, der die dünne Wand verlässt, so dass die Lösung Geometrie + Klemmen ist, nicht nur eine schärfere Klinge: Null-Abstand-Unterstützung am Schnitt, eine negative/neutrale Harke-Karbid-Klinge und eine Vakuum-oder Bürsten-Chip-Extraktion, die Späne vom Profil wegzieht.
Aluminiumextrusionen sind dünnwandig und asymmetrisch. Wenn der Sägezahn die ferne Wand verlässt, reißt die nicht unterstützte Lippe statt zu scheren-das ist der Grat. Die plate-vs-profile hat eine Frage gestellt Es ist wichtig, weil eine Säge, die auf dicke Platte abgestimmt ist, einen dünnwandigen Abschnitt zerreißt.
| Das Element | Burr-Free-Einrichtung |
|---|---|
| Klinge | Carbid-TCG/Negativ-Rake, 80 - 120 TPI-Region |
| Richtung schneiden | Down-Cut (Push), so dass Zähne komprimieren, nicht heben |
| Spannen | Profiled/Kiefer Befestigung, Null Abstand beim Schnitt |
| Geschwindigkeit | Hohe RPM, langsamer stetiger Feed (siehe RPM-Guide) |
| Kühler | Nebel oder Flut; Wachsstock an dünner Wand |
| Extraktion | Vakuum/Bürste zieht Swarf aus dem Profil |
Aluminium braucht Hohe Oberflächengeschwindigkeit, aber die Drehzahl der Maschine muss dem Klingendurchmesser entsprechen-zu langsam und der Zahn reibt (aufgebaute Kante, Grat); zu schnell und die Carbid-Chips. KEENSAW Aluminium-Säge RPM Guide gibt die Diameter-to-RPM-Tabelle pro Legierung an.


| Profil Typ | Key Anpassung |
|---|---|
| dünne Wand (<2 mm) | Zero-Clearance-Unterstützung + Wax + Slow Feed |
| Wandverkleidung/Solid | Standardkarbid, höhere Zufuhr OK |
| Anodisiert | Scharfe Klinge, kein Kühlmittel, das Flecken verursacht |
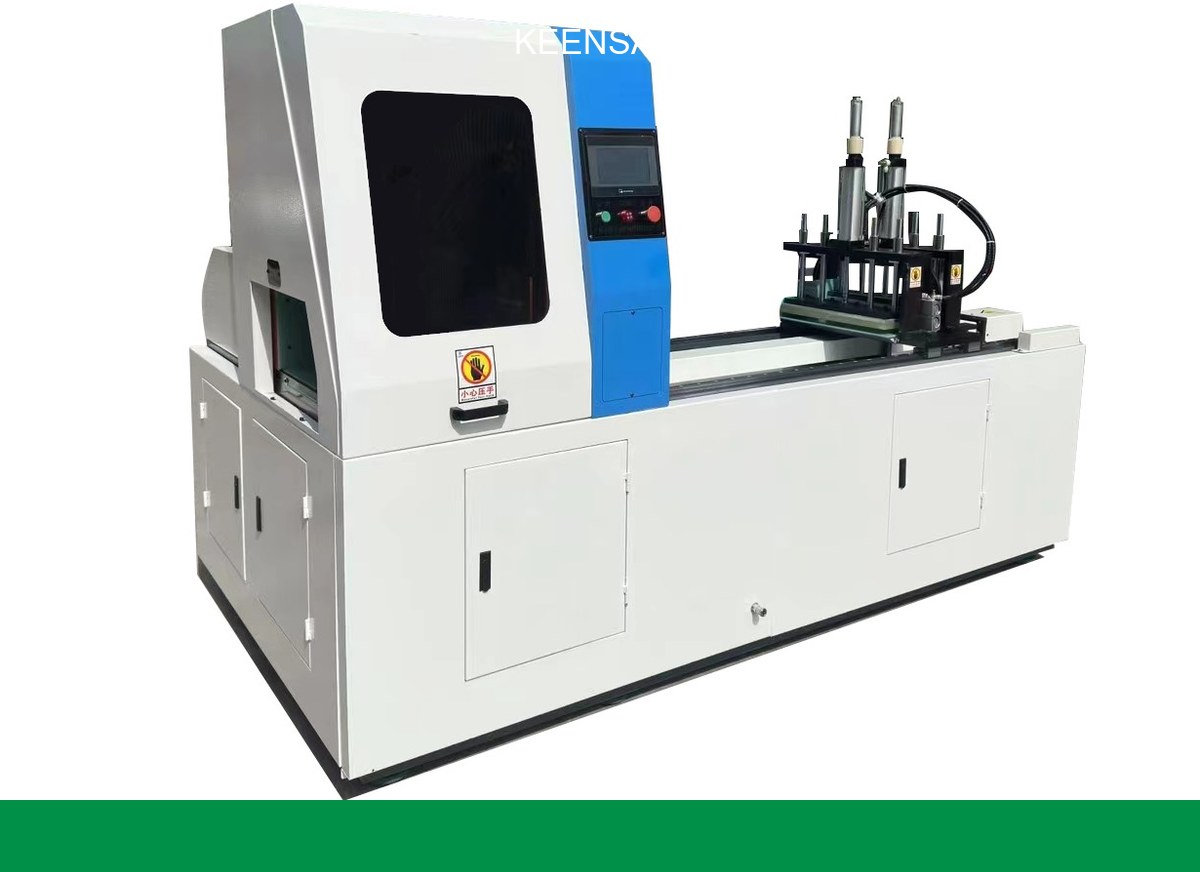
Für kontinuierliche Extrusionslinien, eine Automatische Aluminium-Schneidemaschine mit Servovorschub und Längenstopp liefert wiederholbare, gratfreie Schnitte bei Volumen. Die Aluminium Säge Auswahl Guide Die Build-vs-Buy Entscheidung.

Normalerweise tritt der Zahn aus einer nicht unterstützten dünnen Wand aus. Fügen Sie am Schnitt eine Null-Abstand-Unterstützung hinzu und wechseln Sie zu einer nach unten geschnittenen Karbidklinge.
Hohe Oberflächengeschwindigkeit-passen Sie den Klingendurchmesser an RPM pro Der RPM Guide; Zu langsam reibt und baut Kante.
Carbide TCG für die Produktion; HSS nur für gelegentliche Weichschnitte.
Nebel oder leichte Flut verhindert eine aufgebaute Kante; für eloxiert, vermeiden Sie Kühlmittel, das Flecken-verwenden Sie einen Wachsstab.
Verschiedene Modelle-siehe Beste Säge für Aluminiumplatte. Ein Profil sah aus wie die 505 Die Es ist speziell für Extrusionen konzipiert.
Senden Sie den Querschnitt und die Wandstärke an die Das KEENSAW Team für ein burrfreies Setup-Sheet.
Teilen Sie Ihren Extrusionsquerschnitt, Ihre Wandstärke und Ihren Zieldurchsatz-KEENSAW spezifiziert die Kombination aus Klinge, Drehzahl, Klemmung und Kühlmittel, die Ihr Profil beim ersten Mal sauber schneidet. Quote beantragen
Kontaktieren Sie uns, wenn Sie Fragen haben. Wir werden Ihnen so schnell wie möglich antworten