Respuesta corta: El mejor Corte de aluminio vio para perfiles de extrusión sin burr-free es un sierra circular de punta de carburo, corte hacia abajo (tirar/empujar) con un accesorio perfilado y de inundación o refrigerante de niebla, Burrs en las extrusiones provienen del diente que sale de la pared delgada, por lo que la solución es geometría + sujeción, no solo una cuchilla más afilada: soporte de clearance cero en el corte, una cuchilla de carburo de rastrillo negativa/neutral y una extracción de viruta de cepillo o vacío que aleja la viruta del perfil.
Las extrusiones de aluminio son de paredes delgadas y asimétricas. Cuando el diente de la sierra sale de la pared lejana, el labio sin soporte se rasga en lugar de esquilar, eso es la rebaba. plate-vs-profile vio la pregunta Esto es importante porque una sierra afinada para placa gruesa destrozará una sección de pared delgada.
| Elemento | Instalación Burr-Free |
|---|---|
| Cuchilla | Carburo TCG/rastrillo negativo, región TPI 80 - 120 |
| Cortar la dirección | Corte hacia abajo (empuje) para que los dientes se compriman, no se levanten |
| Reprimición | Fijación perfilada/mandíbula, separación cero en el corte |
| Velocidad | RPM altas, alimentación lenta y constante (ver guía de RPM) |
| Enfriamiento | Niebla o inundación; palo de cera en la pared delgada |
| Extracción | Vacío/cepillo tira de virutas fuera del perfil |
El aluminio quiere Alta velocidad de superficie, pero las RPM de la máquina deben coincidir con el diámetro de la cuchilla: demasiado lento y el diente se frota (borde acumulado, rebaba); demasiado rápido y las virutas de carburo. Guía de RPM de aluminio Keensaw da la tabla de diametro a RPM por aleación.


| Perfil Tipo | Ajuste clave |
|---|---|
| Pared delgada (<2 mm) | Soporte de cero aclaramiento + cera + alimentación lenta |
| Espesa-pared/sólido | Carburo estándar, alimentación superior OK |
| anodizado | Hoja afilada, sin refrigerante que manche |
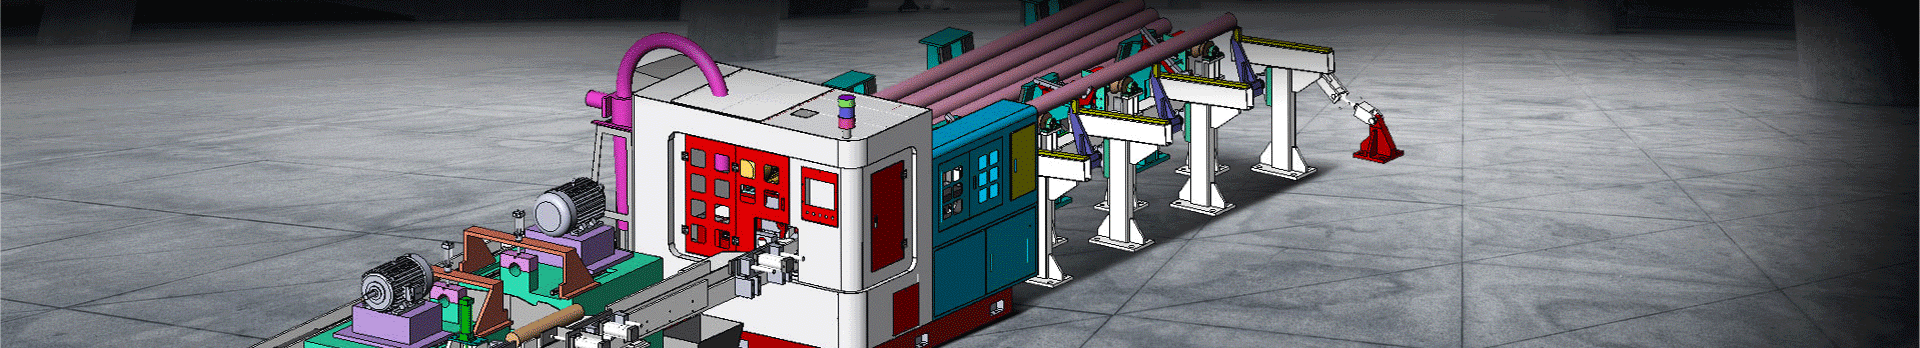
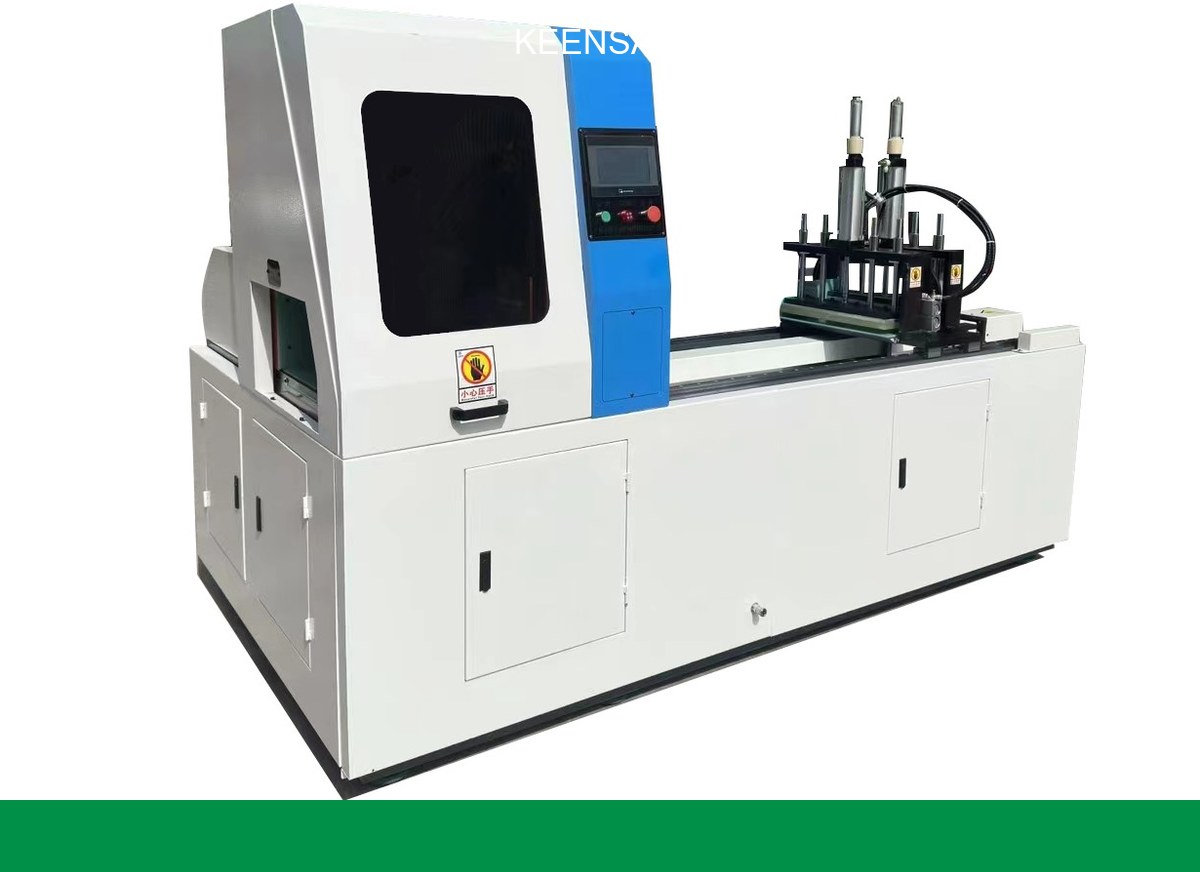
Para líneas de extrusión continua, un máquina automática de corte de aluminio con alimentación servo y parada de longitud ofrece cortes repetibles y sin rebabas en volumen. Aluminio vio guía de selección La decisión de construir vs comprar.

Por lo general, el diente sale de una pared delgada sin soporte. Añadir soporte de espacio cero en el corte y cambiar a una cuchilla de carburo de corte descendente.
Alta velocidad de superficie: coincida con el diámetro de la cuchilla a RPM por el Guía de RPM; demasiado lento se frota y construye borde.
Carburo TCG para la producción; HSS sólo para cortes suaves ocasionales.
La niebla o la inundación de luz evita el borde acumulado; para anodizado, evite el refrigerante que mancha: use un palo de cera.
Distintos modelos-ver mejor sierra para placa de aluminio. Un perfil visto como el 505 puntos Está diseñado para extrusiones.
Envíe la sección transversal y el espesor de la pared al El equipo Keensaw para una hoja de configuración libre de burr-free.
Comparta su sección transversal de extrusión, espesor de pared y rendimiento objetivo: KEENSAW especificará la combinación de cuchilla, RPM, sujeción y refrigerante que corta su perfil limpio la primera vez. Solicitar una cita →
Contáctanos si tienes alguna pregunta te responderemos lo antes posible