Resposta curta: O melhor Alumínio Cutting Saw para perfis de extrusão sem rebarbas é a serra circular com ponta de carbo, corte descendente (puxar/empurrar) com uma fixação fixa, perfilada e líquido de arrefecimento de inundação ou névoa, Burrs em extrusões vêm do dente que sai da parede fina, de modo que a correção é geometria + fixação, não apenas uma lâmina mais afiada: suporte de folga zero no corte, uma lâmina de carboneto de ancinho negativa/neutra e uma extração de cavaco a vácuo ou escova que puxa a Swarf longe do perfil.
As extrusões de alumínio são de paredes finas e assimétricas. Quando o dente da serra sai da parede distante, o lábio sem suporte rasga em vez de cisalhamento-que é a rebarba. plate-vs-profile saw question (em inglês) Isso é importante porque uma serra ajustada para placa grossa irá destruir uma seção de parede fina.
| Elemento | Burr-Free Setting (Instalação livre de burr-free) |
|---|---|
| Lâmina | Carbide TCG/negativo-rake, região 80 - 120 TPI |
| Cortar direção | Corte para baixo (empurre) para que os dentes se comprimam, não levantem |
| Fixação | Fixação perfilada/mandíbula, folga zero no corte |
| Velocidade | Alta RPM, alimentação lenta e constante (consulte o guia RPM) |
| Refrigeração | Névoa ou inundação; vara de cera na parede fina |
| Extração | Vácuo/escova puxa Swarf fora do perfil |
Alumínio quer Alta velocidade de superfície, mas o RPM da máquina deve corresponder ao diâmetro da lâmina-muito lento e o dente esfrega (borda embutida, rebarba); muito rápido e os chips de carboneto. KEENSAW Aluminium-Saw RPM Guide (guia de serra de alumínio RPM) fornece a tabela de diâmetro para RPM por liga.


| Perfil do tipo | Adaptação chave |
|---|---|
| Parede fina (<2 mm) | Suporte de folga zero + cera + alimentação lenta |
| Parede espessa/sólido | Carboneto padrão, alimentação superior OK |
| anodização | Sharp blade, sem refrigerante que mancha |
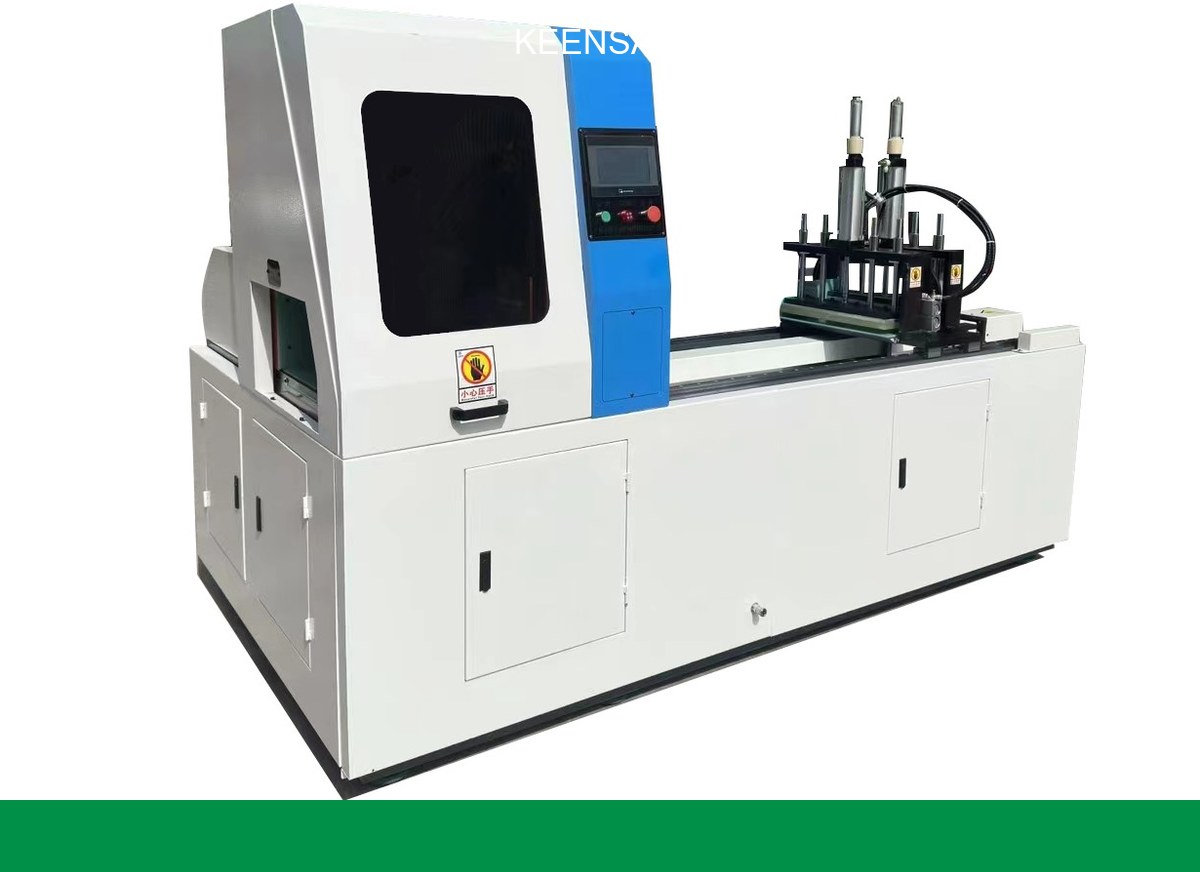
Para linhas de extrusão contínua, um Máquina automática de corte de alumínio com servoalimentação e parada de comprimento oferece cortes repetíveis e sem rebarbas em volume. The Guia de seleção de alumínio viu A decisão de construir vs comprar.

Normalmente, o dente sai de uma parede fina sem suporte. Adicione suporte de folga zero no corte e mude para uma lâmina de metal duro cortada.
Alta velocidade de superfície-combinar o diâmetro da lâmina com o RPM por o Guia do RPM; Demasiado lento esfrega e constrói borda.
Carbeto TCG para produção; HSS apenas para cortes suaves ocasionais.
Névoa ou inundação leve impede borda built-up; para anodizado, evitar refrigerante que manchas-use um bastão de cera.
Fixações diferentes-Veja melhor viu para placa de alumínio. Um perfil visto como o 505 ª É construído para extrusões.
Envie a seção transversal e a espessura da parede para o Equipe do Keensaw Para uma planilha de instalação livre de burr-free.
Compartilhe sua seção transversal de extrusão, espessura de parede e rendimento alvo-a KEENSAW especificará a combinação de lâmina, RPM, fixação e refrigerante que corta seu perfil limpo pela primeira vez. Solicite uma cotação
Entre em contato conosco se tiver alguma dúvida responderemos o mais breve possível