Kurze Antwort: Zahnseide auf A Automatische Band Saw Das Schneiden von Titan oder legiertem Stahl ist fast immer Arbeitshärtung aus zu geringer Oberflächengeschwindigkeit plus zu hohem Vorschubdruck - die Zähne skaten, das Material härtet aus, und der nächste Zahn reißt aus. Fixieren Sie es durch (1) Erhöhung der Klingengeschwindigkeit in das Titan/Legierungsfenster,(2) Schneiden der Vorschubkraft um 25 - 40%,(3) Verwenden einer positiven Rake-Klinge mit variabler Tonhöhe und (4) Fluten des Kühlmittels, damit Späne frei werden. Wenn das Strippen anhält, wird das Material unter der Speiseröhre gehärtet-der Vorschub wird zurückgezogen, bis sich die Chips einrollen, Nicht sweat.
Titan und hochfeste legierte Stähle haben eine geringe Wärmeleitfähigkeit und eine starke Tendenz zur Arbeit-Hardt. Wenn der Vorschubdruck für die Geschwindigkeit zu hoch ist, kann der Zahn keinen Chip scheren-er reibt, die Oberfläche härtet aus und der folgende Zahn trifft auf gehärtetes Material, das er nicht schneiden kann, so dass er an der Speiseröhre bricht. Keensaw Cutting-Speed Chart (englisch) Titan benötigt genau aus diesem Grund ein engeres Geschwindigkeitsfenster als Baustahl.
| Schritt | Aktion | Warum |
|---|---|---|
| 1 | Steigern Sie die Blattgeschwindigkeit auf das Titan/Legierungsfenster | Verhindert Skating & Work-Hardening |
| 2 | Schneidkraft 25 - 40% | Lassen Sie Zähne einen Chip scheren, nicht reiben |
| 3 | Wechseln Sie zu positiv-rake variable-pitch blade | Reduziert die Belastung pro Zahn, bricht Resonanz |
| 4 | Flood Kühlmittel, klare Swarf | Trägt Hitze & Chips von der Speiseröhre weg |
| 5 | Re-Tension und Track Blade | Stripping verbirgt eine lose/wandernde Klinge |
Der Band Säge Blade Type Guide Für diese Materialien empfehlen wir:

| Material | Blade Geschwindigkeit | Futter (relativ) |
|---|---|---|
| Titan (CP/6Al-4V) Bearbeiten | Niedrig (spezielles Fenster) | Sanft-niemals mit Gewalt |
| Legierter Stahl (4140/4340) | Mäßig | Moderat, siehe Work-Harden |
| Edelstahl (303/316) | Niedrig – mäßig | Sanft |
Für genaue Zahlen nach Grad verwenden Sie die Blade-by-Material-Auswahl.
Das Abstreifen auf Titan ist häufig ein Kühl Problem, kein Klingenproblem. Titans Hitze bleibt am Schnitt; ohne aggressive Flut wird die Zahnspitze weich und die Speiseröhre packt mit verschmiertem Späne. Überprüfen Sie Düsenziel, Druck und Konzentration, bevor Sie etwas anderes ändern.
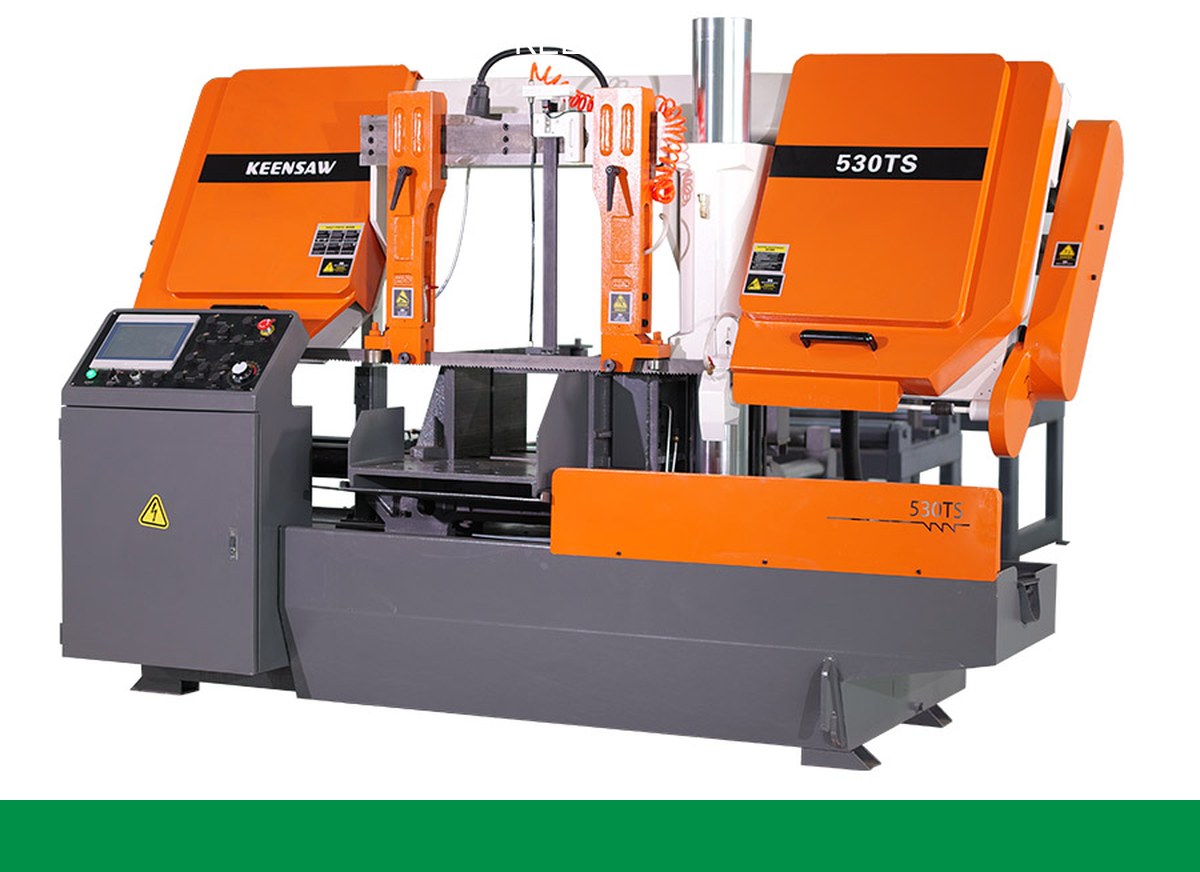
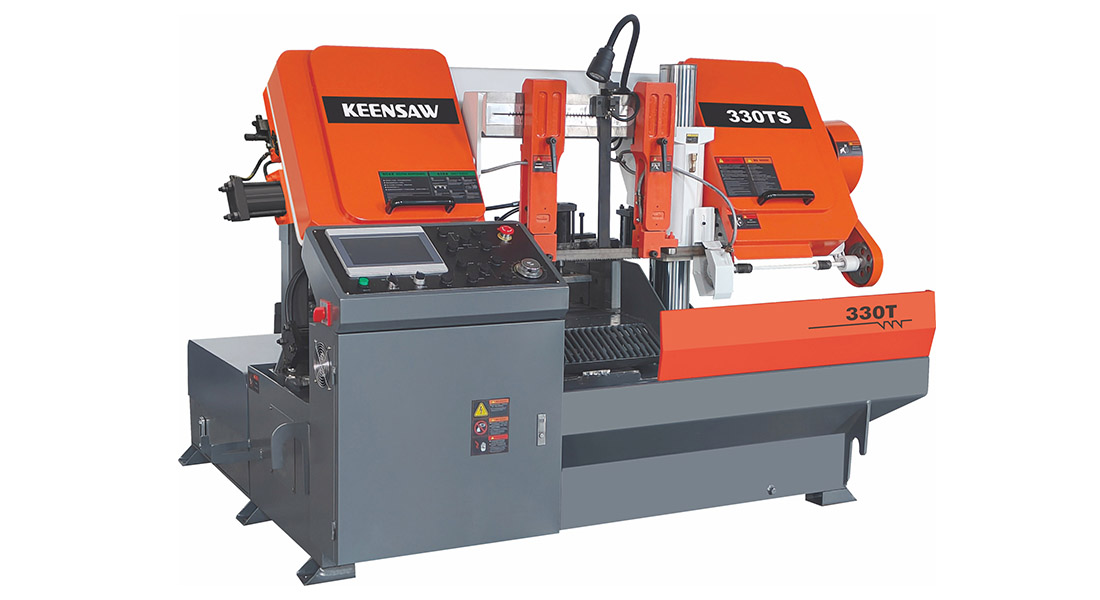
Wenn Sie Geschwindigkeit, Vorschub und Kühlmittel korrigiert haben und die Zähne immer noch abstreifen, ist die Klinge für den Job falsch-siehe Ursachen für Band Saw Blade Breach Und ob Ihr Blatt mehr kostet als es sollte. a starre Zweisäulensäge wie die BSVP530CNC Es reduziert auch das Mikro-Chatter, das das Strippen initiiert.
Titan härtet aus und leitet Wärme schlecht, so dass ein Zahn, der Schlittschuh läuft, die Oberfläche aushärtet und der nächste Zahn auf unschneidbares Material trifft-er bricht statt zu schneiden.
Reduziert Vorschubkraft von 25 - 40% und erhöhen Sie die Geschwindigkeit in das Materialfenster. Forcing Feed ist, was Strippen verursacht.
Ein Positiv-Rechen-Blatt mit variabler Tonhöhe (z. B. 3/4 - 4/6 TPI) verteilt die Zahnlast und bringt das Geschwätz zum Schweigen. Der Blade-Guide.
Für Titan, ja-Flutkühlmittel ist der größte Einzelfaktor ohne Schaufel, um das Abstreifen zu verhindern.
Eine starre zweispaltige Maschine (wie BSVP530CNC) schneidet das Mikro-Geschwätz, das Speiseröhrenfrakturen beginnt.
Senden Sie die genaue Höhe an die Das KEENSAW Team So können Sie schnell und sicher Ihre (n) Partner (in) sehen.
Teilen Sie KEENSAW Ihr Sägemodell, Ihre Materialgüte und Ihre Schnittgröße mit-sie senden Ihnen die genauen Einstellungen für Geschwindigkeit, Vorschub, Klinge und Kühlmittel, die das Abstreifen der Zähne auf Ihrer Linie verhindern. Das Parameter Sheet
Kontaktieren Sie uns, wenn Sie Fragen haben. Wir werden Ihnen so schnell wie möglich antworten