Resposta curta: Dente descascando em um Faixa automática viu corte de titânio ou liga de aço é quase sempre endurecimento de trabalho de velocidade de superfície muito baixa mais pressão de alimentação muito alta - os dentes patinam, o material endurece e o próximo dente rasga. Conserte-o (1) aumentando a velocidade da lâmina na janela de titânio/liga,(2) cortando a força de alimentação em 25 - 40%,(3) usando uma lâmina de passo variável de ancinho positivo e (4) inundando para que a Swarf seja limpa. Se a remoção persistir, o material é endurecido pelo trabalho sob a garganta-recue a alimentação até que os chips de refrigerante se enrolem, Não smear.
O titânio e os aços de liga de alta resistência têm baixa condutividade térmica e uma forte tendência a Trabalho-Harden. Quando a pressão de alimentação é muito alta para a velocidade, o dente não pode cortar um chip-ele esfrega, a superfície endurece e o dente seguinte encontra material endurecido que não pode cortar, então ele se fratura na garganta. Keensaw Cutting Speed Chart (em inglês) O titânio precisa de uma janela de velocidade mais apertada do que o aço macio precisamente por esse motivo.
| Etapa | Ação | Por que |
|---|---|---|
| 1 | Aumentar a velocidade da lâmina para a janela de titânio/liga | Evita patinação e endurecimento de trabalho |
| 2 | Força de corte de alimentação 25 - 40% | Deixa os dentes cisalhar um chip, não esfregar |
| 3 | Mude para a lâmina de passo variável de rake positivo | Reduz a carga por dente, quebra a ressonância |
| 4 | Refrigerante de inundação, Swarf claro | Carrega calor e chips longe da garganta |
| 5 | Re-tensão & Track Blade | Descascar esconde uma lâmina solta/errante |
O Discussão: Band Saw Blade Type Guide Recomenda-se para estes materiais:

| Material | Velocidade Blade | Alimentação (relativa) |
|---|---|---|
| Titânio (CP/6Al-4V) | Baixa (janela especial) | Gentil-nunca forçar |
| Liga de aço (4140/4340) | Moderado | Moderado, assista ao work-harden |
| Inoxidável (303/316) | Baixo-moderado | Gentil |
Para números exatos por grau, use o Guia de seleção blade-by-material.
O uso de titânio é muitas vezes Refrigerante problema, não um problema de lâmina. O calor do titânio permanece no corte; sem inundação agressiva, a ponta do dente amolece e os pacotes de garganta com Swarf manchado. Verifique a pontaria do bico, pressão e concentração antes de mudar qualquer outra coisa.
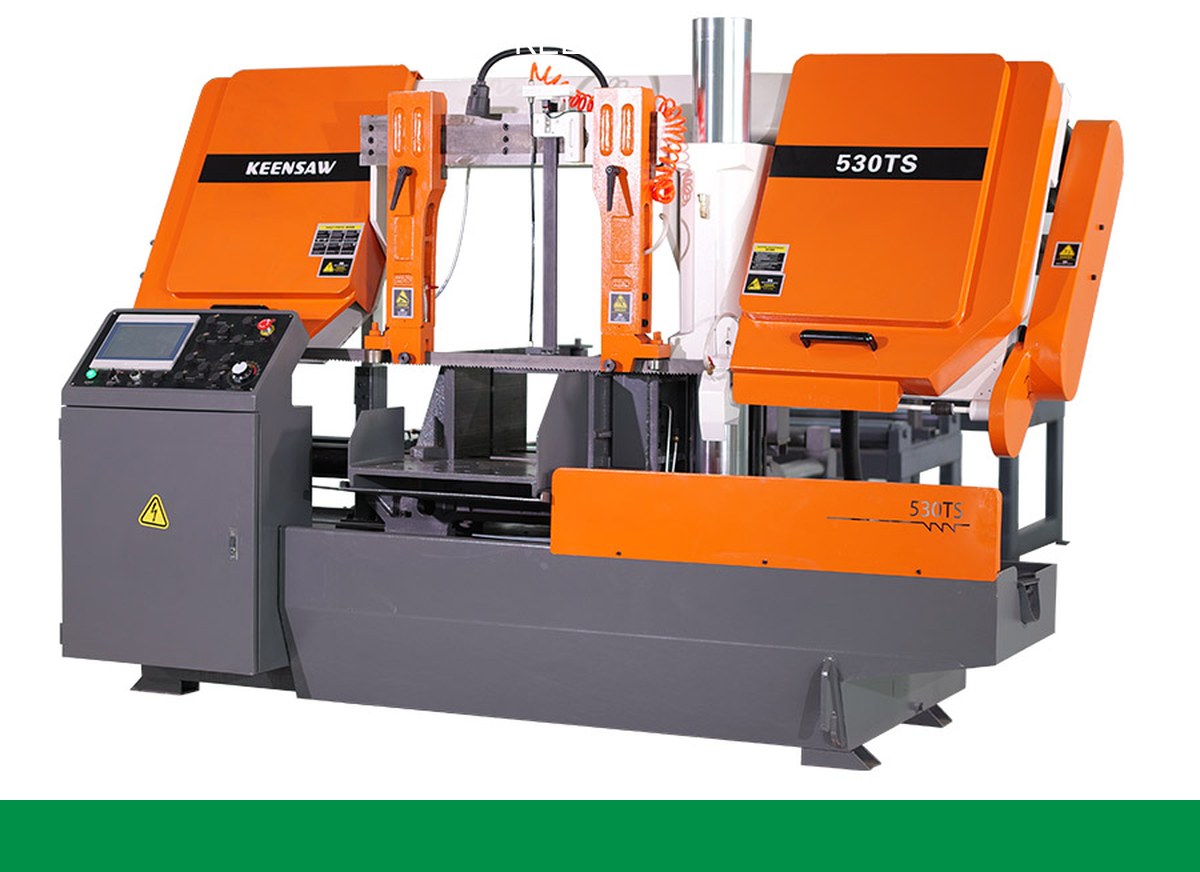
Se você corrigiu a velocidade, a alimentação e o refrigerante e os dentes ainda se desmancham, a lâmina está errada para o trabalho-veja Principais causas de quebra de banda viu lâmina e Se a sua lâmina está custando mais do que deveria. a serras rígidas de coluna dupla como a BSVP530CNC Também reduz a micro-vibração que inicia o stripping.
O titânio endurece o trabalho e conduz mal o calor, de modo que um dente que patina endurece a superfície e o próximo dente encontra material inquebrável-ele fratura em vez de cortar.
Baixa força de alimentação por 25 - 40% e aumentar a velocidade para a janela de material. Forçar alimentação é o que causa a remoção.
Uma lâmina de inclinação positiva de passo variável (por exemplo, 3/4 - 4/6 TPI) espalha a carga dentária e silencia a vibração. Guia do tipo Blade.
Para o titânio, sim-o refrigerante de inundação é o maior fator não-lâmina na prevenção de remoção.
Uma máquina rígida de coluna dupla (como BSVP530CNC) corta a micro-vibração que começa fraturas de garganta.
Envia o grau exato para o Equipe do Keensaw E eles (os homens) vão se alimentar e se alimentar.
Informe à KEENSAW seu modelo de serra, grau de material e tamanho da seção-eles enviarão as configurações exatas de velocidade, alimentação, lâmina e refrigerante que eliminam a remoção de dentes em sua linha. Solicite a folha de parâmetros
Entre em contato conosco se tiver alguma dúvida responderemos o mais breve possível