In einem Automobilwerk oder einer Schmiede ist das Sägen selten der Arbeitsgang, um den sich jemand Sorgen macht – bis es zum Engpass wird. Eine Stangenschneidezelle, die 20% zu langsam läuft, begrenzt den Durchsatz jeder nachgeschalteten CNC-Drehmaschine, und ein Knüppelschnitt mit einem Längenfehler von 0,4 mm erhöht stillschweigend die Bearbeitungszugabe für jedes einzelne folgende Teil. Bei der Spezifikation einer Sägelinie kommt es daher nicht darauf an, “welche Maschine Metall schneidet”, sondern auf welche Taktzeit, welche Toleranz und welcher Materialmix Ihre Linie muss Schicht für Schicht unterstützen.
KEENSAW baut beides CNC carbide circular saws Und Hochleistungsbandsägen, Das bedeutet, dass es sich bei der folgenden Empfehlung nicht um ein Verkaufsargument für eine bestimmte Architektur handelt, sondern um die Entscheidungslogik, die wir verwenden, wenn uns ein Kunde eine Teilezeichnung und ein monatliches Volumen sendet. In diesem Leitfaden wird diese Logik für zwei sehr unterschiedliche Welten erläutert: das Schneiden großer Stückzahlen für Automobilstangen und das Schneiden großer Schmiedeknüppel.
Automobilkomponenten – Wellen, Getrieberohlinge, Lenkungsteile, Befestigungselemente, Aufhängungshülsen – beginnen fast alle als abgeschnittene Stangenstücke. Dieser erste Vorgang legt drei strenge Einschränkungen für alles nachgelagerte fest:
Eine Allzwecksäge mit manuellem Stopp und Schwerkraftrollentisch versagt bei allen dreien. Es ist nicht so, dass die Maschine nicht schneiden kann – es ist so Varianz zwischen Operatoren und zwischen Takten zerstört den Zeitplan. Aus diesem Grund werden Automobilzellen als System spezifiziert: Servovorschub, elektrischer Längenanschlag, hydraulische Klemmung auf beiden Seiten des Schnitts und Span-/Stangenhandhabung, die für die Schicht und nicht nur für die Maschine ausgelegt ist.
Für Arbeiten mit hohem Mix und mittlerem Volumen a Automatische Hochgeschwindigkeitskreissäge KCS-120C oder a Vollautomatische Kreissägemaschine KCS-100C deckt das Ø20–120 mm-Band mit Zykluszeiten in Sekunden ab. Wenn die Teile kleiner sind – Ø10–70 mm – die KCS-70C Und KCS-75S Betreiben Sie die gleiche Zelllogik zu geringeren Kapitalkosten. Bei Leitungen, bei denen Stange und Rohr gemischt sind, gilt die KCS-160C bewältigt beides ohne Umstellung.
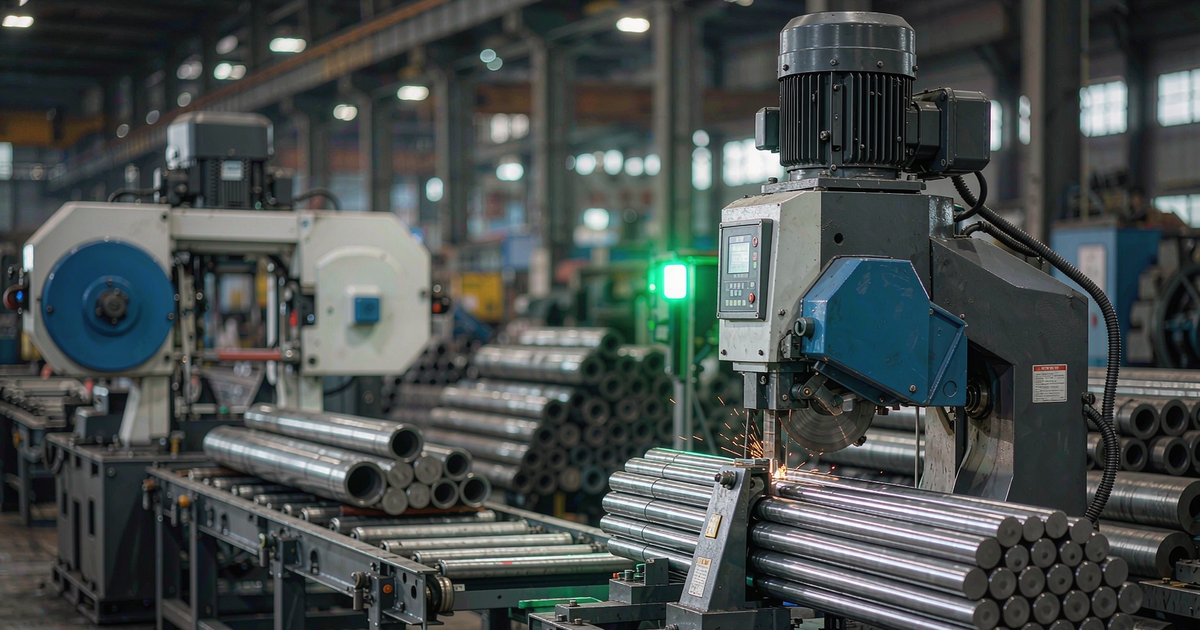
Schmieden ist das gegenteilige Problem: weniger, viel größere, viel härtere Schnitte. Ein Knüppel aus 42CrMo4 mit einem Durchmesser von 300 mm stellt ungefähr dar 35× der Querschnitt eines Automobilrohlings mit einem Durchmesser von 50 mm, und Gesenkstähle wie H13 oder D2 werden gehärtet oder im geglühten, aber abrasiven Zustand geliefert, der die Schneidkanten frisst. Der vorherrschende Versagensmodus ist hier nicht das langsame Schneiden, sondern die Durchbiegung. Wenn es dem Rahmen, der Führung oder dem Sägeblatt an Steifigkeit mangelt, wandert der Schnitt, das Sägeblatt verschleißt ungleichmäßig und es kommt zu kegelförmigen Flächen und vorzeitigem Zahnausfall.
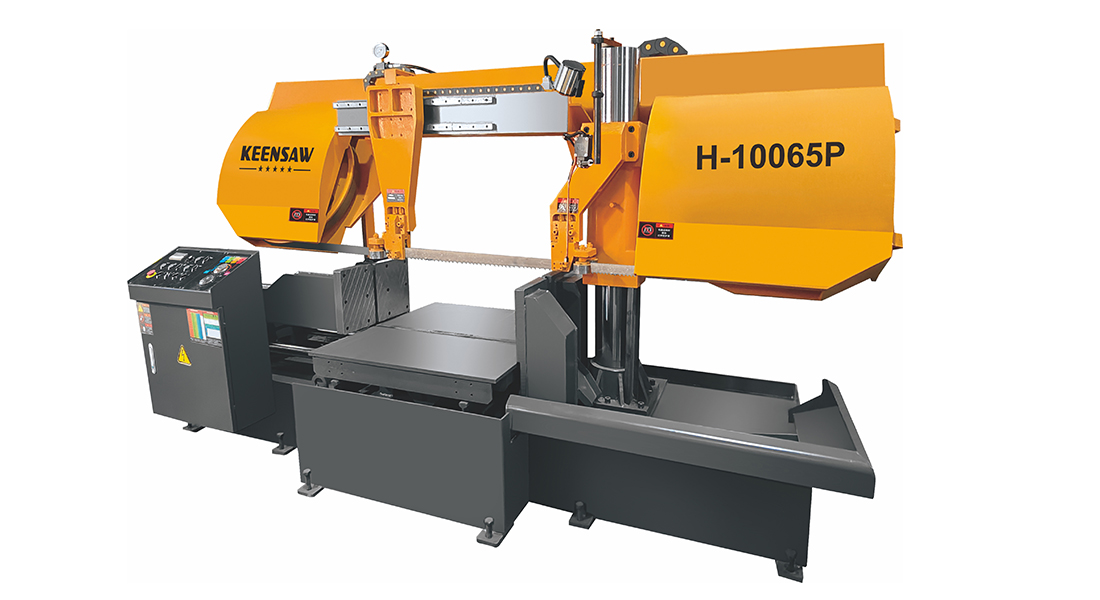
Horizontale Bandsäge, konfiguriert für Gesenkstahl und große Schmiedeknüppel – Steifigkeit und kontrollierter Vorschub sind wichtiger als reine Geschwindigkeit.
Drei Konstruktionsoptionen entscheiden darüber, ob eine Knüppelsäge die Produktion übersteht: ein Doppelsäulen- oder Portalrahmen, der das Sägeblatt über den gesamten Hub hinweg gerade hält, ein hydraulischer oder servogesteuerter Vorschub, der eine konstante Schnittkraft anstelle einer konstanten Geschwindigkeit aufrechterhält, und eine großzügige Kühlmittelzufuhr am Zahnspalt. KEENSAWs H-10065HP ist eine spezielle Stanzstahlmaschine, die genau darauf basiert; für Ø650 mm-Abschnitte die GZ4265 und die G4265ZA Hochleistungs-Gehrungsbandsäge Tragen Sie den gleichen Slip mit einem größeren Hals. Wir haben die Technik dahinter behandelt Hochleistungs-Zweiständer-Bandsägen: Technische Stabilität für große Knüppel und Schmiedestahl.
Der nützlichste Filter ist Durchmesser versus Volumen. Below roughly Ø150 mm at sustained volume, a carbide circular saw wins on cycle time and surface finish. Above roughly Ø250 mm — or for any section where material cost per billet is significant — the band saw wins on kerf loss and on the ability to handle hard, work-hardening alloys without punishing blade cost. Between the two there is a genuine trade-off zone where the answer depends on your mix.
| Faktor | CNC-Hartmetall-Kreissäge | Hochleistungsbandsäge |
|---|---|---|
| Praktischer Durchmesser | Ø10–160 mm (bis Ø230 mm bei großen Rahmen) | Ø250–650 mm und mehr |
| Zykluszeit | Sekunden – normalerweise 3–8 Sekunden auf Kohlenstoffstahl mit einem Durchmesser von 50 mm | Zehnersekunden bis Minuten, skaliert mit Abschnitt |
| Schnittgenauigkeit | ±0,05–0,10 mm, Rechtwinkligkeit innerhalb von 0,05 mm | ±0.10–0.25 mm typical, better on gantry frames |
| Kerf (Materialverlust) | ~2,2–3,0 mm | ~1,3–1,6 mm – eine echte Ersparnis bei großen Abschnitten |
| Oberflächenbeschaffenheit | Nahezu maschinell bearbeitet, oft keine Planbearbeitung erforderlich | Sägespuren vorhanden; normalerweise gut zum Schmieden geeignet |
| Am besten für | Stangen und Rohre mit hohem Volumen, enge Längentoleranz, Zellautomatisierung | Große Knüppel, Gesenkstahl, Hartlegierungen, gemischte Großformate, materialsparende Zuschnitte |
Wenn die Volumina hoch genug sind, um eine Automatisierung zu rechtfertigen, aber Abschnitte große, ultraschnelle automatische Bandsägen wie die sind BSVP650CNC und die Horizontale automatische Bandsäge 530TS verringern den Zykluszeitunterschied erheblich. Wenn Sie eine Kreissäge mit einer Kaltsäge und nicht mit einer Bandsäge vergleichen, lesen Sie CNC-Kreissäge vs. Kaltsäge: Der ultimative Leitfaden.
Eine Sägelinie ist nur so schnell wie ihr langsamster Transfer. Die Maschinen, die den Unterschied ausmachen, sind in der Regel diejenigen, die niemand genau spezifiziert: der Lader, der die Stange ohne einen Anstoß eines Bedieners präsentiert, der Anschlag, der ±0,1 mm über einer 6 m langen Stange hält, und die Anfaseinheit, die den Grat entfernt, bevor er einen Robotergreifer erreicht.
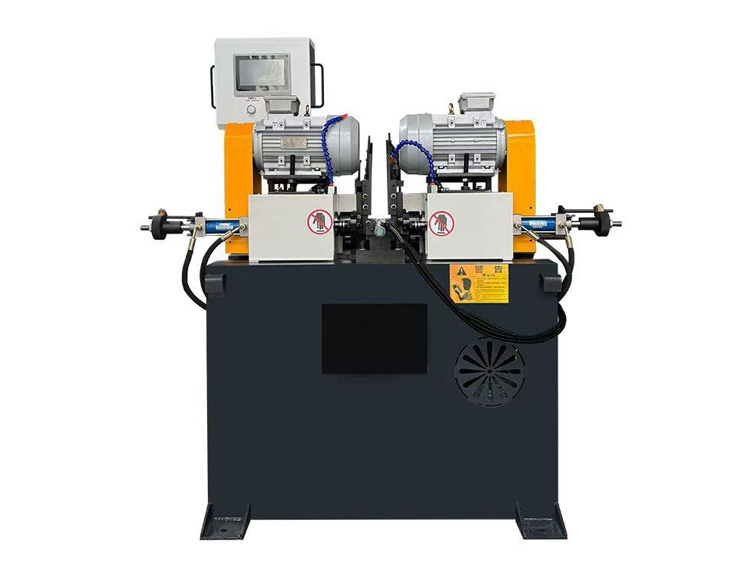
Doppelseitiges Anfasen von kurzen Rohlingen – der Schritt, mit dem geschnittene Teile direkt zur Messung oder Roboterhandhabung gelangen.
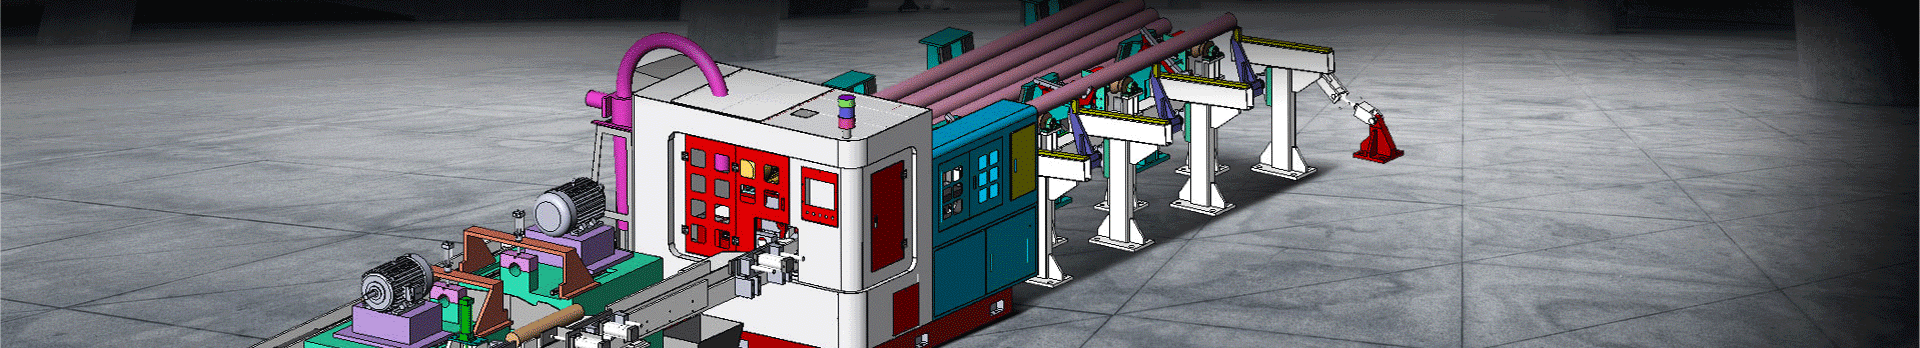
Eine praktische Automobilzelle sieht so aus: Ein Bündel- oder Magazinlader führt Stangen einer Servogreiferzuführung zu; die Säge schneidet gegen einen angetriebenen Längenanschlag; Zuschnitte ausschneiden, auf a übertragen KCM-50ST Doppelend-Anfasmaschine für kurze Teile oder a KCM-120DE / KCM-90DE für längeres Rohr; dann markieren und sortieren. An Bolzen- und Verbindungslinien a vollautomatische Bolzenanfas- und Prägemarkiermaschine schließt den Kreis in einer Station.
Die Entscheidung darüber, wie viel davon automatisiert werden soll, ist eine Frage des Volumens, keine Frage der Technologie – wir haben die Schwellenwerte nach unten aufgeschlüsselt Von Halbautomatik bis Voll-CNC, und die Handhabungsseite nach innen Der Entwurf für die industrielle Automatisierung. Wenn Ihre Einschränkung speziell darin besteht, den Durchsatz zu entgraten, Integration von Schneiden und Anfasen deckt die Line-Balancing-Mathematik ab.
Die meisten Beschwerden, dass die Maschine langsam ist, sind auf die Wahl der Klinge zurückzuführen. Eine TCT-Klinge, die mit Edelstahlgeschwindigkeit auf legiertem Stahl läuft, wird glasig und brennt; Ein Bimetallband, das mit Kohlenstoffstahlgeschwindigkeiten auf H13 läuft, verliert während einer Schicht Zähne. In der folgenden Tabelle sind typische Startparameter aufgeführt. Lassen Sie sich immer von einem KEENSAW-Anwendungstechniker mit Ihrem eigenen Abschnitt, Ihrer Härte und Ihrem Kühlmittel-Setup vergleichen.
| Material | Kreissägeblatt und Geschwindigkeit | Bandsägeblatt und Geschwindigkeit |
|---|---|---|
| Stahl mit niedrigem/mittlerem Kohlenstoffgehalt C45 / 1045 |
TCT-Klinge, 80–120 m/min, 0,08–0,12 mm/Zahn | M42 Bimetall, 60–90 m/min |
| Legierter Stahl 42CrMo4 / 4140 |
TCT, 60–90 m/min, 0,06–0,10 mm/Zahn | M42 Bimetall, 45–70 m/min |
| Edelstahl 304 / 316 |
PVD-beschichtetes TCT, 30–50 m/min, 0,05–0,08 mm/Zahn | M42/M51 Bimetall, 25–45 m/min |
| Aluminium 6061 / 6063 |
TCT für Nichteisenmetalle, 300–600 m/min, 0,08–0,15 mm/Zahn | Selten wirtschaftlich; Verwenden Sie eine Kreissäge |
| Matrizen-/Werkzeugstahl H13 / D2 |
Nur mit reduzierten Parametern und starkem Kühlmittel | M51 Bimetall, 30–50 m/min |
Für langsamere, konventionelle Anwendungen u. a HSS-Kreissägeblatt bleibt eine kostengünstige Wahl, insbesondere auf kleineren Abschnitten und im intermittierenden Betrieb. Das komplette Sortiment inkl Bimetall-Sägebänder, Es lohnt sich, einen Blick darauf zu werfen, bevor Sie unternehmensweit eine Standardspezifikation festlegen.
Zwei Zahlen entscheiden über den Business Case: Sekunden pro Schnitt Und millimetres of kerf. Der erste treibt Arbeit und Maschinenstunden an; Letzteres treibt die Materialkosten in die Höhe und kann bei großen Abschnitten die Kosten für das Sägeblatt um eine Größenordnung übersteigen.
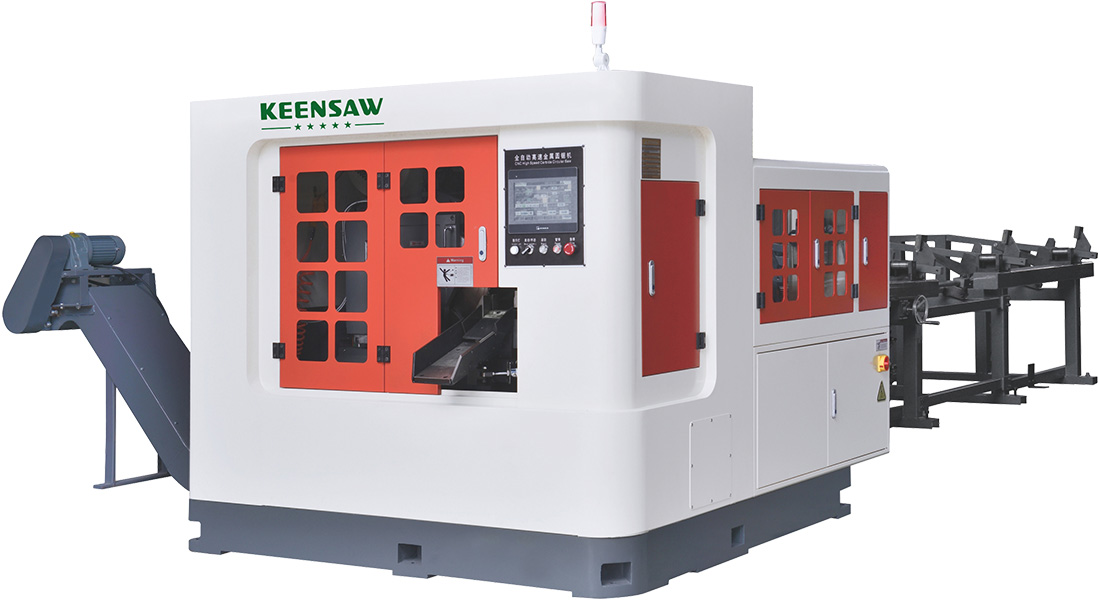
Hochgeschwindigkeits-Kreissäge KCS-120B – Zykluszeiten in Sekunden machen eine Dreischicht-Automobilzelle rentabel.
| Example | CNC-Hartmetall-Kreissäge | Hochleistungsbandsäge |
|---|---|---|
| Schneiden Sie Ø50 mm C45-Stangen ab | ~3–6 s pro Schnitt | ~25–40 s pro Schnitt |
| Schnittfugenverlust pro Schnitt | ~2,5 mm | ~1,4 mm |
| Materialeinsparung pro 100.000 Schnitte (Ø300 mm Knüppel) | Grundlinie | Mehrere Tonnen Stahl pro Jahr |
| Wo die Kosten landen | Geringere Arbeits- und Maschinenzeit; höhere Klingenkosten pro Stunde | Niedrigere Klingen- und Materialkosten; höhere Zykluszeit |
Die Arithmetik dreht sich mit dem Durchmesser um. Bei Stangen mit Ø50 mm dominiert der Zeitvorteil der Kreissäge. Bei Knüppeln mit einem Durchmesser von 400 mm überwiegen in der Regel der Schnittfugenvorteil der Bandsäge und ihre Fähigkeit, einen stabilen Schnitt in harter Legierung zu halten, auch wenn jeder Schnitt langsamer ist. Dies ist genau die Berechnung, die wir mit Kunden durchführen, bevor wir ihnen ein Angebot unterbreiten – und deshalb lautet die ehrliche Antwort auf die Frage “Was ist günstiger?” ist “es hängt von Ihrer Sektion und Ihrer Lautstärke ab.”
Die Klingenlebensdauer ist die andere Hälfte des Modells. Eine ausführliche Behandlung dazu haben wir in veröffentlicht Maximierung der Lebensdauer von TCT-Sägeblättern und der Tonnageleistung in der Massenproduktion.
Für ein anhaltendes Volumen unter ca. Ø150 mm a CNC-Hartmetall-Kreissäge Gibt die Zykluszeit und Längenwiederholbarkeit an, die eine Automobilzelle benötigt. Darüber hinaus oder wenn der Abschnitt groß ist und die Materialkosten pro Block eine Rolle spielen, ist eine Bandsäge normalerweise die bessere Wirtschaftlichkeit.
Eine gehärtete Bimetallklinge mit grober Teilung und kontrolliertem Vorschub. M42 deckt die meisten legierten Stähle ab; Für H13, D2 und andere schwierige Gesenkstähle gehen Sie zu einem über M51 Bandsägeblatt und reduzieren Sie die Geschwindigkeit mit reichlich Kühlmittel auf den Bereich von 30–50 m/min.
Es hängt fast ausschließlich davon ab, wie viel Bedienerzeit Sie einsparen und wie viel Downstream-Kapazität Sie freischalten. Bei Kfz-Arbeiten im Dreischichtbetrieb amortisiert sich der Wegfall eines Bedieners und der Wegfall einer Plandrehoperation oft in deutlich weniger als zwei Jahren; Bei Kleinserienarbeiten bleibt die Halbautomatik die sinnvolle Wahl.
Mit dem richtigen Sägeblatt und den richtigen Parametern sind gehärtete Legierungs- und Gesenkstähle im Bereich von 30–45 HRC bei unseren Hochleistungsbandsägen Standard. Darüber hinaus oder bei exotischen Legierungen senden Sie uns die Spezifikation – die Antwort ist normalerweise eine Parameter- und Klingenänderung und nicht eine andere Maschine.
Wenn Sie mehr als ein paar Tausend identische Längen pro Monat bearbeiten oder einen Job haben, bei dem ein Bediener an der Säge steht und darauf wartet, ja. Darunter ist ein Halbautomat mit gutem Längenanschlag meist die bessere Kapitalentscheidung. Sehen Von Halbautomatik bis Voll-CNC für die Schwellenwerte.
Three things together: a servo gripper feed rather than a friction push, a powered length stop that is measured rather than set by hand, and thermal stability — let the machine reach operating temperature before qualifying parts, and keep coolant temperature consistent. Clamping on both sides of the cut also prevents the drop-off from lifting and skewing the part.
Bei der Spezifikation einer Sägelinie für die Automobil- oder Schmiedebranche sind vier Entscheidungen zu treffen: section size (Kreissäge oder Bandsäge), Volumen (how much automation), Material (blade and parameters), and downstream requirement (Benötigen Sie eine Anfasung und Markierung in einer Linie?). Wenn Sie diese vier Punkte richtig machen, fällt die Wahl der Maschine weitgehend von selbst.
KEENSAW liefert die gesamte Kette – CNC carbide circular saws, Hochleistungsbandsägen, Anfasmaschinen Und Sägeblätter — with CE certification and ISO9001:2016 quality control, exported to more than 40 countries.
Send us your part drawing and monthly volume — we will size the line for you.
Unsere Anwendungstechniker empfehlen Ihnen die Schnittmethode, die Klingenspezifikation und den Automatisierungsgrad sowie Schätzungen zu Zykluszeit und Kosten pro Schnitt, bevor Sie sich verpflichten. Kontaktieren Sie KEENSAW für eine kostenlose Sägelinienbewertung →
Kontaktieren Sie uns, wenn Sie Fragen haben. Wir werden Ihnen so schnell wie möglich antworten