На автомобильном заводе или в кузнечном цехе распиловка редко является той операцией, о которой кто-то беспокоится, — пока она не становится узким местом. Ячейка для резки прутка, которая работает 20% слишком медленно, ограничивает производительность каждого последующего токарного станка с ЧПУ, а резка заготовки с погрешностью длины 0,4 мм незаметно добавляет припуск на обработку к каждой последующей детали. Таким образом, определение линии распила — это вопрос не “какой станок режет металл”, а вопрос какое время такта, какой допуск и какая смесь материалов ваша линия должна поддерживать смену за сменой.
Компания KEENSAW производит и то, и другое. Твердосплавные циркулярные пилы с ЧПУ и ленточные пилы для тяжелых условий эксплуатации, Это означает, что приведенная ниже рекомендация не является рекламным предложением для одной архитектуры — это логика принятия решений, которую мы используем, когда клиент отправляет нам чертеж детали и ежемесячный объем. В этом руководстве эта логика рассматривается для двух совершенно разных миров: резка автомобильных прутков в больших объемах и резка ковочных заготовок большого сечения.
Автомобильные компоненты — валы, заготовки шестерен, детали рулевого управления, крепежные элементы, втулки подвески — почти все начинаются с отрезка прутка. Эта первая операция устанавливает три жестких ограничения для всего, что происходит дальше:
Пила общего назначения с ручной остановкой и гравитационным роликовым столом выходит из строя все три. Дело не в том, что машина не может резать-это то, что машина не может резать. дисперсия между операторами и между барами разрушает расписание. Вот почему автомобильные элементы представляют собой систему: сервоподача, механический ограничитель длины, гидравлический зажим с обеих сторон реза и система подачи стружки/прутка, рассчитанная на смену, а не только на станок.
Для работы с высокой производительностью и средним объемом, а Автоматическая высокоскоростная циркулярная пила KCS-120C или Полностью автоматический круглопильный станок KCS-100C. охватывает ленту диаметром 20–120 мм, время цикла измеряется в секундах. Если детали меньшего размера — Ø10–70 мм — ККС-70С и ККС-75С использовать ту же логику ячейки с меньшими капитальными затратами. Для линий, где используются смешанные прутки и трубы, ККС-160С обрабатывает оба без переключения.
Ковка-это обратная проблема: меньше, намного больше, намного сложнее разрезов. Заготовка Ø300 мм 42CrMo4 представляет примерно 35× поперечное сечение автомобильной заготовки диаметром 50 мм, а штампованные стали, такие как H13 или D2, поступают закаленными или в отожженном, но абразивном состоянии, которое разъедает режущие кромки. Доминирующим видом отказа здесь является не медленное резание, а прогиб. Если раме, направляющей или лезвию не хватает жесткости, рез смещается, лезвие изнашивается неравномерно, возникает конусность граней и преждевременный выход зубьев из строя.
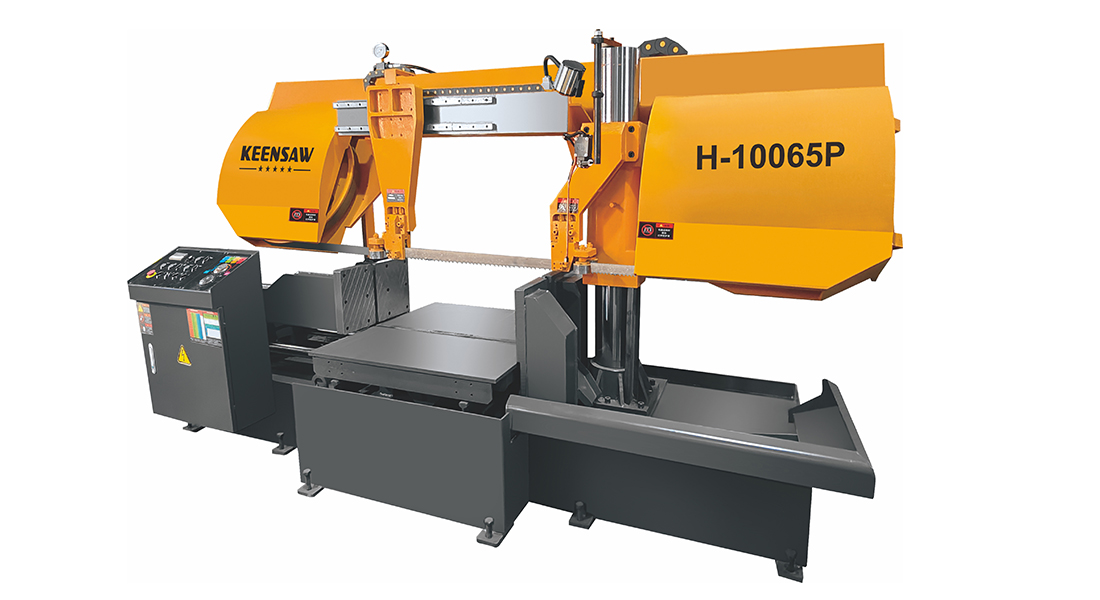
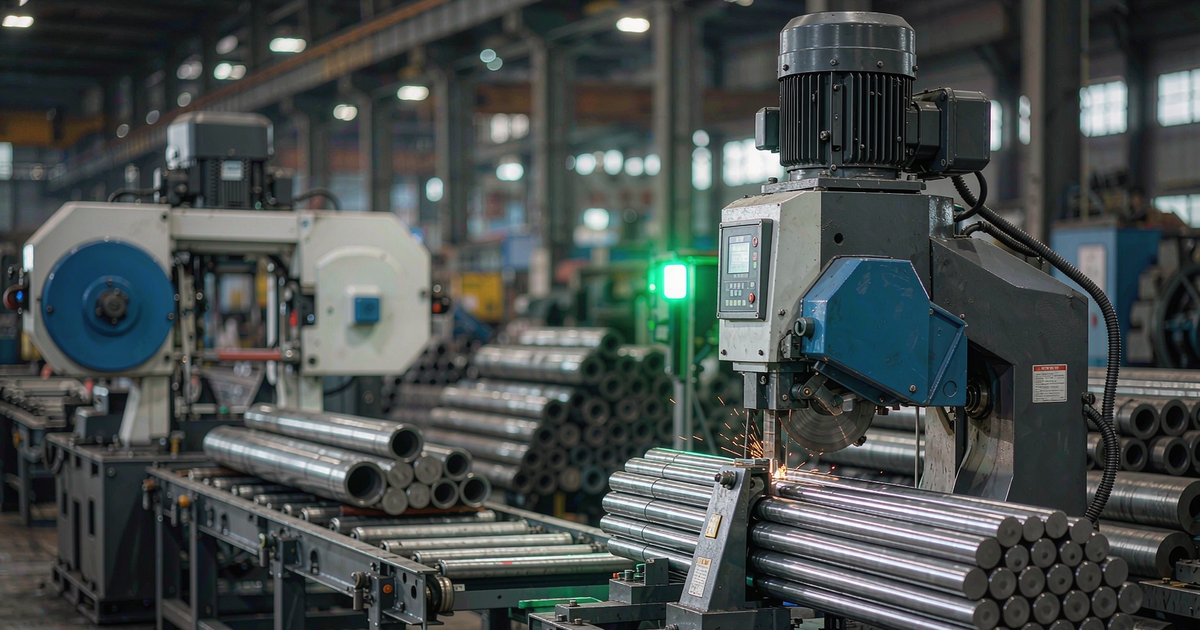
Горизонтальная лентная пила сконфигурирована для штамповки стали и больших ковочных заготовок-жесткость и контролируемая подача вещества больше, чем скорость сырой.
Три варианта конструкции решают, выживет ли пила для заготовок в производстве: двухколонная или портальная рама, которая удерживает лезвие прямоугольным на протяжении всего хода, гидравлическая или сервоуправляемая подача, которая поддерживает постоянную силу резания вместо постоянной скорости, и обильную подачу СОЖ в пищевод зуба. КИНСОВА H-10065HP Это специализированная машина из нержавеющей стали, построенная именно вокруг этого; для секций Ø650 мм ГЗ4265 и G4265ZA Heavy duty miter band saw носите такие же трусы с горлом большего размера. Мы рассмотрели инженерные решения, стоящие за этим, в Тяжелые двухколонные ленточные пилы: инженерная жесткость для больших заготовок и ковки стали.
Самый полезный фильтр-это диаметр против объема. Ниже примерно Ø150 мм при устойчивом объеме, карбидная циркулярная пила выигрывает по времени цикла и поверхности. Выше примерно Ø250 мм-или для любого участка, где стоимость материала на заготовку является значительной-ленточная пила выигрывает на потери керфа и на способность обрабатывать твердые, рабочие упрочнения сплавы без штрафной стоимости лезвия. Между ними есть подлинный компромисс зоны, где ответ зависит от вашей смеси.
| Фактор | Твердосплавная циркулярная пила с ЧПУ | Ленточная пила для тяжелых условий эксплуатации |
|---|---|---|
| Практический диаметр | Ø10–160 мм (до Ø230 мм на больших рамах) | Ø250–650 мм и выше |
| Время цикла | Секунды — обычно 3–8 с для углеродистой стали диаметром 50 мм. | От десятков секунд до минут, весы с секцией |
| Точность резки | ±0,05–0,10 мм, прямоугольность в пределах 0,05 мм | Обычно ±0,10–0,25 мм, лучше на портальных рамах |
| Керф (материал утерян) | ~2,2–3,0 мм | ~1,3–1,6 мм — реальная экономия на больших сечениях |
| Чистота поверхности | Почти механизированный, часто не требуется облицовка | Имеются следы пилы; обычно подходит для ковки |
| Лучшее для | Большие объемы стержней и труб, строгие допуски по длине, автоматизация ячеек. | Крупногабаритные заготовки, штампованная сталь, твердые сплавы, смешанные крупные размеры, резка для экономии материала. |
Там, где объемы достаточно высоки, чтобы оправдать автоматизацию, но секции являются большими, сверхскоростными автоматическими ленточными пилами, такими как БСВП650ЧПУ и Горизонтальная автоматическая ленточная пила 530TS Если вы сравниваете круговую пилу с холодной пилой, а не ленточной пилой, см. Циркулярная пила CNC против холодной пилы: Окончательное руководство.
Линия распиловки работает настолько быстро, насколько быстро ее самая медленная передача. Машины, которые имеют решающее значение, обычно являются теми, которые никто тщательно не определяет: загрузчик, который подает пруток без подталкивания со стороны оператора, упор, который удерживает ±0,1 мм на стержне длиной 6 м, и устройство для снятия фаски, которое удаляет заусенцы до того, как они достигнут захвата робота.
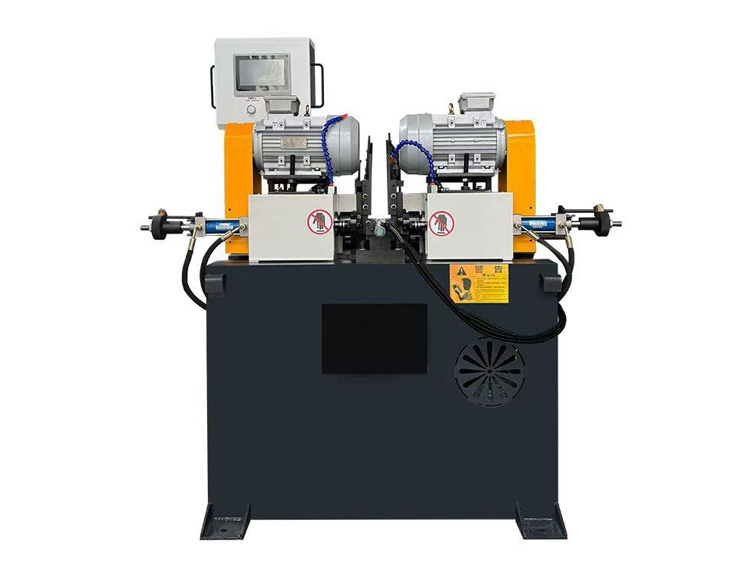
Двойная заготовка коротких заготовок-шаг, который позволяет разрезанным частям перейти прямо к измерению или обработке роботом.
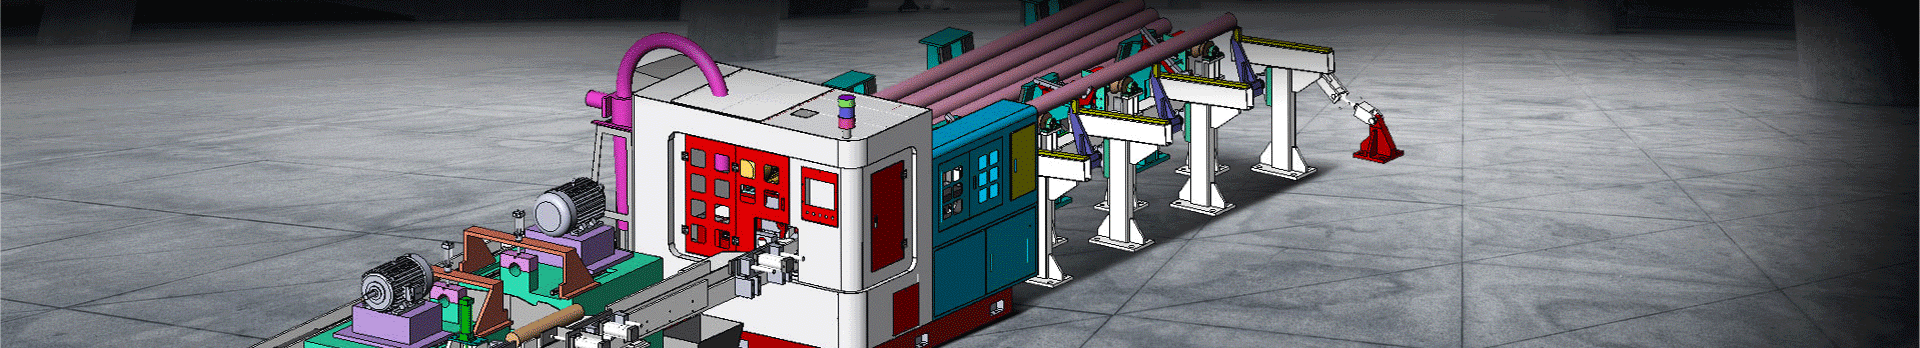
Практическая автомобильная ячейка выглядит следующим образом: загрузчик пачек или магазинов подает прутки в сервозахватный механизм; пила режет до упора с электроприводом; вырезанные заготовки переносим в KCM-50ST двухцельная камерочная машина Для коротких частей или а КСМ-120ДЕ / КСМ-90ДЕ для более длинной трубки; затем маркировка и сортировка. На линиях шпилек и крепежа Полностью автоматическая машина для маркировки фасок и штамповки замыкает контур на одной станции.
Выбор того, сколько из этого нужно автоматизировать, является вопросом объема, а не технологическим вопросом-мы разбили пороговые значения. От полуавтомата до полного CNC, и сторона обработки в План промышленной автоматизации. Если ваше ограничение конкретно касается пропускной способности, Интеграция резки и снятия фасок охватывает математику балансировки линий.
Выбор лезвия — это то, из-за чего на самом деле возникает большинство жалоб на “машина медленная”. Лезвие TCT, работающее на скоростях из нержавеющей стали по легированной стали, будет покрываться глазурью и гореть; биметаллическая лента, работающая на скоростях из углеродистой стали на H13, потеряет зубья при смене. В таблице ниже приведены типичные пусковые параметры — всегда сверяйте настройки сечения, жесткости и охлаждающей жидкости с инженером KEENSAW.
| Материал | Круговая пила Blade & Speed | Полотно ленточной пилы и скорость |
|---|---|---|
| Низко/среднеуглеродистая сталь C45/1045 |
лезвие ТСТ, 80–120 м/мин, 0,08–0,12 мм/зуб | М42 биметаллический, 60–90 м/мин |
| Легированная сталь 42CrMo4/4140 |
ТКТ, 60 - 90 м/мин, 0,06 - 0,10 мм/зуб | M42 bi-metal, 45 - 70 м/мин |
| Нержавеющая сталь 304 / 316 |
TCT с PVD-покрытием, 30–50 м/мин, 0,05–0,08 мм/зуб | М42/М51 биметалл, 25–45 м/мин |
| Алюминий 6061 / 6063 |
ТКТ для цветных, 300 - 600 м/мин, 0,08 - 0,15 мм/зуб | Редко экономический; использовать циркулярную пилу |
| Штамповка/инструментальная сталь Х13/Д2 |
Только с пониженными параметрами и тяжелым хладагентом | М51 биметаллический, 30–50 м/мин |
Для более медленных традиционных приложений Дисковая пила HSS остается экономически эффективным выбором, особенно на небольших участках и в прерывистом режиме. Полный ассортимент, включая биметаллические ленточные пилы, Это стоит пересмотреть, прежде чем стандартизировать одну спецификацию в магазине.
Два числа определяют экономическое обоснование: секунды за сокращение и миллиметры керфа. Первый определяет трудозатраты и машино-часы; второй незаметно гонит стоимость материала, а на больших сечениях может превышать стоимость полотна на порядок.
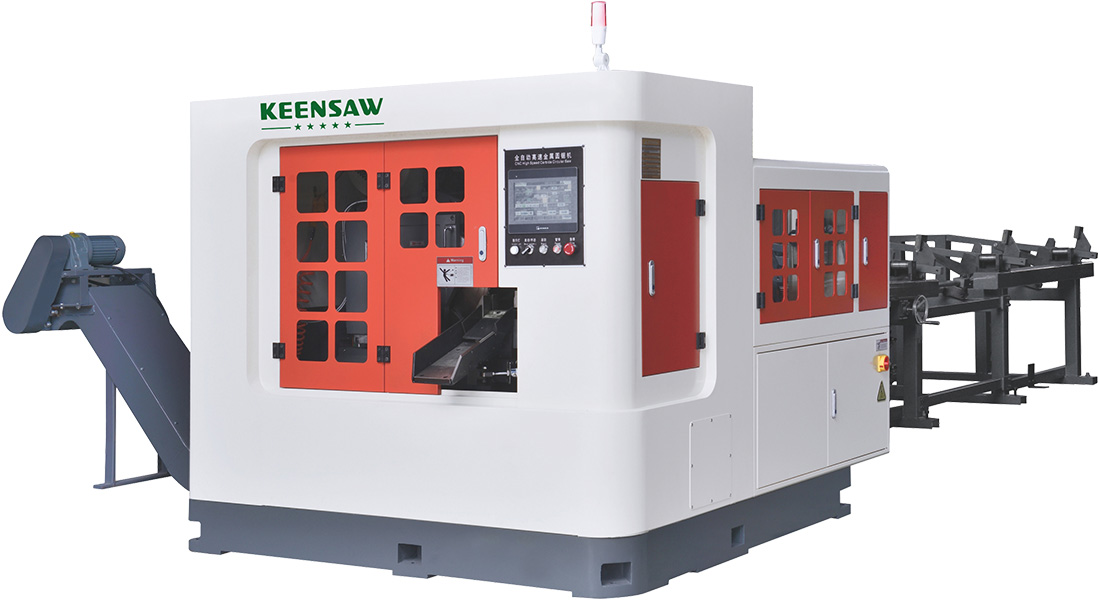
Высокоскоростная циркулярная пила KCS-120B — время цикла в секундах делает трехсменную автомобильную ячейку жизнеспособной.
| Пример | Твердосплавная циркулярная пила с ЧПУ | Ленточная пила для тяжелых условий эксплуатации |
|---|---|---|
| C45 бар О50 мм | ~3–6 с за разрез | ~ 25 - 40 с на отруб |
| Потери реза на разрез | ~2,5 мм | ~ 1,4 мм |
| Материал, сэкономленный на 100 000 разрезов (заготовка Ø300 мм) | Базовый уровень | Несколько тонн стали в год |
| Где стоимость приземляется | Снижение трудозатрат и машинного времени; более высокая стоимость лезвия в час | Lower blade and material cost; higher cycle time |
Арифметика меняется с диаметром. При использовании прутка диаметром 50 мм преимущество циркулярной пилы во времени доминирует. На заготовках диаметром 400 мм преимущество ленточной пилы в пропиле плюс ее способность удерживать стабильный рез в твердом сплаве обычно выигрывают, даже если каждый рез происходит медленнее. Это именно тот расчет, который мы проводим с клиентами, прежде чем цитировать строку — и именно поэтому честный ответ на вопрос “что дешевле?” “Это зависит от вашего раздела и вашего объема”.”
Blade life is the other half of the model. We published a detailed treatment of it in Увеличение срока службы лопаток TCT и увеличения тоннажа при массовом производстве.
Для устойчивого объема ниже примерно 150 мм Твердосплавная циркулярная пила с ЧПУ обеспечивает повторяемость времени и длины цикла, необходимую автомобильному элементу. Помимо этого или там, где сечение большое и стоимость материала на заготовку имеет значение, ленточная пила обычно является более экономически выгодной.
A hardened, coarse-pitch bi-metal blade with controlled feed. M42 covers most alloy steels; for H13, D2 and other difficult die steels, step up to an Ленточная пила М51. и уменьшите скорость до диапазона 30–50 м/мин, обильно подав охлаждающую жидкость.
It depends almost entirely on how much operator time you remove and how much downstream capacity you unlock. On three-shift automotive work, removing one operator and eliminating a facing operation often pays back in well under two years; on low-volume jobbing work, semi-automatic remains the sensible choice.
При правильном выборе полотна и параметров на наших ленточных пилах для тяжелых условий эксплуатации обычно используются закаленные легированные стали и штамповые стали с твердостью 30–45 HRC. Помимо этого или для экзотических сплавов, отправьте нам спецификацию — ответ обычно заключается в изменении параметра и лезвия, а не в другом станке.
Если вы выполняете более нескольких тысяч одинаковых отрезков в месяц или выполняете любую работу, где оператор стоит у пилы и ждет ее, да. Ниже этого значения полуавтомат с хорошим ограничителем длины обычно является лучшим капитальным решением. Видеть От полуавтомата до полного CNC для порогов.
Три вещи вместе: подача с помощью сервозахвата, а не фрикционного толчка, механический ограничитель длины, который измеряется, а не устанавливается вручную, и термическая стабильность — позволяет машине достичь рабочей температуры перед аттестацией деталей и поддерживает постоянную температуру охлаждающей жидкости. Зажим с обеих сторон реза также предотвращает подъем и перекос детали.
Выбор линии распиловки автомобилей или ковки сводится к четырем решениям: размер секции (циркулярная или ленточная пила), объем (сколько автоматизации), материал (blade and parameters), and требование ниже по течению (нужны ли снятие фасок и разметка по линии?). Правильно поймите эти четыре, и выбор машины во многом будет сделан сам собой.
Компания KEENSAW поставляет всю цепочку поставок — Твердосплавные циркулярные пилы с ЧПУ, ленточные пилы для тяжелых условий эксплуатации, машины для снятия фасок и пилы — с сертификацией CE и контролем качества ISO9001:2016, экспортируется в более чем 40 стран.
Отправьте нам чертеж детали и месячный объем — мы подберем для вас размер линии.
Наши инженеры по применению порекомендуют метод резки, характеристики лезвия и уровень автоматизации, а также оценят время цикла и стоимость резки, прежде чем вы примете решение. Contact KEENSAW for a free sawing line assessment →
Свяжитесь с нами, если у вас есть какие-либо вопросы, мы ответим как можно скорее