
Две пилы, один и тот же брусок, два совершенно разных результата. Чистый рез без заусенцев можно выполнить за считанные секунды с помощью лезвия, которое прослужит неделями. Другой обжигает лезвие, размазывает поверхность и останавливает ячейку. Разница почти никогда не в машине — это скорость резания и подача соответствует материалу.
This guide gives you a working Таблица параметров пиления Клиенты KEENSAW режет больше всего пяти семейств материалов: углеродистую и низколегированную сталь, нержавеющую, легированную и инструментальную сталь, титан/закаленные сплавы и алюминий/цветные металлы. Каждое число ниже — это отправная точка — наберите его, используя контрольный список “чтение разреза” в разделе 8. Соедините значения с правыми Циркулярная пила KEENSAW или ленточная пила и вы получаете повторяемые результаты с первого дня.
Перед таблицами заблокируйте четыре входа, которые определяют срок службы полотна и качество резки:
| Рычаг | Что это такое | Если вы ошибетесь |
|---|---|---|
| Скорость поверхности (м/мин) | Скорость кончика лезвия при резке | Слишком быстро → сожженные зубы; слишком медленно → закалка и трение |
| Подача на зуб (мм/зуб) | Нагрузка стружки на каждый зуб | Слишком высокий → сломанные зубы; слишком низкий → упрочнение |
| Шаг зубьев (TPI) | Зубьев на дюйм / переменный шаг | Неправильный шаг → вибрация, плохая эвакуация стружки. |
| Охлаждающая жидкость/смазка | Удаление тепла и стружки в месте пропила | Голодание → тепловые трещины, наросты на краях |
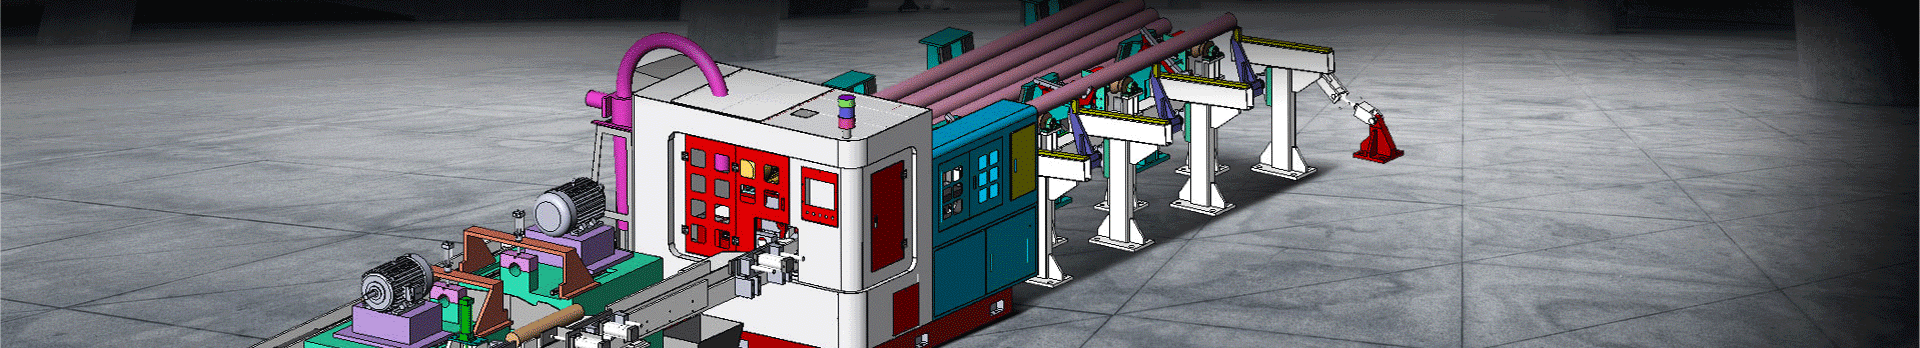
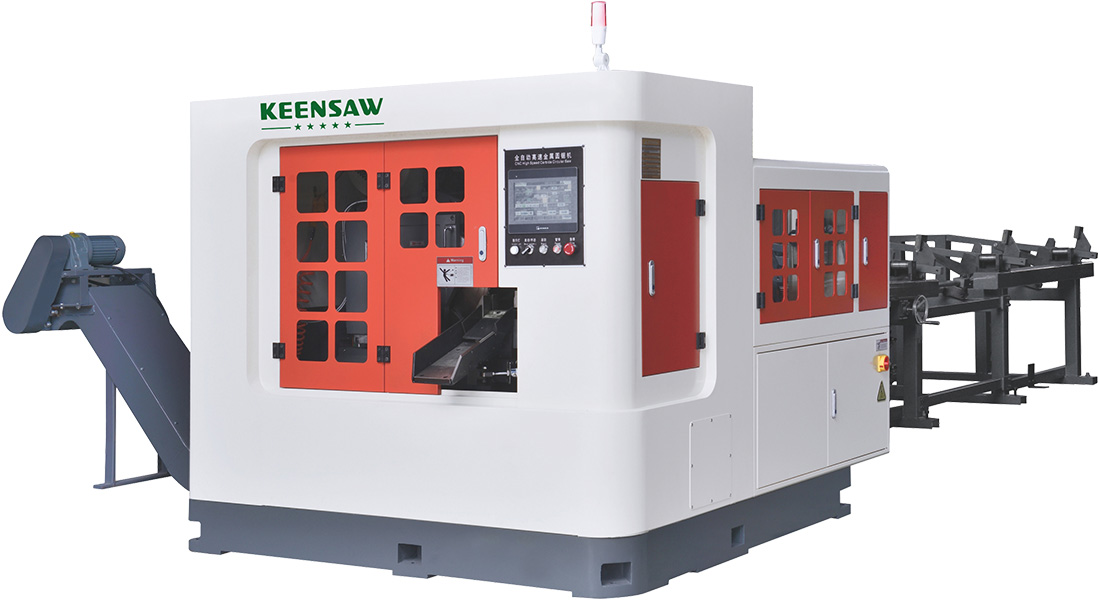
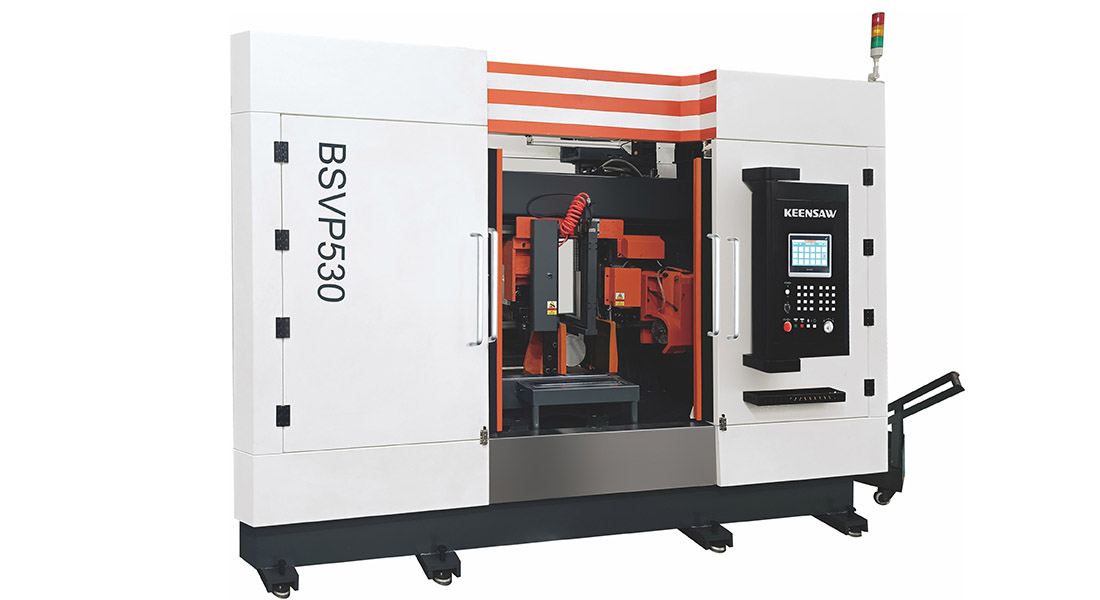
Для ленточных пил переменная управления равна скорость полотна (м/мин) и корм на зуб. Для циркулярных пил это частота вращения шпинделя и скорость подачи (мм/с). На ПИЛА BSVP530 оба устанавливаются на HMI; начните со стола и настраивайтесь на ощупь.
Мягкая сталь 1018, 1045, низколегированная до ~35 HRC. Это щадящий материал — широкое окно скоростей, стандартные биметаллические лопасти. Увеличьте объем здесь с помощью твердосплавной циркулярной пилы, если секции маленькие.
| Машина | Лезвие | Скорость | Кормить |
|---|---|---|---|
| Ленточная пила | М42 биметаллический, 2–3 ТПИ | 60–90 м/мин | 0,10–0,15 мм/зуб |
| Дисковая пила | лезвие ТСТ | 100–140 м/мин (наконечник) | 0,08–0,12 мм/зуб |
Stainless is the #1 source of “why is my blade dying” calls — and the answer is almost always закалка. 304/316 имеют высокие показатели наклепа: при слишком легкой подаче зубья тереть вместо того, чтобы резать, поверхность затвердевает, и следующий зуб ударяется о броневую пластину. Идти медленнее по скорости, тяжелее по подаче, более крупный шаг, и залить охлаждающей жидкостью.
| Машина | Лезвие | Скорость | Кормить |
|---|---|---|---|
| Ленточная пила 304/316 | M42, 1,4–2 шага на дюйм (грубая обработка) | 40–60 m/min | 0,10–0,16 мм/зуб |
| Band saw 17-4PH | М51 биметаллический | 30–45 m/min | 0,08–0,12 мм/зуб |
| Дисковая пила | TCT с PVD-покрытием | 60–90 m/min (tip) | 0,06–0,10 мм/зуб |
Эмпирическое правило для скорость резки ленточной пилой по нержавеющей стали: начинайте со скорости 50 м/мин для аустенитных марок 304/316, снижайте до 35–40 для дисперсионно-твердеющих марок. Посмотрите наш модель цены за разрез о том, как выбор лезвия меняет экономику.
Более твердый и абразивный, чем углеродистая сталь. 4140/4340 режется как более прочная углеродистая сталь; H13 и D2 (штамповочная сталь) требуют медленной обработки с высоким содержанием СОЖ, иначе вы съедите лезвия. По умолчанию используется закаленный биметалл с крупным шагом и контролируемой подачей.
| Материал | Лезвие | Скорость | Кормить |
|---|---|---|---|
| 4140 / 4340 (<35 HRC) | М42, 2–3 числа на дюйм | 45–70 м/мин | 0,09–0,13 мм/зуб |
| H13/D2 (штамповая сталь) | Ленточная пила М51. | 30–50 м/мин | 0,06–0,10 мм/зуб |
Titanium (Grade 5 / Ti-6Al-4V) cuts cleanly but удерживает тепло на кончике — низкая теплопроводность означает, что нагревается зуб, а не скол. Добавьте к этому горючесть титана в виде мелкого порошка, и правила будут такими: умеренная скорость, обильная подача (не трите), заливайте охлаждающую жидкость, никогда не позволяйте ей тлеть. Для скорость подачи при пилении титана, подумайте: “положительно, непрерывная стружка, нет искр”.”
| Машина | Лезвие | Скорость | Кормить |
|---|---|---|---|
| Band saw Ti-6Al-4V | M42, грубая 1,4–2 TPI | 25–45 м/мин | 0,08–0,13 мм/зуб |
| Дисковая пила Ti | ПВД ТКТ, четкая геометрия | 40–70 м/мин (наконечник) | 0,05–0,09 мм/зуб |
Если вы видите синие искры на месте пропила, вы едете слишком быстро или слишком сухо — немедленно отступите. направляющая для ковочной заготовки охватывает более тяжелые секции, которые часто сочетаются с титаном в аэрокосмических элементах.
Алюминий хочет разрезать быстрый — высокая скорость, быстрая подача и лезвие с достаточным пазом для удаления крупной липкой стружки. Риск заключается в наростах на краях и засорении, а не в нагреве. Используйте специальное полотно из цветных металлов (большое количество зубьев, нулевой/отрицательный передний угол), и вы сможете работать с твердосплавной циркулярной пилой с очень высокой скоростью.
| Машина | Лезвие | Скорость | Кормить |
|---|---|---|---|
| Ленточная пила Ал | M42, 4–6 шагов на дюйм (быстрый) | 150–250 m/min | 0,15–0,25 мм/зуб |
| Дисковая пила Ал | TCT, геометрия цветных металлов | 300–600 м/мин (наконечник) | 0,10–0,20 мм/зуб |

Цифры помогут вам приблизиться; поверхность разреза говорит вам правду. Используйте этот контрольный список в первой строке каждой новой работы:
Начните со скорости 40–60 м/мин для 304/316 и снизьте до 30–45 м/мин для дисперсионно-твердеющего 17-4PH. Самая большая ошибка — слишком быстрая обработка нержавеющей стали, которая обжигает зубы. Соедините его с лезвием M42 грубой очистки 1,4–2 TPI и охлаждающей жидкостью.
Подача на зуб = (подача стола мм/мин) ÷ (скорость диска м/мин × 1000 × зубьев на мм). Проще: выберите значение мм/зуб из таблицы, затем установите подачу станка так, чтобы в резе всегда находились 2–3 зуба. Слишком легкий корм вызывает нагартование; слишком тяжелый щелкает зубами.
Аустенитная нержавеющая сталь имеет высокую скорость наклепа. Если корм слишком легкий, зубы трутся, а не срезают, пластически упрочняя поверхность. Следующий зуб затем встречается с затвердевшим материалом. Чтобы избежать этого, сохраняйте положительную подачу и умеренную скорость.
Биметаллическое ленточное полотно M42 с крупным шагом (1,4–2 дюйма на дюйм) или круглое полотно TCT с острой геометрией и PVD-покрытием, работающее со скоростью 25–45 м/мин с обильным потоком охлаждающей жидкости. Никогда не позволяйте пропилу светиться — титан нагревается на зубе, а не на сколе.
Обычно не для нагрева — алюминий хорошо рассеивается, — но легкий туман или восковая смазка предотвращает образование наростов на кромке и удаляет липкую стружку при высокой подаче. Сухая резка хороша для специального полотна для цветных металлов при умеренных скоростях.
Признаки: сколы или отсутствие зубов, громкий треск, длинный волокнистый заусенец и грубый порез лица. Отключите подачу 15–20% и убедитесь, что стружка снова приняла тугое завиток.
Таблицы выше — это самый быстрый способ остановить горение лезвий и начать соответствовать спецификациям. Сопоставьте материал → лезвие → скорость → подача, а затем настройте форму стружки. О стоимости того же решения читайте в нашем circular saw vs band saw TCO model и automotive & forging sawing line guide.
Нужен лист параметров для вашего конкретного сплава и сечения? Our application engineers will set the speed, feed, blade and coolant for your job and validate it on a КИНСОВА машина before you commit. Свяжитесь с KEENSAW для бесплатной оценки параметров пиления →
Свяжитесь с нами, если у вас есть какие-либо вопросы, мы ответим как можно скорее