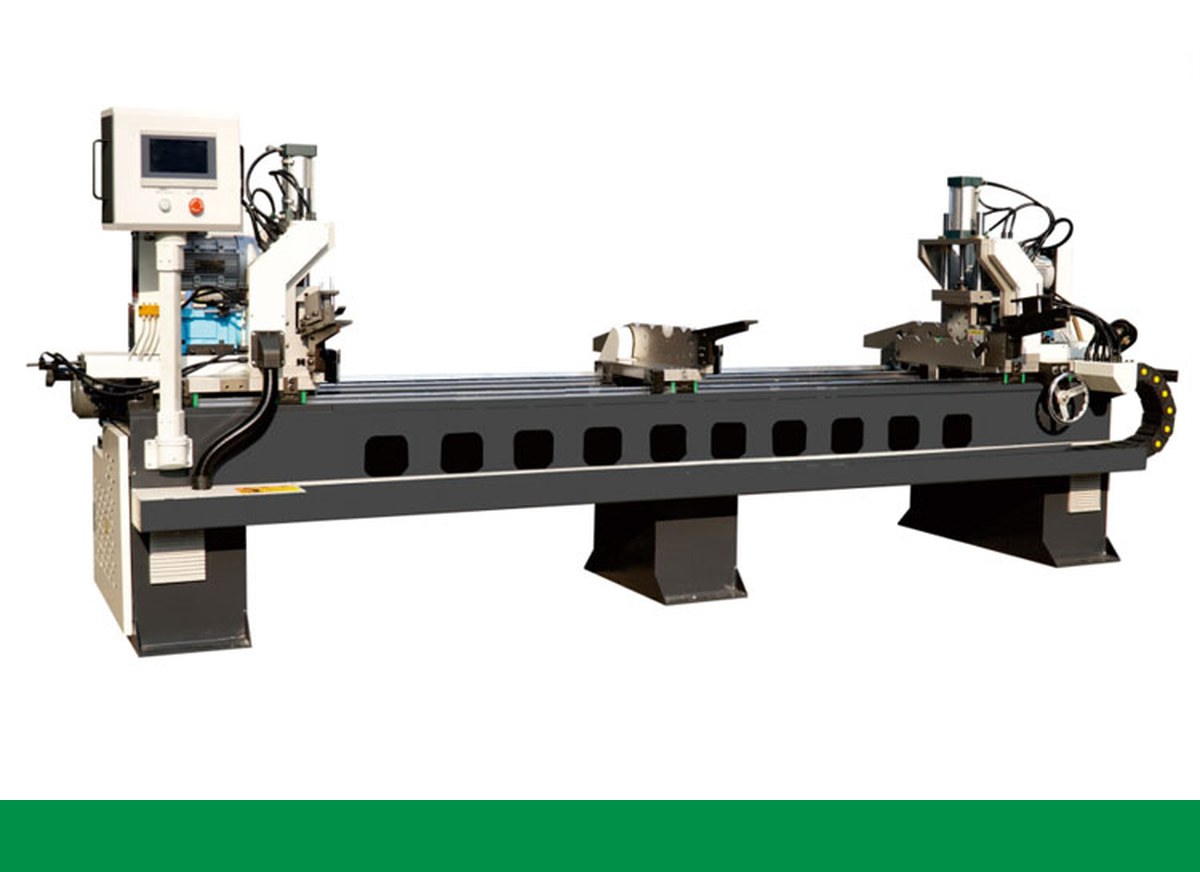
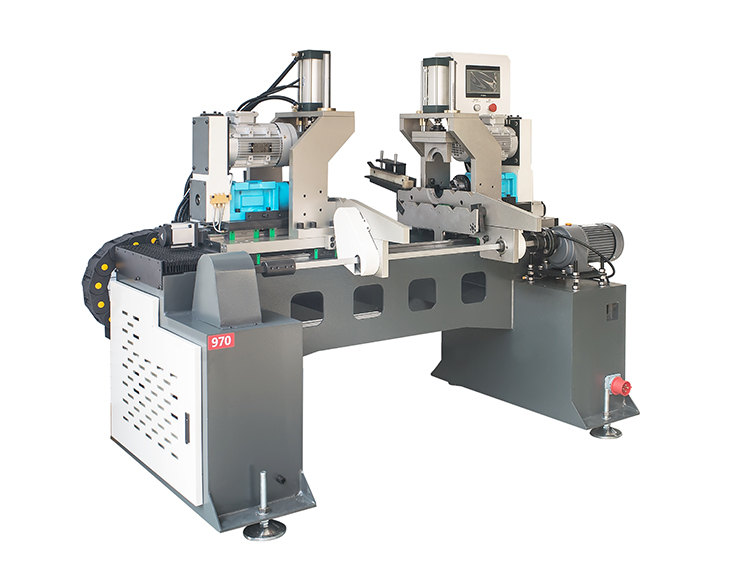
Kurze Antwort: Für die hochpräzise Herstellung von Automobilverschlüssen wählen Sie eine Servo-angetriebene Double-End-Bar-Anfasermaschine mit synchronisierter Verkleidung + Fase + Zentrierung, ± 0,02 mm Wiederholgenauigkeit und automatischem Magazinvorschub-weil Verbindungslinien auf der Haut leben oder sterben konsistente Endgeometrie bei hohen Taktraten, Und nur ein doppelend-design schält beide stangenenden in einer klemme, wodurch der indizierungsfehler, den single-end-maschinen zwischen den operationen einführen, beseitigt wird.
Kfz-Befestigungselemente (Bolzen, Bolzen, Stifte, Gewindestangen) speisen direkt in Kaltformer, Gewindewalzen und automatisierte Montage. Wenn das Stangenende nicht quadratisch ausgerichtet und konsequent abgeschrägt ist, führt die nächste Maschine falsch, das Gewinde ist nicht mittig und Sie verschrotten einen Lauf. Die Fasenmaschine ist daher ein Toleranz-Tor, Kein guter Abschluss. keensaw Guide für die Auswahl rahmt es als das erste von drei Line-Quality-Gates (Schnitt → Gesicht/Fase → Entgraten).
| Faktor | Das Single-End | Doppel-Ende |
|---|---|---|
| Ende mit Clamp | Eine | Beide (ein Setup) |
| Squareness zwischen den Enden | Der Re-Index | Mit einem Clamp |
| Zykluszeit (kurze Bar) | 2 x Handhabung | * 1 Handhabung |
| Am besten für | Lange Pfeife, ein Ende | Befestigung/Stud Bar |
Lesen Sie die vollständige Single-End vs Double-End Vergleich Bevor sie spezifizieren.
| Parameter | Zielscheibe für Befestigungen |
|---|---|
| Wiederholbarkeit der Position | 0,02 mm nicht |
| Schluss mit Squarespace | ≤ 0,03 mm/Ø |
| Die Chamfer Angle Range | 15 °-45 ° einstellbar |
| Der Spindle Drive | Servo (nicht pneumatisch) zur Drehmomentkontrolle |
| Füttern | Magazin/Step-Feeder, freihändig |
| Fastener | Empfohlene Konfiguration |
|---|---|
| Kurze Bolzen/Pins (<300 mm) | KCM-50ST mit Doppelende |
| Long Bar Stock für Bolts | KCM-90DE/120DE (englisch) |
| Pipe-End Facing + Fase (Schräglage) | KCM-120DE Doppelkopf |
Eine Anfasermaschine kann nur so gut sein wie der Cutoff, der sie füttert. kombinierte Säge + Anfaserlinie So kommen die Balken quadratisch und fertig an-KEENSAW-Dokumente mit bis zu 2-fachem Durchsatz beim Schneiden und Anfasen werden integriert und nicht als separate Zellen ausgeführt.
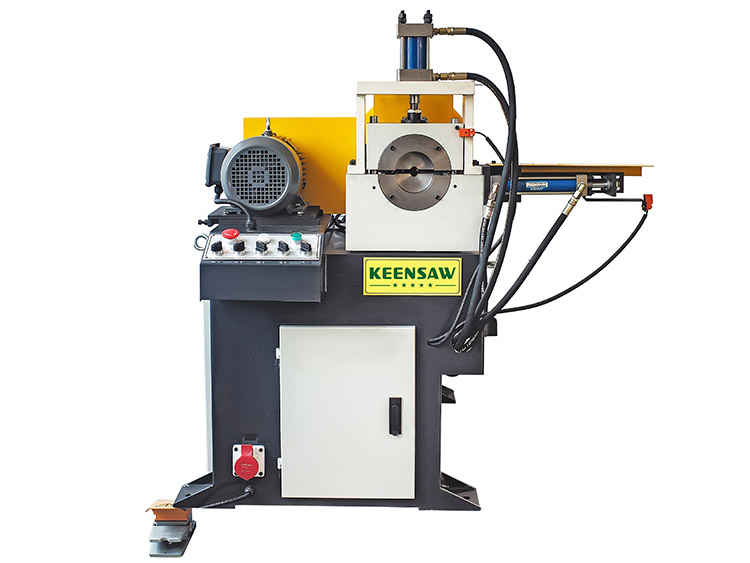
Pneumatische Spannfuttermaschinen sind billig, aber das Drehmoment variiert mit dem Leitungsdruck, so dass die Fasentiefe über eine Schicht driftet. Servospindeln halten das Drehmoment und die Vorschubkonstante-genau das, was ein Automotive PPAP Anforderungen. Der KCM-90DE Es basiert auf dem Servo-Prinzip.
Doppelende. Studs benötigen beide Enden quadratisch in einer Klemme; Single-End-Maschinen erfordern eine erneute Indizierung der Stange, die einen Rechteckfehler zwischen den Enden injiziert.
Üblicherweise 30 ° oder 45 ° Einlauffräsen, aber es wird von der Kaltformer-oder Montagespezifikation diktiert-wählen Sie eine Maschine mit einstellbaren 15 °-45 ° Werkzeugen.
Ja. Der KCM-120DE Beides mit Schnellwechsel-Spannzangen.
Mit Magazin-Feed, kurze Stollen laufen 1.500 - 4.000 Stück/Stunde je nach Länge und Durchmesser.
Für maximalen Durchsatz integrieren Sie sie-siehe die integrierte Säge-Entgraten Linie Writeup.
Senden Sie Durchmesser, Längenbereich und stündliches Ziel an die Das KEENSAW Team einer konfigurierten Quote.
Teilen Sie Ihren Verschlussdurchmesser, den Längenbereich und die benötigten Teile/Stunde mit-KEENSAW spezifiziert die richtige Servo-Doppelendfasermaschine (KCM-50ST/90DE/120DE) und integriert sie in Ihre Cutoff-Linie. Quote beantragen
Kontaktieren Sie uns, wenn Sie Fragen haben. Wir werden Ihnen so schnell wie möglich antworten