High-Volume-Cutoff ist ein anderes Problem von Job-Shop cutting. At 8.000 - 50.000 + Schnitte pro Schicht, ist die Maschine nicht mehr eine Säge-es ist eine Die Prozessstation deren Betriebszeit, Indexgenauigkeit und Stillstandszeit für den Klingenwechsel den Durchsatz der gesamten Linie bestimmen. Dieser Leitfaden führt die Variablen durch, die die Nadel tatsächlich bewegen, mit den Zahlen, die Käufer in ein Datenblatt eingeben sollten.
Bevor Sie Modelle vergleichen, fixieren Sie das Produktionsziel. High-Volume-Metall-Cutoff bedeutet in der Regel:
| Tierisches Volumen | Schnitt/Shift | Pflicht | Erwartete CPM |
|---|---|---|---|
| Mittlere Batch | 2,000-8,000 | 1-2 Shift | 2-5 |
| Großes Volumen | 8,000-25,000 | 2-3 Shift | 6-12 |
| Massenproduktion | 25,000+ | 3 Umschaltung, Automatik | 12 - 25 + Bearbeiten |
CPM (Cuts per Minute) ist die Metrik, die zählt: CPM = 60/(Last + Schnitt + Entladung + Index + Klemme). Eine schnelle Spindel ist wertlos, wenn Indizierung oder Klemmen den Zyklus frisst. Wenn KEENSAW eine Linie erfasst, werden die Indexzeit und die Bündelwechselzeit so stark gewichtet wie die Schnittgeschwindigkeit.
Starrheit steuert Schnittrechtwinkligkeit und Klingenlebensdauer bei Volumen. Drei Familien dominieren:
| Rahmen | Rigidität | Am besten für | Der High-Volume Fit |
|---|---|---|---|
| Pivot (semi-automatisch) | Niedrig | Geringes Volumen, gemischte Abschnitte | Schlecht-Vibration verkürzt die Lebensdauer der Klinge |
| Twin-Column oder Twin-Column | Hoch | Kontinuierliche Bar & Tube | Strong-der KEENSAW-Standard für Linien |
| Portal/Portalseite | Sehr hoch | Große Knüppel, schwere Teile | Am besten für die Massenproduktion |
Für einen anhaltenden Cutoff mit hohem Volumen wählen Sie eine Säule oder Portal CNC-Kreissäge - Der stabile Rahmen hält die Kerbe quadratisch und schützt die teure Hartmetallklinge vor Rattern. Siehe KEENSAW Typ A/B/C und Pivot-Auswahlanleitung Zum vollständigen Familienvergleich.
Die Klinge ist die reale Verbrauchskosten. Die drei Produktionsqualität Optionen:
| Klinge | Oberflächengeschwindigkeit | Leben (Stahl) | Kosten/Schnitt | Anwendungsfall |
|---|---|---|---|---|
| HSS (Hochgeschwindigkeitsstahl) | Die Low-Mid | Kurz | Hoch | Geringes Volumen, weiche Legierungen |
| TCT (Carbide-Tipped) Bearbeiten | Hoch | Lang | Niedrig | Stahl, rostfrei, High-Volume-Standard |
| Das Cermet | Sehr hoch | Sehr lange | Am niedrigsten | Herstellung: Thin-Wall Tube |
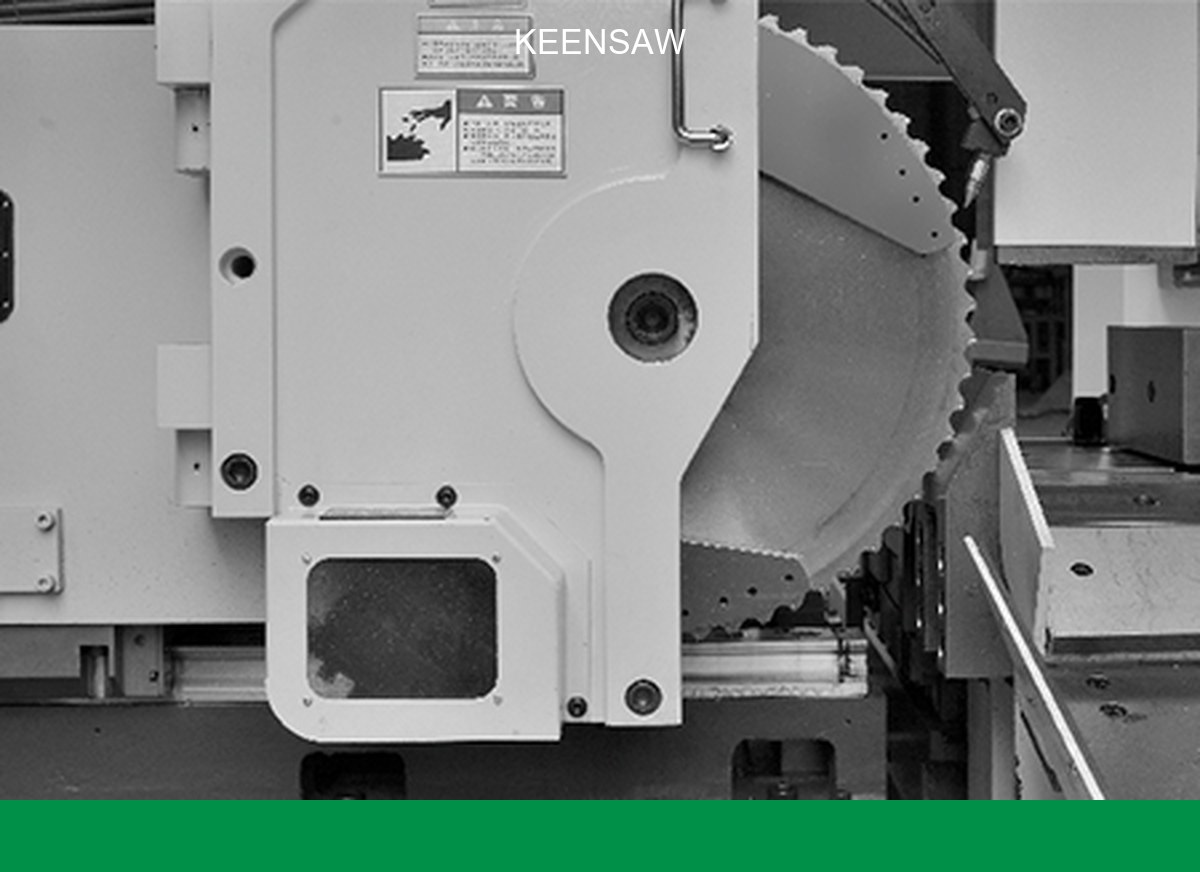
Für die meisten großen Linien, TCT ist der Sweet Spot: hohe Oberflächengeschwindigkeit für kurze Schnittzeiten und lange Lebensdauer, die die Kosten pro Schnitt senkt. KEENSAW's High-Speed CNC Carbid-Kreissägen und die KCS-160C automatische Kreissäge sind um TCT herum aufgebaut. Für die Grundlagen der Klingenauswahl lesen Sie die TCT Sägeblatt Guide.
Die Spindelgeschwindigkeit ist begrenzt, die Indexgeschwindigkeit nicht. Das Zuführsystem entscheidet über den CPM:
Für die kontinuierliche Produktion koppeln Sie die Säge mit einem Automatischer Tube Loader und Separator Bundle Change stoppt niemals die Linie.
Die Größe der Maschine durch die Der größte Teil muss auf Volumen geschnitten werden, Nicht der Durchschnitt:
| Spez | Was zu überprüfen | Warum es auf das Volumen ankommt |
|---|---|---|
| Runde/quadratische Kapazität | Max Ø und Abschnitt mm | Muss Ihre 95-Perzentil-Bar löschen |
| Bundle Kapazität | Max Bundle Ubersetzungen | Bundle-Cutting multipliziert CPM |
| Square-Toleranz | Typisch <0,1 mm/100 mm | Downstream Rework vermeiden |
| Burr Höhe | Minimalziel | Reduziert die Belastung der Degrar Station |
Die Hartmetallkreissägen von KEENSAW halten die Rechtwinkligkeit fest, da der starre Säulenrahmen der Durchbiegung durch den Schnitt widersteht-aus demselben Grund CNC-Kreissägen schlagen Kaltsägen auf Wiederholgenauigkeit auf Volumen.
Ein gearbeitetes Beispiel für Ø50 mm Baustahl auf einer TCT CNC-Kreissäge:
| Schritt | Zeit |
|---|---|
| Clamp + Advance Ubersetzungen | 1,5 S |
| Schnitt (TCT, hohe SFPM) | 4 bis 6 s |
| Zurückziehen + Unload + Index | 1,5 S |
| Zyklus | ~ 7 - 9 s → 6 - 8 CPM (nicht mehr vorhanden) |
und berechnet dann Kosten pro Schnitt =(Kosten der Klinge ÷ Schnitte pro Klinge)+(Arbeit + Leistung) ÷ CPM. Hier gewinnt TCT: mehr Schnitte pro Klinge bei höheren CPM. KEENSAW circular saw vs band saw TCO model und die Band vs Circular vs Cold vs Laser Entscheidungshilfe Zeigen Sie die Mathematik über Prozesse hinweg.
Eine Säge ist nur so schnell wie ihre Nachbarn. Eine ausgewogene High-Volume-Cutoff-Linie sieht aus wie:
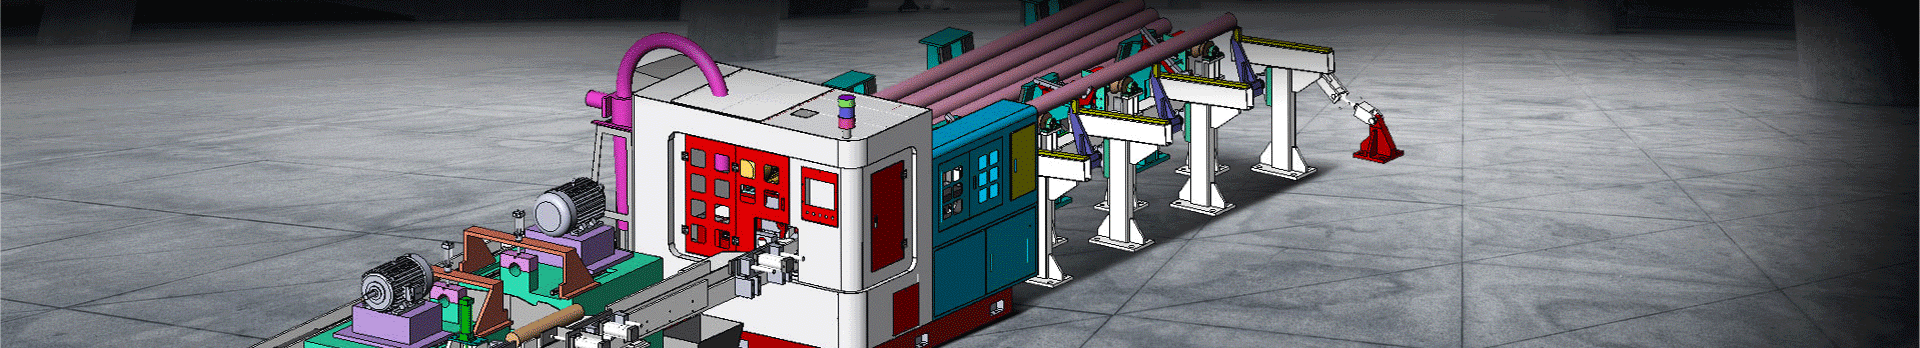
Bündeldekoiler/Magazin → CNC-Kreissäge → Fase & Entgratung → Abflussförderer → MES/PLC.
Die Integration von Cutoff mit Finishing ist der größte Durchsatzgewinn: KEENSAWs Automatische Säge-Entgratungslinien doppelte Fabrikdurchsatz durch Entfernen eines Handling-Schritt. Vorschubraten und Schaufelparameter nach Material kommen aus der Schnittgeschwindigkeiten & Feeds Referenz.
Für Details auf Blade-Ebene, siehe Circular Saw Blade kaufen.
für High-Volume Solide und schwere Abschnitte, eine CNC-Kreissäge gewinnt auf CPM, Squareness und Grat. A Bandsäge ist besser für sehr große oder variable Bündel wo Klingenkosten pro Schnitt auf einem einzigen seltsamen Abschnitt mehr als Geschwindigkeit zählt.
Typisch 6-12 CPM Bearbeiten für Ø30 - 60 mm Stahl auf TCT; Cermet und kleinere Abschnitte drücken höher. Die Grenze ist normalerweise Index + Klemmzeit, nicht die Spindel.
TCT ist für den breiten Standard (Stahl, rostfrei, die meisten Abschnitte). Das Cermet wenn Sie maximale Oberflächengeschwindigkeit und Blattlebensdauer auf dünnwandigen Rohren bei sehr hohem Volumen benötigen-zu einem höheren Blattpreis.
Größe zu Ihrem 95. Perzentil Abschnitt (größter Ø oder Quadrat, das Sie regelmäßig schneiden) plus jede Bündelhülle, nicht die durchschnittliche bar. Undersizing ist der häufigste Zeilenstopp-Fehler.
Ja zur Wiederholung: Das Schneiden mehrerer Stäbe in einem Hub multipliziert die effektive CPM und amortisiert die Klemmzeit. Es erfordert eine Maschine, die für den Bündelumschlag und einen Magazinzubringer ausgelegt ist.
Kontaktieren Sie uns, wenn Sie Fragen haben. Wir werden Ihnen so schnell wie möglich antworten