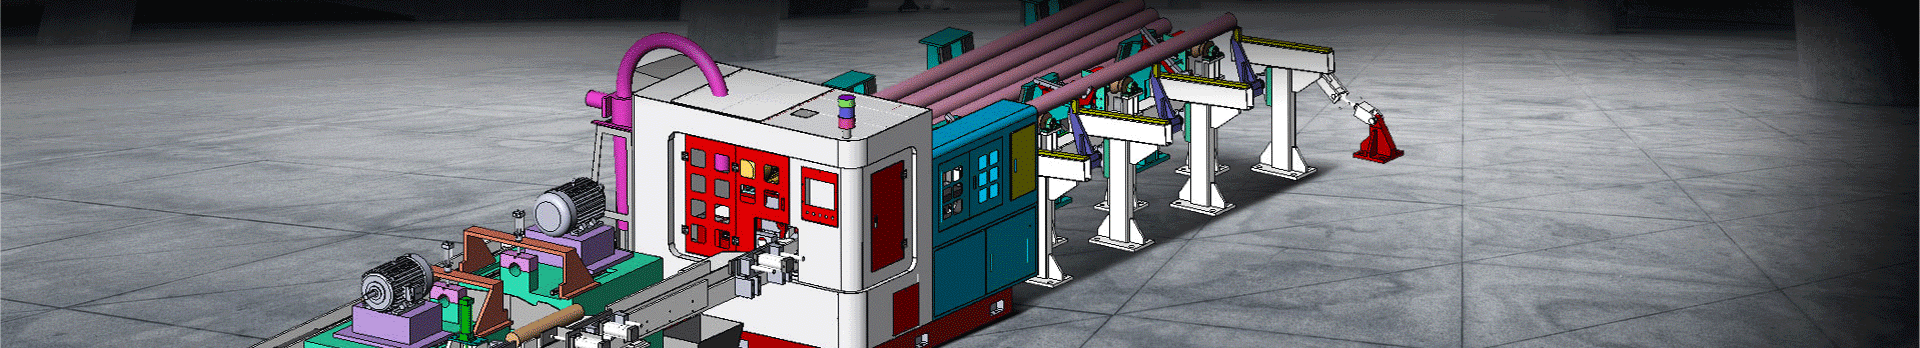
Sowohl horizontale als auch vertikale Bandsägen haben das gleiche Blatt und das gleiche Schneidprinzip-aber die Art und Weise, wie das Blatt die Arbeit erfüllt, entscheidet fast alles darüber, was jede Maschine gut kann. Diese Anleitung erklärt, wie jeder Typ funktioniert, stellt sie Kopf an Kopf auf die Zahlen, die wichtig sind, und gibt Ihnen eine Entscheidungstabelle, die Sie der Beschaffung übergeben können.
In einer horizontalen Maschine läuft die Klinge in einer Schleife über die Oberseite des Schaftes und der Kopf steigt unter Schwerkraft oder Hydraulik ab, während die Stange still in einem Schraubstock sitzt. Der Schnitt ist ein gerader Abwärts-Feed, so dass der Kraftpfad einfach und starr ist. Deshalb besitzen Horizontale einen geraden Cutoff von Stangen, Rohren und Bündeln. Bei CNC-Modellen öffnet sich der Schraubstock, die Stange indiziert sich auf Länge, der Kopf fällt ab, Und das Stück fällt in eine Wiege-alles unbeobachtet. 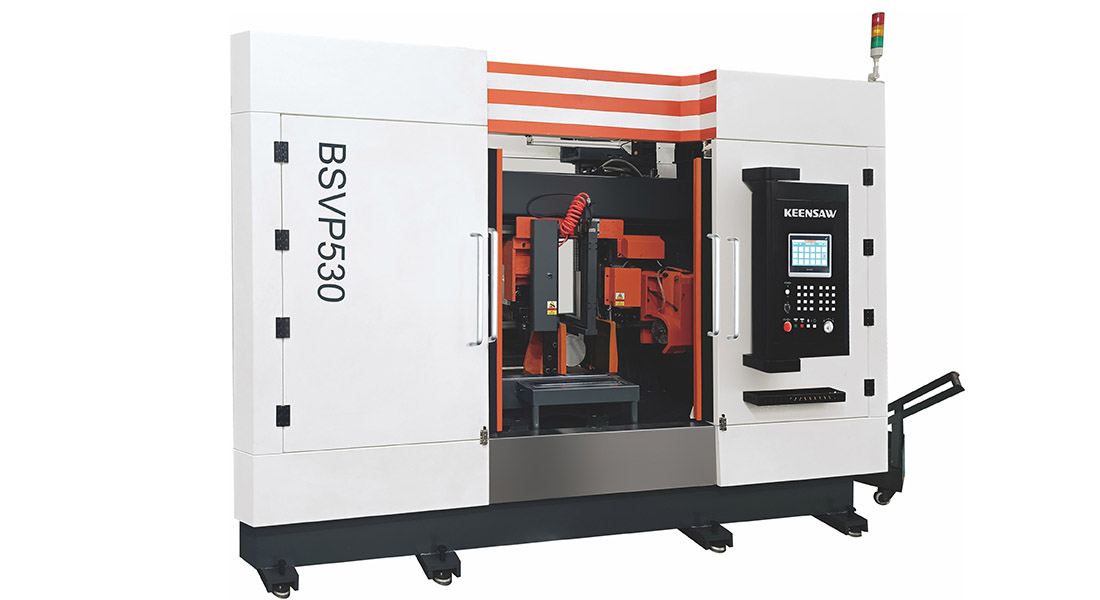 BSVP530CNC ist ein gutes Beispiel für eine Hochgeschwindigkeits-Horizontalautomatik, die für Volumen gebaut wurde.
In einer vertikalen Maschine ist der Tisch horizontal und die Klinge verläuft gerade nach unten. Der Bediener (oder eine NC-Tabelle) führt das Material in die Klinge ein, was bedeutet, dass Sie die Arbeit zum Schneiden von Kurven, Konturen und Innenprofilen steuern können. Da es keinen absteigenden Kopf gibt, ist das Werkstück von oben vollständig zugänglich. 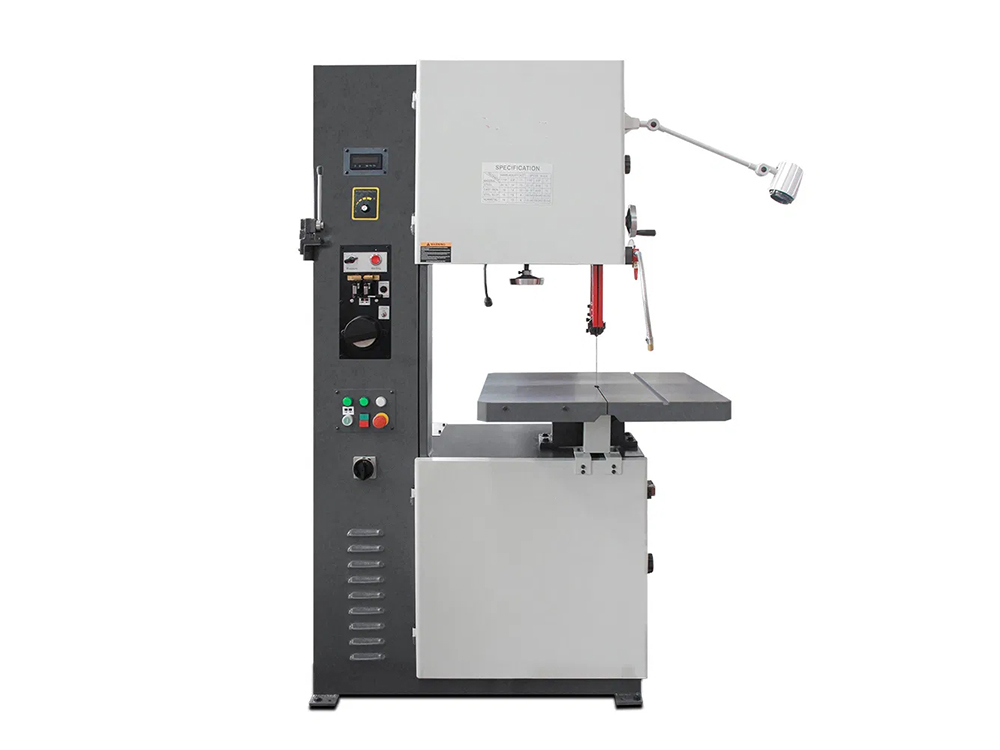 L-33/58S vertikale Bandsäge mit Kipptisch und die G5350 sind typische Kontur-und Profilschneider.
| Faktor | Horizontal | Vertikal |
|---|---|---|
| Primäre Bewegung | Blade steigt auf festen Bestand ab | Stock in feste vertikale Klinge eingespeist |
| Bester Schnitt Typ | Cutoff bis Länge | Kurven, Konturen, innere Schnitte |
| Automatisierung | Auto-Index im Bundle | Eingeschränkte manuelle oder NC-Tabelle |
| Operateur aufgepasst | Low (unbeaufsichtigte Zyklen) | Hände auf die Arbeit (Hands on the Work) |
| Footprint | Größer (Kopf Reise) | Compact (nur Tisch) |
| Typisches Werk | Bars, Tubes, Billets und Bundles | Platten, Profile, Schmiedeteile, Formen |
Für jedes Geschäft, dessen Hauptaufgabe darin besteht,“diese Stange 500 Mal am Tag auf Länge zu schneiden”, ist die Horizontale unschlagbar. Sein starrer Vorschub und die automatische Indexierung ermöglichen es einem Bediener, mehrere Maschinen zu betreiben. Horizontale mit zwei Säulen und Portalen skalieren auf 1.000 mm + Runden und Knüppel. Mit Bündelmessern können Sie einen ganzen Käfig von Stangen in einem Durchgang schneiden. Wenn Durchsatz und Arbeitskosten eine Rolle spielen, ist die Horizontale die Antwort.
Wenn das Teil eine Form hat-ein Bracketprofil, einen inneren Schlitz, eine gekrümmte Dichtung, einen Stapel von Platten mit einer Kontur-kann nur eine Vertikale es ohne eine Mühle oder einen Laser schneiden. Die Kipptischversionen fügen Winkelarbeit hinzu; die beweglichen Tischversionen behandeln lange oder schwere Platten. Vertikale glänzen auch kurz, einmalig und Prototypenschneiden, wo sich das Einrichten einer automatischen Horizontalen nicht lohnt.
| Typ | Repräsentatives KEENSAW Modell | Kapazität Note |
|---|---|---|
| Horizontale CNC-Steuerung | BSVP530CNC | High-Speed-Bar-Cutoff-Verfahren |
| Horizontales Auto | GZ4232 | Bar und Tube |
| Vertikale Kontur | L-33/58S | Tabelle Profiling |
| Vertikale Industrie | G5350 | Größere Platten und Shapes |
Horizontale kosten mehr im Voraus für CNC-und Bündeloptionen, aber sie sparen Arbeit in jeder Schicht und fallen direkt in eine Cutoff-Linie vor einer Bearbeitungszelle. Vertikale sind billiger und kleiner, aber sie sind manuelle Arbeit pro Schnitt. Wenn Sie eine automatisierte Linie bauen, ist die horizontale Linie, die Sie in der Lage sind, Ihre Arbeit zu reduzieren, und Sie können Ihre Arbeit in einer Reihe von CNC-und Bündeloptionen erledigen.(oder ein rotierender/kreisförmiger Cutoff) ist die Cutoff-Station; die vertikale bleibt als flexible Unterstützung für geformte work. Many Geschäfte laufen both-eine Bank von horizontalen für die Produktion und eine vertikale für alles ungerade.
| Wenn Ihre Arbeit überwiegend... | Wählen |
|---|---|
| Straight Bar/Tube Cutoff, hohe Lautstärke | Horizontal (CNC) Bearbeiten |
| Billets und große solide Abschnitte | Doppelsäule/Gantry horizontal |
| Konturen, innere Schnitte, Platten | Vertikal |
| Einzelstücke, Prototypen, ungerade Formen | Vertikal |
| Struktur und Rohr bei Angles | Gehrung/Schwenk (horizontal oder vertikal) |
Auf einer CNC-Horizontalen wird der “gerade Cutoff”-Job zu einer sich wiederholenden Schleife, die der Bediener nur einmal einrichtet. Die Steuerung speichert Schnittlänge, Menge, Vorschubdruck und Oberflächengeschwindigkeit. Der Schraubstock gibt frei, ein Servo-oder Hydraulikindexierer drückt die Stange zum Anschlag, die Schraubstockklemmen, der Kopf steigt beim programmierten Vorschub ab, die Klinge schneidet, der Kopf steigt, das geschnittene Stück fällt auf eine Wiege oder ein Förderband, Der Zyklus wiederholt sich, bis die Batch-Anzahl erreicht ist. Der Bediener tendiert mehrere Maschinen, wechselt Bündel und behandelt Ausnahmen. Deshalb dominieren Horizontale die Produktion: Die Arbeit pro Schnitt nähert sich bei laufendem Betrieb der Maschine Null.
Vertikale sind nicht hilflos manuell. Ein NC-oder CNC-Tisch fügt eine angetriebene X/Y-Bewegung hinzu, so dass Sie eine programmierte Konturradien, Kerben und sich wiederholende Profile ohne Lenkung von Hand schneiden können. Für Formteile mit geringem Volumen schließt dies einen Großteil der Lücke mit der Automatisierung einer Horizontalen, obwohl immer noch ein Bediener am Tisch benötigt wird. Der Handel ist Footprint und Kosten: Ein NC-Vertikaler ist neben einem Vollkonturlaser kompakt und günstig, weshalb Jobing-Shops einen haben.
| Der Qualitätsfaktor | Horizontal | Vertikal |
|---|---|---|
| Straight-Cut-Squareness Bearbeiten | Ausgezeichnet (Fixed Vise) | Betreiberabhängig |
| Oberflächenbeschaffenheit | Gut (korrekter TPI) | Gut auf Kontur |
| Wärme betroffene Zone | Minimal (Kühlwasser) | Minimal |
| Konturfähigkeit | Keiner | Exzellent |
Für geraden Cutoff ist die horizontale einfach mehr wiederholbar, weil der Schraubstock und Down-Feed sind starr und der Bediener ist nicht in der Kraft path. The vertikale Gewinne auf jedem Teil mit einer Form, wo Rechtwinkligkeit durch den Tisch, nicht ein Schraubstock gesetzt.
Ein übliches, kostengünstiges Layout ist eine Bank von zwei bis vier horizontalen CNC-Achsen für den täglichen Stab-und Rohrabschnitt, der eine Bearbeitungszelle füttert, plus eine vertikale für geformte, prototypische und vertikale Zellen. und ungerade Arbeit, die es nicht wert ist, die Horizontalen für. Add a Mitra/Schwenksäge für strukturelle Winkel und Sie decken im Wesentlichen jeden Cutoff ab, den der durchschnittliche Verarbeiter sieht. Wenn Sie diese Mischung im Voraus angeben, vermeiden Sie den Kauf einer übergroßen Maschine, die für den durchschnittlichen Hersteller falsch ist. Die Hälfte der Arbeit.
Für Baustahl, Rohrverbindungen und Rahmen benötigen Sie oft einen Winkel, kein quadratisches Ende. Eine Gehrungs-oder Schwenkbandsäge schwenkt den Kopf oder Schraubstock, so dass Sie den Winkel schneiden, ohne den Stock-Reiniger zu drehen, und sicherer als das Kippen einer schweren Stange in einer Standardmaschine und viel genauer als ein Freihandschleifen. G4028Z60 (0-60°) und die PX-35/65N NC-Gehrungssäge sind typische Beispiele. Sie sitzen zwischen horizontal und vertikal: gerade genug für Produktionsläufe, abgewinkelt für die Fertigung. Wenn ein großer Teil Ihrer Arbeit strukturell oder schräg ist, verdient eine dedizierte Gehrungssäge ihre Bodenfläche neben den Horizontalen, anstatt die Bediener dazu zu bringen, eine Standardmaschine zu einem Job zu machen, für den sie nicht gebaut wurde.
Die Wahl des Typs ist auch eine Geldentscheidung, nicht nur eine Fähigkeit. Eine horizontale CNC kostet mehr im Voraus, entfernt aber Arbeit pro Schnitt und skaliert mit dem Volumen; eine Vertikale ist billig und kompakt, bleibt aber manuell, so dass ihre Kosten die Bedienzeit für jedes Stück sind. Fügen Sie Klingen, Kühlmittel, Bodenfläche und den Schrott von falsch geschnittenen Teilen hinzu, und die Horizontale gewinnt in der Regel beim reinen Durchsatz, während die Vertikale bei der Flexibilität für kleinvolumige Formarbeiten gewinnt. Mix-zwei oder drei horizontale Balken für die tägliche Anzahl plus eine vertikale für Konturen-minimiert sowohl die Arbeits-als auch die Kapitalbindung. Modellieren Sie Ihre tatsächliche Schnittanzahl und-mischung vor dem Kauf; die Antwort lebt in Ihrem Volumen, nicht in einer Katalogseite.
Immer noch die Entscheidung zwischen horizontal und vertikal? Teilen Sie KEENSAW Ihre typische Schnitt-, Material-und Tagesanzahl mit. Wir empfehlen Ihnen den Maschinentyp, die Kapazität und den Automatisierungsgrad, der zu Ihrem Geschäft passt-und bieten eine horizontale, vertikale oder beides.
Kontaktieren Sie uns, wenn Sie Fragen haben. Wir werden Ihnen so schnell wie möglich antworten