Les scies à ruban horizontales et verticales partagent la même lame et le même principe de coupe, mais la façon dont la lame répond au travail décide presque tout de ce que chaque machine est bonne.Ce guide explique comment chaque type fonctionne, les met en tête-à-tête sur les chiffres qui comptent et vous donne un tableau de décision que vous pouvez remettre à l'approvisionnement.
Dans une machine horizontale, la lame tourne en boucle sur le dessus du stock et la tête descend sous la gravité ou l'hydraulique tandis que la barre reste immobile dans un étau. La coupe est une alimentation droite, de sorte que le chemin de force est simple et rigide. C'est pourquoi les horizontaux possèdent une coupure droite des barres, des tubes et des faisceaux. Sur les modèles CNC, l'étau s'ouvre, la barre s'indexe à la longueur, la tête tombe, Et la pièce tombe dans un berceau sans surveillance. 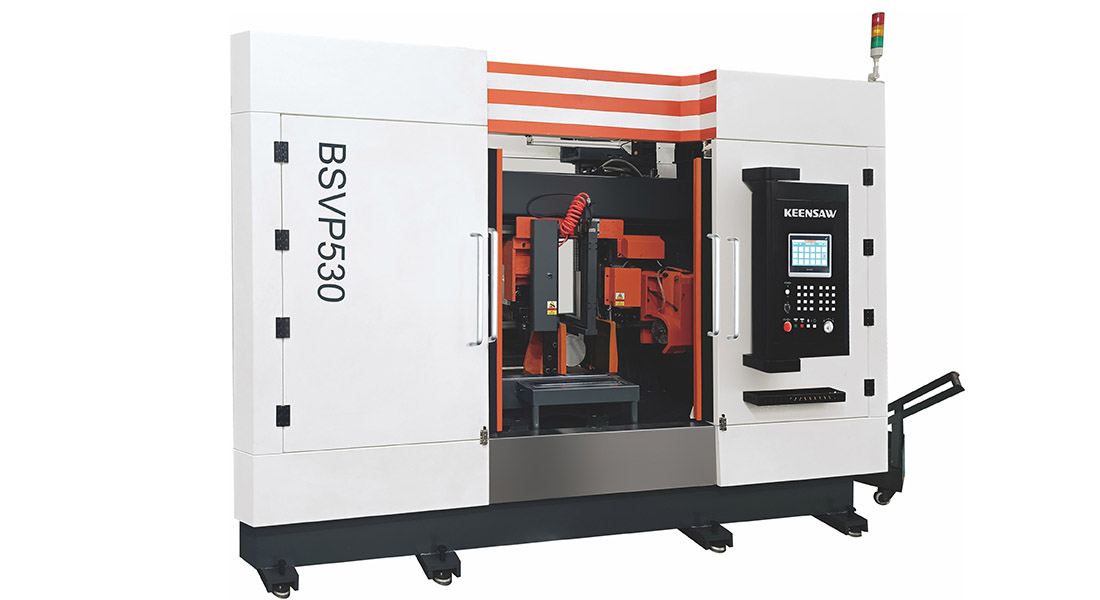 BSVP530CNC est un bon exemple d'une horizontale automatique à grande vitesse construite pour le volume.
Dans une machine verticale, la table est horizontale et la lame la traverse directement. L'opérateur (ou une table NC) introduit la matière dans la lame, ce qui signifie que vous pouvez diriger le travail pour couper des courbes, des contours et des profils internes. 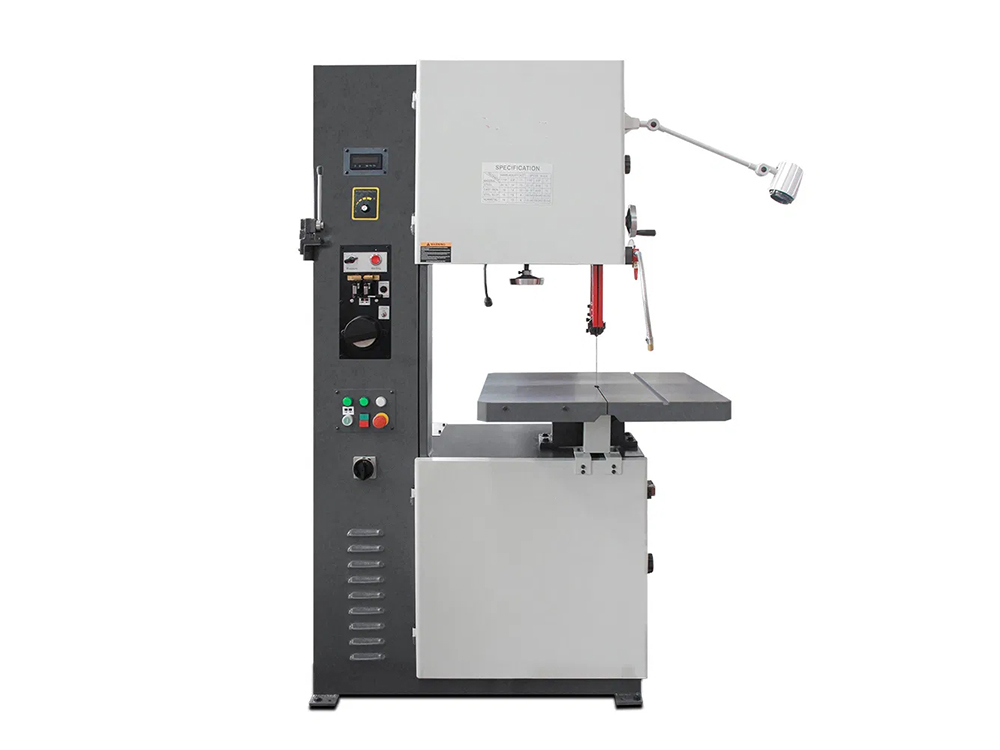 Scie à ruban verticale L-33/58S avec table basculante et le G5350 sont des coupeurs de contour et de profil typiques.
| Facteur | Horizontal | Verticale |
|---|---|---|
| Mouvement primaire | Blade descend sur le stock fixe | Stock alimenté dans une lame verticale fixe |
| Meilleur type de coupe | Coupe droite à longueur | Courbes, contours, coupes internes |
| Automation | Index de voiture, bundle | Table manuelle limitée ou NC |
| Opérateur Attention | Faible (cycles sans surveillance) | Les mains sur le travail (Hands on the Work) |
| Empreinte | Déplacement de tête (Head Travel) | Compact (table uniquement) |
| Travail typique | Bars, tubes, billets, bundles | Plaque, profils, forges, formes |
Pour tout atelier dont le travail dominant est de “ couper cette barre à la longueur, 500 fois par jour ”, l'horizontale est imbattable. Sa descente rigide et son indexation automatique permettent à un opérateur de faire fonctionner plusieurs machines. Les horizontaux à double colonne et à portique s'échelonnent jusqu'à 1 000 mm + rondes et billettes. Les vis à vis vous permettent de couper une cage entière de barres en un passage. Si le débit et le coût de main-d'œuvre sont importants, l'horizontale est la réponse.
Lorsque la pièce a une forme-un profil de support, une fente interne, un joint incurvé, une pile de plaques avec un contour-seule une verticale peut la couper sans broyeur ou laser. Les versions de table basculante ajoutent un travail d'angle; les versions de table mobile manipulent des plaques longues ou lourdes. Les verticales brillent également lors de la coupe courte, ponctuelle et prototype où la mise en place d'une horizontale automatique ne vaut pas la peine.
| Taper | Modèle de Keensaw | Capacité Note |
|---|---|---|
| CNC horizontale | BSVP530CNC | Haute vitesse Bar Cutoff |
| voiture horizontale | GZ4232 | Bar et tube |
| Contour vertical | L-33/58S | Table de profils |
| Verticale industrielle | G5350 | Plaques et shapes plus grandes |
Les horizontaux coûtent plus cher à l'avance pour les options CNC et bundle, mais ils économisent du travail à chaque quart de travail et tombent directement dans une ligne de coupure devant une cellule d'usinage. Les verticales sont moins chères et plus petites, mais elles sont manuelles par coupe.(ou une coupure rotative/circulaire) est la station de coupure; la verticale reste comme une sauvegarde flexible pour le travail façonné. De nombreux magasins exécutent à la fois une banque de horizontaux pour la production et une verticale pour tout ce qui est étrange.
| Si votre travail est majoritairement... | Choisir |
|---|---|
| Coupure de barre/tube droit, volume élevé | Horaire (CNC) |
| Billets et grandes sections solides | Double colonne/portique horizontal |
| Contours, coupes internes, plaques | Verticale |
| One-offs, prototypes, formes étranges | Verticale |
| Structure et tuyau en angle | Mitre/pivot (tête horizontale ou verticale) |
Sur une CNC horizontale, le travail de “coupure droite” devient une boucle répétitive que l'opérateur ne met en place qu 'une seule fois. La commande stocke la longueur de coupe, la quantité, la pression d'alimentation et la vitesse de surface. L'étau se libère, un servo-indexeur ou hydraulique pousse la barre à l'arrêt, les pinces d'étau, la tête descend à l'alimentation programmée, la lame coupe, la tête monte, la pièce coupée tombe sur un berceau ou un convoyeur, et le cycle se répète jusqu'à ce que le nombre de batchs soit atteint. L'opérateur s'occupe de plusieurs machines, change les paquets et gère les exceptions. C'est pourquoi les horizontaux dominent la production: le travail par coupe approche de zéro pendant que la machine fonctionne.
Les verticales ne sont pas manuelles. Une table à commande numérique ou à commande numérique ajoute un mouvement X/Y pour que vous puissiez couper un contour programmé-rayons, encoches et profils répétitifs-sans direction à la main. Pour les pièces en forme de faible volume, cela comble une grande partie de l'écart avec l'automatisation d'une horizontale, bien qu 'elle ait encore besoin d'un opérateur à la table. Le métier est l'empreinte et le coût: Un laser NC vertical est compact et bon marché à côté d'un laser à contour complet, c'est pourquoi les ateliers de jobbing en conservent un.
| Facteur qualité | Horizontal | Verticale |
|---|---|---|
| Réduction squareness | Excellent (fixe) | Dépend de l'opérateur |
| Finition superficielle | Bon (TPI correct) | Bon pour le contour |
| Zone affectée par la chaleur | Minimal (fluide de refroidissement) | Minimal |
| Capacité de contour | Aucun | Excellent |
Pour la coupure droite, l'horizontale est tout simplement plus répétable, car l'étau et l'alimentation descendante sont rigides et l'opérateur n'est pas dans le chemin de la force.La verticale gagne sur toute partie avec une forme, où la carréité est définie par la table, pas un étau.
Une disposition courante et rentable est une banque de deux à quatre horizontaux CNC pour la coupure quotidienne de barre et de tube alimentant une cellule d'usinage, plus un vertical pour la forme, le prototype, le découpage et le découpage. et un travail de lot impair qui ne vaut pas la peine de configurer les horizontaux pour. Add a miter/scie pivotante pour les angles structurels et vous couvrez essentiellement toutes les coupures que le fabricant moyen voit. Spécifier ce mélange à l'avance évite d'acheter une machine surdimensionnée qui est mauvaise pour moitié du travail.
Pour l'acier de structure, les joints de tuyaux et le cadre, vous avez souvent besoin d'un angle, pas d'une extrémité carrée. Une scie à onglets ou à ruban pivotant fait pivoter la tête ou l'étau de sorte que vous coupez l'angle sans faire tourner le nettoyeur de stocks et plus sûr que d'incliner une barre lourde dans une machine standard, et beaucoup plus précis qu 'une meule à main levée. G4028Z60 (0-60°) et le PX-35/65N NC scie à onglets sont des exemples typiques. Ils se situent entre horizontale et verticale: assez droite pour les séries de production, inclinée pour la fabrication. Si une grande partie de votre travail est structurelle ou tuyau à angles, une scie à onglets dédiée gagne son espace au sol à côté des horizontales plutôt que de faire des opérateurs combattre une machine standard dans un travail qu 'il n'a pas été construit pour.
Le choix du type est également une décision financière, pas seulement une capacité. Une CNC horizontale coûte plus cher à l'avance, mais supprime la main-d'œuvre par coupe et évolue avec le volume; une verticale est bon marché et compacte, mais reste manuelle, de sorte que son coût est le temps de l'opérateur sur chaque pièce. Ajouter des lames, du liquide de refroidissement, de l'espace au sol et les déchets de pièces mal coupées, et l'horizontale gagne généralement sur le débit pur tandis que la verticale gagne sur la flexibilité pour le travail en forme de faible volume. mix-deux ou trois horizontaux pour le nombre de barres quotidiennes plus une verticale pour les contours-minimise à la fois le travail et le capital immobilisé. Modélisez votre nombre de coupes réelles et mélangez avant d'acheter; la réponse se trouve dans votre volume, pas dans une page de catalogue.
Vous décidez encore entre horizontal et vertical? Indiquez à KEENSAW votre section typique, le matériau et le nombre de coupes quotidiennes. Nous vous recommanderons le type de machine, la capacité et le niveau d'automatisation qui conviennent à votre atelier et vous indiquerons une valeur horizontale, verticale ou les deux.
Contactez-nous si vous avez des questions, nous vous répondrons dans les plus brefs délais