
Zwei Sägen, die gleiche Schiene, zwei völlig unterschiedliche Ergebnisse. Mit einer Klinge, die wochenlang hält, gelingt in Sekundenschnelle ein sauberer, gratfreier Schnitt. Der andere verbrennt die Klinge, verschmiert die Oberfläche und blockiert die Zelle. Der Unterschied liegt fast nie in der Maschine, sondern in der Maschine Schnittgeschwindigkeit und Vorschub auf das Material abgestimmt.
Dieser Leitfaden gibt Ihnen eine Arbeitshilfe Sägeparametertabelle Für die fünf Materialfamilien schneiden KEENSAW-Kunden am meisten: Kohlenstoff- und niedriglegierter Stahl, rostfreier Stahl, legierter Stahl und Werkzeugstahl, Titan/gehärtete Legierungen und Aluminium/Nichteisenmetalle. Jede Zahl unten ist eine Ausgangspunkt – Geben Sie es mithilfe der Checkliste “Lesen des Schnitts” in Abschnitt 8 ein. Ordnen Sie die Werte rechts zu KEENSAW-Kreissäge oder Bandsäge und Sie erhalten vom ersten Tag an wiederholbare Ergebnisse.
Sperren Sie vor den Tabellen die vier Eingaben, die die Lebensdauer der Klinge und die Schnittqualität bestimmen:
| Hebel | Was es ist | Wenn Sie etwas falsch verstehen |
|---|---|---|
| Oberflächengeschwindigkeit (m/min) | Geschwindigkeit der Klingenspitze beim Schnitt | Zu schnell → verbrannte Zähne; zu langsam → Kaltverfestigung und Reiben |
| Vorschub pro Zahn (mm/Zahn) | Die Spanlast, die jeder Zahn benötigt | Zu hoch → abgebrochene Zähne; zu niedrig → Kaltverfestigung |
| Zahnteilung (TPI) | Zähne pro Zoll / variable Teilung | Falsche Steigung → Vibration, schlechte Spanabfuhr |
| Kühlmittel/Schmiermittel | Wärme- und Spanentfernung an der Schnittfuge | Ausgehungert → Hitzerisse, Aufbaukante |
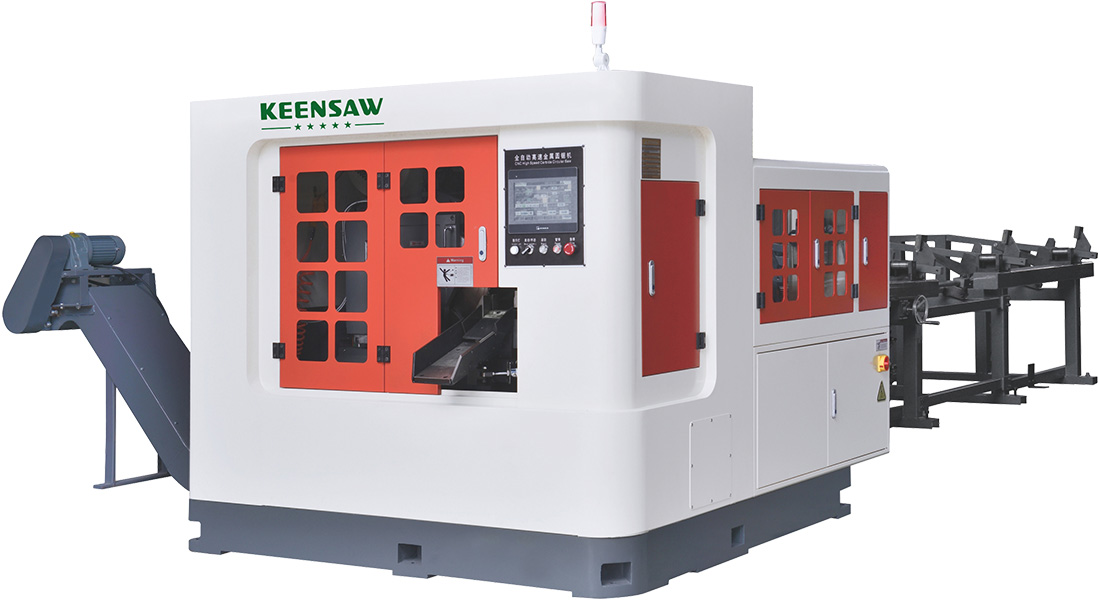
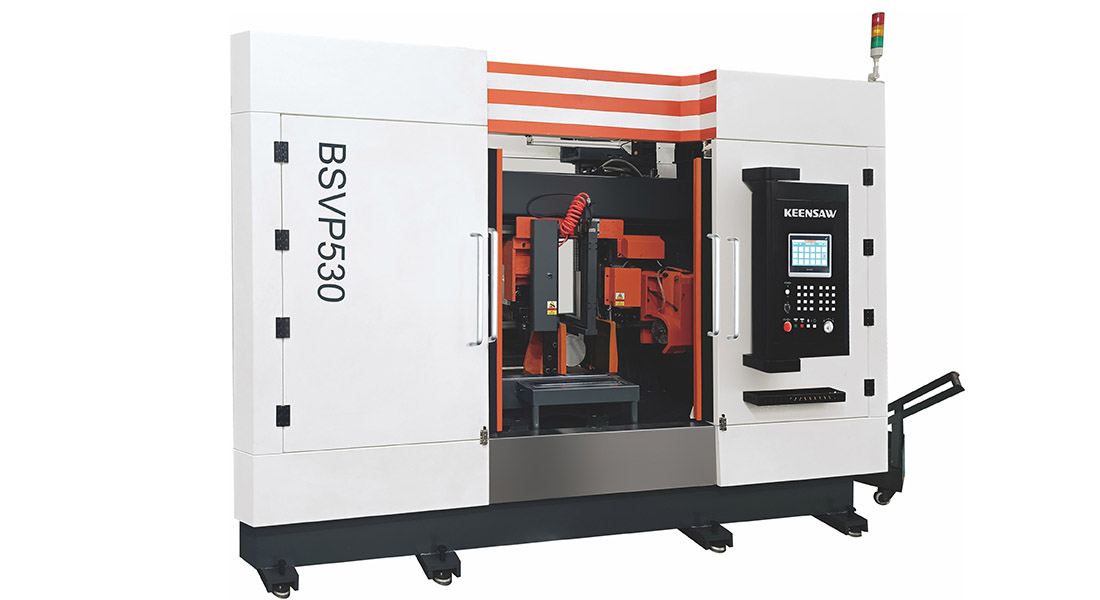
Bei Bandsägen ist die Steuervariable Blattgeschwindigkeit (m/min) Und Vorschub pro Zahn. Bei Kreissägen sind es die Spindeldrehzahl und Vorschubgeschwindigkeit (mm/s). Auf einem KEENSAW BSVP530 beide werden am HMI eingestellt; Beginnen Sie am Tisch und stimmen Sie nach Gefühl ab.
Weichstahl, 1018, 1045, niedriglegiert bis ~35 HRC. Dies ist das fehlerverzeihende Material – großes Geschwindigkeitsfenster, Standard-Bimetallblätter. Bei kleinen Abschnitten das Volumen hier mit einer Hartmetall-Kreissäge verschieben.
| Maschine | Klinge | Geschwindigkeit | Füttern |
|---|---|---|---|
| Bandsäge | M42 Bimetall, 2 bis 3 TPI | 60 - 90 m/min erreicht | 0,10–0,15 mm/Zahn |
| Kreissäge | TCT-Klinge | 100–140 m/min (Spitze) | 0,08–0,12 mm/Zahn |
Edelstahl ist die #1-Quelle der “Warum stirbt meine Klinge?”-Rufe – und die Antwort lautet fast immer Kaltverfestigung. 304/316 weisen hohe Kaltverfestigungsraten auf: Bei zu geringem Vorschub werden die Zähne beschädigt reiben Anstatt zu schneiden, verhärtet sich die Oberfläche und der nächste Zahn trifft auf die Panzerplatte. Gehen langsamere Geschwindigkeit, schwererer Vorschub, gröbere Steigung, und mit Kühlmittel fluten.
| Maschine | Klinge | Geschwindigkeit | Füttern |
|---|---|---|---|
| Bandsäge 304/316 | M42, 1,4–2 TPI (grob) | 40 - 60 m/min erreicht | 0,10–0,16 mm/Zahn |
| Bandsäge 17-4PH | M51 Bimetall | 30 - 45 m/min erreicht | 0,08–0,12 mm/Zahn |
| Kreissäge | PVD-beschichtetes TCT | 60–90 m/min (Spitze) | 0,06–0,10 mm/Zahn |
Faustregel für a Schnittgeschwindigkeit der Bandsäge für Edelstahl: Beginnen Sie bei 50 m/min für austenitische 304/316, sinken Sie auf 35–40 für ausscheidungsgehärtete Sorten. Sehen Sie sich unsere an Kosten-pro-Schnitt-Modell dafür, wie die Wahl der Klinge die Wirtschaft verändert.
Härter und abrasiver als Kohlenstoffstahl. 4140/4340 schnitt wie ein härterer Kohlenstoffstahl; H13 und D2 (Gesenkstähle) benötigen eine langsame, kühlmittelreiche Behandlung, sonst werden die Klingen verschlissen. Die Standardeinstellung ist ein gehärtetes Bimetall mit grober Teilung und kontrolliertem Vorschub.
| Material | Klinge | Geschwindigkeit | Füttern |
|---|---|---|---|
| 4140 / 4340 (<35 HRC) | M42 mit 2 - 3 TPI | 45 - 70 m/min erreicht | 0,09–0,13 mm/Zahn |
| H13 / D2 (Matrizenstahl) | M51 Bandsägeblatt | 30 - 50 m/min erreicht | 0,06–0,10 mm/Zahn |
Titan (Grade 5 / Ti-6Al-4V) schneidet sauber, aber Hält die Wärme an der Spitze — Eine geringe Wärmeleitfähigkeit bedeutet, dass der Zahn und nicht der Span heiß wird. Kombinieren Sie das mit der Brennbarkeit von Titan als feines Pulver, und die Regeln lauten: mäßige Geschwindigkeit, großzügige Zufuhr (nicht reiben), Kühlmittel überfluten, niemals glühen lassen. Für Vorschubgeschwindigkeit beim Titansägen, denken Sie “positiver, kontinuierlicher Chip, keine Funken.”
| Maschine | Klinge | Geschwindigkeit | Füttern |
|---|---|---|---|
| Bandsäge Ti-6Al-4V | M42, grob 1,4–2 TPI | 25 - 45 m/min erreicht | 0,08–0,13 mm/Zahn |
| Kreissäge Ti | PVD-TCT, scharfe Geometrie | 40–70 m/min (Spitze) | 0,05–0,09 mm/Zahn |
Wenn Sie blaue Funken an der Schnittfuge sehen, sind Sie zu schnell oder zu trocken – fahren Sie sofort zurück. Der Schmiedeknüppelführung deckt schwerere Abschnitte ab, die in Luft- und Raumfahrtzellen häufig mit Titan kombiniert werden.
Aluminium will geschnitten werden schnell – hohe Geschwindigkeit, schneller Vorschub und eine Klinge mit genügend Hohlraum, um die großen Gummispäne zu entfernen. Das Risiko besteht in Aufbaukanten und Verstopfungen, nicht in Hitze. Verwenden Sie ein spezielles Nichteisen-Sägeblatt (hohe Zähnezahl, null/negativer Spanwinkel), und Sie können eine Hartmetall-Kreissäge mit sehr hohen Geschwindigkeiten betreiben.
| Maschine | Klinge | Geschwindigkeit | Füttern |
|---|---|---|---|
| Band sah Al | M42, 4–6 TPI (schnell) | 150 - 250 m/min erreicht | 0,15–0,25 mm/Zahn |
| Kreissäge Al | TCT, Nichteisengeometrie | 300–600 m/min (Spitze) | 0,10–0,20 mm/Zahn |

Zahlen bringen Sie näher; Die Schnittfläche sagt die Wahrheit. Verwenden Sie diese Checkliste im ersten Balken jedes neuen Jobs:
Beginnen Sie bei 40–60 m/min für 304/316 und senken Sie sie auf 30–45 m/min für ausscheidungsgehärtetes 17-4PH. Der größte Fehler besteht darin, zu schnell Edelstahl laufen zu lassen – das verbrennt die Zähne. Kombinieren Sie es mit einem groben M42-Sägeblatt mit 1,4–2 TPI und reichlich Kühlmittel.
Vorschub pro Zahn = (Tischvorschub mm/min) ÷ (Sägeblattgeschwindigkeit m/min × 1000 × Zähne pro mm). Einfacher: Wählen Sie den mm/Zahn-Wert aus der Tabelle und stellen Sie dann den Maschinenvorschub so ein, dass immer 2–3 Zähne im Schnitt sind. Zu geringer Vorschub führt zur Kaltverfestigung; zu schwere Schnappzähne.
Austenitic stainless has a high work-hardening rate. If the feed is too light, teeth rub instead of shearing, plastically hardening the surface. The next tooth then meets hardened material. Keep feed positive and speed moderate to avoid it.
Ein M42-Bimetall-Bandsägeblatt mit grober Teilung (1,4–2 TPI) oder ein TCT-Kreisblatt mit scharfer Geometrie und PVD-Beschichtung, laufen mit 25–45 m/min und großzügiger Kühlmittelzufuhr. Lassen Sie die Schnittfuge niemals glühen – die Hitze des Titans baut sich am Zahn auf, nicht am Chip.
Normalerweise nicht für Hitze geeignet – Aluminium leitet sich gut ab –, aber ein leichter Sprühnebel oder ein Wachsschmiermittel verhindern die Bildung von Kanten und entfernen klebrige Späne bei hohem Vorschub. Trockenschnitt ist mit einer speziellen Nichteisenklinge bei moderaten Geschwindigkeiten gut möglich.
Anzeichen: abgebrochene oder fehlende Zähne, lautes Knacken, langer, fadenförmiger Grat und eine raue Schnittfläche. Verringern Sie den Vorschub um 15–20% und vergewissern Sie sich, dass die Späne wieder zu festen Locken zurückkehren.
The tables above are the fastest way to stop burning blades and start hitting spec. Match material → blade → speed → feed, then tune by chip shape. For the cost side of the same decision, read our circular saw vs band saw TCO model und die Sägelinienführung für die Automobil- und Schmiedeindustrie.
Need a parameter sheet for your exact alloy and section? Unsere Anwendungstechniker stellen Geschwindigkeit, Vorschub, Klinge und Kühlmittel für Ihre Aufgabe ein und validieren sie auf einem KEENSAW-Maschine bevor Sie sich verpflichten. Kontaktieren Sie KEENSAW für eine kostenlose Sägeparameterbewertung →
Kontaktieren Sie uns, wenn Sie Fragen haben. Wir werden Ihnen so schnell wie möglich antworten