Zähne pro Inch (TPI) ist die einzige Einstellung, die entscheidet, ob ein Bandsägenschnitt sauber oder eine Katastrophe ist. Wählen Sie zu wenige Zähne und die Klinge plappert, streift und hinterlässt ein zerrissenes Gesicht. Wählen Sie zu viele und die Speiseröhren verstopfen mit Späne, der Schnitt erwärmt sich und die Klinge schweißt sich an die Arbeit. Diese Anleitung gibt Ihnen eine praktische TPI-Tabelle nach Material, erklärt, wie Zahngeometrie und Tonhöhe interagieren, und zeigt die Fehler, die leise Geschäfte kosten Klingenleben und Finish.
Die TPI setzt zwei Dinge auf einmal: die Chip Load pro Zahn und die Anzahl der Zähne im Schnitt. Eine grobe Klinge (wenige TPI) nimmt einen großen Bissen pro Zahn schnell, aber rau, und es braucht einen dicken Abschnitt, so dass mindestens drei Zähne immer beschäftigt sind. Eine feine Klinge (viele TPI) nimmt einen kleinen Bissen glatt, aber es packt Chips schnell und braucht gutes Kühlmittel und Clearance. Die Faustregel: Halten Sie mindestens 3, idealerweise 6 Zähne in Kontakt Jederzeit mit der Arbeit.
TPI ist der Pitch. Um ihn herum sitzen zwei Partner: der Set aus (side Die Zahnspange (die Zahnspange) und die Zahnspange (die gullet sein (the Tal zwischen den Zähnen, die den Chip löschen müssen). Eine tiefe Speiseröhre liebt grobe Tonhöhe und weiches Material; eine flache Speiseröhre passt feine Tonhöhe und hartes Material. Zahn Form auch Fragen-Standard für General Steel, Der Hook (positiver Rechen) zum schnellen Schneiden von Aluminium und weichem Nichteisenmaterial und Schiff (very tiefe Speiseröhre, breiter Satz) für weiche Legierungen und Kunststoffe, bei denen die Spanfreiheit dominiert.

| Material | Abteilung/Wall | Empfohlen TPI | Notizen |
|---|---|---|---|
| Carbon/legierter Stahl (solide) | > 25 mm Größe | 3-4 | Grob, schnell; halten Sie die Zähne in Eingriff. |
| Carbon/legierter Stahl (solide) | 10 - 25 mm Größe | 4-6 | Workshop Auswahl. |
| Carbon/legierter Stahl (solide) | > 10 mm | 8-10 | Achtung: Kühl!. |
| Edelstahl | Jede solide | 4-6(M51/Karbid) Bearbeiten | Reduziere die Geschwindigkeit; Kühlwasser. |
| Aluminium/Kupfer | Solide | 3-6(Hook) Bearbeiten | Schnell, braucht Clearance. |
| Aluminium-Extrusion | Die Thin Wall | 6-10 | Verzerrungen vermeiden. |
| Struktur/Bundle | Gemischt | 4-6 | Variabler Pitch hilft. |
| Werkzeugstahl/gehärtet | Solide | 4-6(Karbid) Bearbeiten | Niedrige Geschwindigkeit, starrer Aufbau. |
| Kunststoff/Nylon | Solide | 4-6(Schiff) | Zuerst die Chip Clearance. |
| Tube Wand | Empfohlen TPI | Warum |
|---|---|---|
| > 6 mm | 4-6 | Genügend Material für die Zähne. |
| 3-6 mm ist | 6-8 | Balance Finish und Load. |
| 1-3 mm ist | 8-12 | Einsturz der Mauer verhindern. |
| > 1 mm | 10 - 14 oder variabel | Eine dünne Wand braucht viele Zähne. |
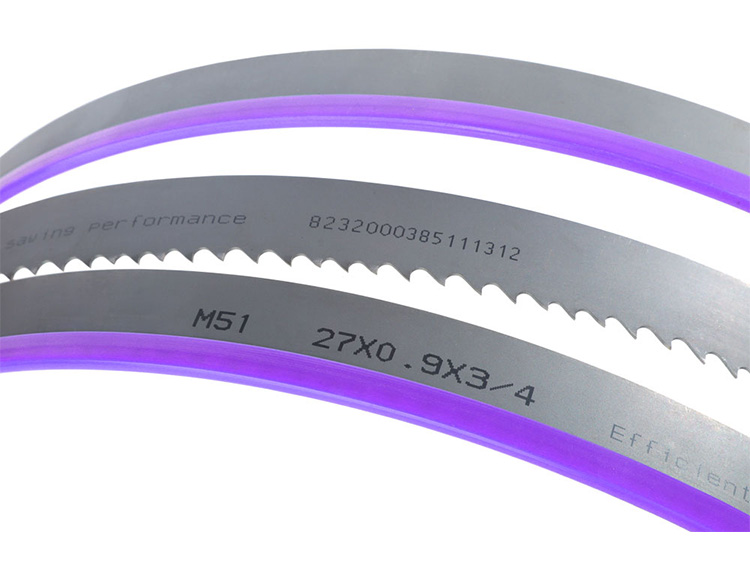
TPI ist ohne die richtige Klingenqualität bedeutungslos. M42 Bimetall Die meisten Stahlsorten werden mit 4 - 10 TPI abgedeckt. M51 Bearbeiten Fügt eine härtere Zahnspitze für abrasive und rostfreie Aufgabe hinzu. Carbid-Tipped (TCT) Bearbeiten Klingen halten eine Kante auf rostfreien, Inconel und hochfesten Legierungen bei höherer Oberflächengeschwindigkeit. Match-Klasse an die Legierung zuerst, dann TPI auf den Abschnitt.
Jenseits der Tonhöhe entscheidet die Form über Aggression. Standart (zero oder leicht positiver Rechen) ist der Allrounder für Stahl. Hook sein (großer positiver Rechen, tiefe Speiseröhre) gräbt sich schnell nach Aluminium, Messing und weichem Nichteisenmaterial ein-verwenden Sie es, wenn Sie aggressives Futter wünschen und das Finish es zulässt. Skip sein (very Tiefe Speiseröhre, breiter Satz) ist für weiches, gummiartiges oder faseriges Material, bei dem die Chip-Verpackung der wahre Feind ist. Die Wahl der Form ist genauso wichtig wie das Zählen der Zähne.
Eine Klinge mit variabler Tonhöhe wechselt TPI entlang ihrer Länge ab (z. B. 4/6 oder 6/10). Die wechselnde Tonhöhe bricht Resonanzvibrationen auf, so dass der Schnitt leiser ist und das Streifenmuster auf der Vorderseite reduziert wird. Verwenden Sie variable Tonhöhen, wenn Sie gemischte Abschnitte, dünnwandige Rohre oder Profile schneiden, bei denen eine feste Tonhöhe summen und wandern würde.
Ein Klingenstempel liest normalerweise width × dickness-TPI-grade (Breite × Dicke-TPI-Grad), z.B. 34 × 1,1 - 4/6-M42. Breite und Dicke stellen die Strahlstärke ein (breiter und dicker widersteht einer Ablenkung auf großen Abschnitten); das TPI-Paar sagt Ihnen, dass es eine variable Tonhöhe ist; die Note sagt Ihnen das Zahnmaterial. Wenn Sie nachbestellen, geben Sie alle drei an, damit der Lieferant die genaue Klinge liefert, die Ihre Maschine und Ihr Mix benötigen.
Stellen Sie sich vor, ein Geschäft schneidet täglich drei Dinge ab: 50 mm Kohlenstoffstahl Runden, 2 mm Wand Edelstahlrohr und 80 × 80 mm Aluminium Extrusion. One Klinge kann nicht alle drei gut. Die Stahlrunde will eine 3 - 4 TPI M42 Klinge für schnelle, Cool cutting. The rostfreie Rohr will ein 8 - 10 TPI (oder 6/10 variabel) M51 Klinge, um Wandkollaps zu stoppen und Arbeitshärtung zu widerstehen. Die Aluminium-Extrusion möchte eine 6 - 10 TPI Hakenzahnklinge für Clearance. The praktische Antwort ist drei Klingen und eine einminütige Änderung, nicht eine kompromittierte Klinge und ein Haufen Schrott. Halten Sie grobe, feine und variable Klingen, die von TPI aufgereiht und beschriftet sind.
Finish und Squareness Track TPI mehr als die meisten Betreiber erwarten. Eine grobe Klinge hinterlässt eine gröbere Fläche und auf kleinen Abschnitten, ein leicht welligen Schnitt, weil jeder Zahn einen größeren Bogen entfernt. Eine feine Klinge hinterlässt eine glattere Fläche und hält Squareness besser auf dünnem Lager, weil mehr Zähne die Last teilen. Wenn die nächste Operation Schweißen oder Bearbeitung ist, Eine feinere Klinge (oder ein sekundärer Pass) zahlt sich in weniger Vorbereitung aus. Ausgangspunkt; stimmen Sie innerhalb von ± 2 TPI ab, sobald Sie das tatsächliche Gesicht sehen.
Die Klingenkosten sind nicht der Aufkleberpreis-es sind die Kosten pro Schnitt. Eine grobe Klinge, die auf dünnem Rohr streift, ist teuer, auch wenn sie billig zu kaufen ist, weil Sie sie nach ein paar hundert Schnitten wegwerfen. Eine richtig spezifizierte feine oder variable Klinge hält viele Male länger auf derselben Tube. und Sie werden schnell sehen, dass der richtige TPI die gesamten Verbrauchskosten senkt, auch wenn die Klinge selbst mehr kostet. Auch der Speisedruck ist wichtig, aber TPI ist das erste korrekt eingestellte Zifferblatt.
TPI ist nur eine Achse der Blattspezifikation; Breite und Dicke Set Beam Strength. A wide, dicke Klinge widersteht Ablenkung auf großen festen Abschnitten und lässt Sie grob TPI schnell ohne den Schnitt wandern laufen. Eine schmale Klinge ist für Konturen und kleine Abschnitte, in denen eine breite nicht die Kurve passen würde. Der Fehler ist eine grobe TPI mit einer schmalen Klinge auf dünnen Stock-Paarung zu wenige Zähne engagieren und die Klinge chatters-oder eine feine TPI mit breiter Klinge auf solidem Lesen Sie die vollständige Markierung (Breite × Dicke-TPI-Grad) und wählen Sie alle drei für den Job, nicht nur die Zähne zählen.
Sie sind sich nicht sicher, welche Klinge Ihr Mix benötigt? KEENSAW liefert M42-, M51-und hartmetallbestückte Bandsägeblätter in den Breiten und Steigungen, die Ihre Maschinen ausführen. Schicken Sie uns Ihr Material, Ihre Sektion und Ihr tägliches Volumen und wir empfehlen die genaue Klingenspezifikation und TPI.
Kontaktieren Sie uns, wenn Sie Fragen haben. Wir werden Ihnen so schnell wie möglich antworten