Dents par pouce (TPI) est le réglage unique qui décide si une scie à ruban coupée est propre ou un désastre. Choisissez trop peu de dents et la lame chatouille, bandes, et laisse un visage déchiré. Choisissez trop et les goélettes se bouchent avec des copeaux, la coupe se réchauffe, et la lame se soudure au travail. Ce guide vous donne un tableau pratique TPI par matériau, explique comment la géométrie des dents et le pas interagissent, et montre les erreurs qui coûtent tranquillement la vie et la finition des lames aux magasins.
TPI définit deux choses à la fois : le Chip Load par dent et le Le nombre de dents dans la coupe. Une lame grossière (peu de TPI) prend une grosse bouchée par dent rapide, mais rugueuse, et elle a besoin d'une section épaisse pour qu 'au moins trois dents soient toujours engagées. Une lame fine (beaucoup de TPI) prend une petite bouchée lisse, mais elle emballe les copeaux rapidement et a besoin d'un bon liquide de refroidissement et d'un bon jeu. Au moins 3, idéalement 6, dents en contact travail à tout moment.
TPI est le terrain. Autour de lui sont assis deux partenaires: le Set était (side de dents alternatives qui donnent sa largeur de kerf) et la Goulet (the vallée entre les dents qui doivent effacer la puce). Une œsophage profonde aime la poix grossière et le matériau mou; une œsophage peu profonde convient à la poix fine et au matériau dur. La forme des dents importe également-standard Pour l'acier, crochet (râteau positif) pour la découpe rapide de l'aluminium et des matériaux non ferreux mous, et Le skip (very gouffre profond, ensemble large) pour les alliages mous et les plastiques où le jeu des copeaux domine.

| Matériel | Section/Mur | Recommandé TPI | Remarques |
|---|---|---|---|
| Acier au carbone/allié (solide) | > 25 millimètres | 3-4 | Grossier, rapide; garder les dents engagées. |
| Acier au carbone/allié (solide) | 10 à 25 mm | 4-6 | Sélection d'atelier général. |
| Acier au carbone/allié (solide) | <<10 milímetros | 8-10 | Regardez le refroidissement. |
| Acier inoxydable | Tout solide | 4-6(M51/carbure) | Réduire la vitesse; inondation de refroidissement. |
| Aluminium/cuivre | Solide | 3-6(hook) | Rapide, besoin de dégagement. |
| Extrusion d'aluminium | Thin mur | 6-10 | Évitez les distorsions. |
| Groupe/bundle | Mixé | 4-6 | Le pitch variable aide. |
| Acier à outils/durci | Solide | 4-6(carburant) | Faible vitesse, réglage rigide. |
| Plastique/Nylon | Solide | 4-6(Navire) | Chip-clearance d'abord. |
| Tube Mur | Recommandé TPI | Pourquoi |
|---|---|---|
| > 6 millimètres | 4-6 | Assez de matériel pour engager les dents. |
| 3-6 Mmm | 6-8 | Équilibre fini et chargement. |
| 1-3 Mmm | 8-12 | Empêcher l'effondrement du mur. |
| <1 millimètre | 10 - 14 ou variable | Le mur mince a besoin de nombreuses dents. |
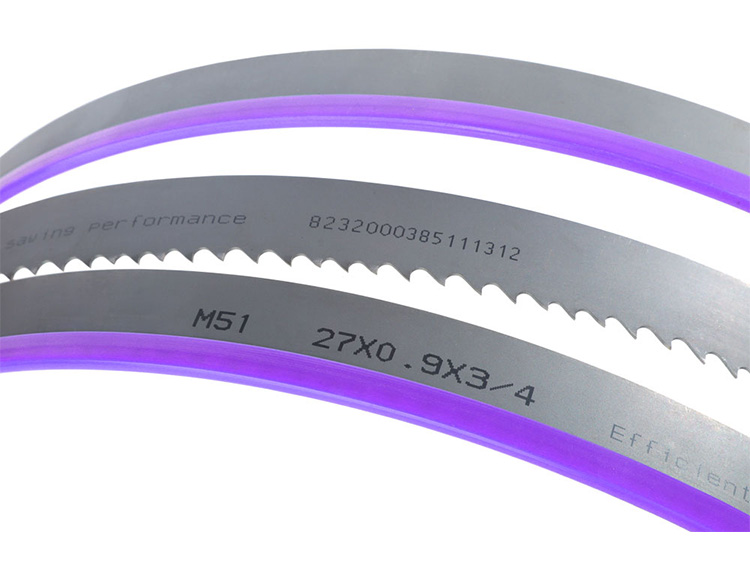
TPI n'a aucun sens sans la bonne qualité de lame. M42 bimétallique Couvre la plupart des aciers à 4 - 10 TPI. Le M51 ajoute une pointe de dent plus dure pour un usage abrasif et inoxydable. Carbide-tippé (TCT) lames maintiennent un bord sur l'acier inoxydable, Inconel, et les alliages à haute résistance à la vitesse de surface plus élevée.Match grade à l'alliage d'abord, puis régler TPI à la section.
Au-delà du ton, la forme décide de l'agressivité. standard (zero ou léger râteau positif) est le polyvalent pour l'acier. hook (grand râteau positif, œsophage profond) creuse rapidement pour l'aluminium, le laiton et les non-ferreux mous-utilisez-le lorsque vous voulez une alimentation agressive et que la finition le permet. Skip à (very La forme de la bouche est pour les matériaux mous, gommeux ou fibreux où l'emballage des puces est le véritable ennemi.
Une lame à pas variable alterne le TPI sur toute sa longueur (par exemple 4/6 ou 6/10). Le pas changeant interrompt les vibrations résonnantes, de sorte que la coupe est plus silencieuse et que le motif de rayures sur la face est réduit. Utilisez un pas variable chaque fois que vous coupez des sections mixtes, des tubes à paroi mince ou des profils où un pas fixe bourdonnerait et errerait. C'est la valeur par défaut pour les ateliers de travail qui ne coupent jamais la même chose deux fois.
Un tampon de lame lit généralement largeur × épaisseur-TPI-grade, par exemple 34 × 1.1 - 4/6-M42. La largeur et l'épaisseur définissent la force du faisceau (plus large et plus épais résiste à la déflexion sur les grandes sections); la paire TPI vous indique qu 'il s'agit d'un pas variable; la qualité vous indique le matériau de la dent. Lorsque vous récommandez, donnez les trois afin que le fournisseur expédie la lame exacte dont votre machine et votre mélange ont besoin.
Imaginez un magasin coupant trois choses par jour: Rondes en acier au carbone de 50 mm, tube en acier inoxydable de 2 mm de paroi et extrusion en aluminium de 80 × 80 mm. Une lame ne peut pas bien faire les trois. La ronde en acier veut une lame 3 - 4 TPI M42 pour rapide, Le tube inoxydable veut un 8 - 10 TPI (ou 6/10 variable) lame M51 pour arrêter l'effondrement du mur et résister au durcissement au travail. L'extrusion d'aluminium nécessite une lame à crochet 6 - 10 TPI pour le dégagement. La réponse pratique est trois des lames et un changement d'une minute, pas une lame compromise et un tas de ferraille. Gardez les lames grossières, fines et variables soutirées et étiquetées par TPI.
La finition et la carrure suivent le TPI plus que la plupart des opérateurs ne s'y attendent. Une lame grossière laisse une face plus grossière et, sur de petites sections, une coupe légèrement ondulée car chaque dent supprime un arc plus grand. Une lame fine laisse une face plus lisse et maintient mieux la carréité sur un stock mince car plus de dents partagent la charge. Si l'opération suivante est le soudage ou l'usinage, Une lame plus fine (ou une passe de face secondaire) paie pour lui-même en moins de préparation. starting point; tune to within ± 2 TPI once you see the actual face.
Le coût de la lame n'est pas le prix de l'autocollant-il s'agit du coût par coupe. Une lame grossière qui se bande sur un tube mince est chère, même si elle est bon marché à l'achat, car vous la jetez après quelques centaines de coupes. Une lame fine ou variable correctement spécifiée dure plusieurs fois plus longtemps sur ce même tube. et vous verrez rapidement que le bon TPI réduit la dépense totale de consommables même lorsque la lame elle-même coûte plus cher. La pression d'alimentation est également importante, mais le TPI est le premier cadran à régler correctement.
TPI n'est qu 'un axe de la spécification de la lame; largeur et l'épaisseur fixent la force du faisceau. A large, lame épaisse résiste à la déflexion sur de grandes sections solides et vous permet de courir TPI grossier rapide sans la coupe errante. Une lame étroite est pour les contours et les petites sections où une large ne correspondrait pas à la courbe. L'erreur est d'apparier un TPI grossier avec une lame étroite sur un stock mince-trop peu de dents s'engagent et la lame chatouille-ou un TPI fin avec une lame large sur un solide Lire le marquage complet (largeur × épaisseur-TPI-grade) et choisir les trois pour le travail, pas seulement le nombre de dents.
Vous ne savez pas de quelle lame votre mélange a besoin? KEENSAW fournit des lames de scie à ruban M42, M51 et à bout de carburant dans les largeurs et les emplacements de vos machines. Envoyez-nous votre matériel, section et volume quotidien et nous recommanderons la spécification exacte de la lame et le TPI.
Contactez-nous si vous avez des questions, nous vous répondrons dans les plus brefs délais