
Wenn Sie einen Job-Shop oder eine Produktionszelle betreiben, lautet die Frage nie abstrakt: “Welche Säge ist die beste”, sondern “welche Methode am besten geeignet ist“. Das Material, Das Lautstärke und Das Toleranz?” A Bandsäge Das ist perfekt für Knüppel mit geringem Volumen und führt zu Engpässen in einer Stangenlinie mit hohem Volumen. A Laser Das ist magisch, denn ein Profilrohr bleibt auf einer massiven Ø200 mm-Welle stehen.
In diesem Leitfaden werden die vier gängigen Metallschneidemethoden vorgestellt: Bandsäge, Kreissäge, Kaltsäge und Laser – Seite an Seite, dann erhalten Sie einen Ablauf mit vier Fragen, um die richtige Frage auszuwählen. Kombinieren Sie es mit unserem Cost-per-Cut-TCO-Modell und die Tabelle „Schnittgeschwindigkeit nach Material“. für das Gesamtbild.
| Verfahren | Schnittqualität | Geschwindigkeit | Am besten bei | Schwach bei |
|---|---|---|---|---|
| Bandsäge | Guter, leichter Grat | Medium | Large sections, low volume, any material | Sehr hohes Volumen, enge Längentoleranz |
| Kreissäge (Hartmetall) | Ausgezeichnet, quadratisch | Hoch | Großvolumige Feststoffe, Ø20–150 mm | Sehr große oder dünnwandige Abschnitte |
| Cold saw (HSS/tungsten + coolant) | Nahezu gratfrei, kühl | Medium | Rohre, Profile, Gratfreiheit | Hart/massiv, große Durchmesser |
| Laser | Hervorragend, keine mechanische Krafteinwirkung | Hoch (dünn), Tropfen auf dick | Profile, Löcher, Abschrägungen, dünne/mittlere Rohre | Dickes, festes Material, hohes Reflexionsvermögen |
Eine Bimetall-Bandsäge schneidet fast alles – von Stangen mit einem Durchmesser von 10 mm bis hin zu massiven Blöcken mit 300 mm – und das zu den niedrigsten Investitionskosten. Es ist der richtige Ruf geringes bis mittleres Volumen, gemischte Materialien und große Abschnitte wobei die Zykluszeit nicht die Einschränkung darstellt. Der Nachteil ist ein langsamerer Schnitt und ein leichter Grat, der normalerweise einen erfordert Anfasdurchgang.
Wählen Sie es, wenn: die Chargen klein sind, die Abschnitte täglich variieren oder das Teil zu groß für eine Kreissäge ist. Siehe die Schmiedeknüppelführung für Beispiele mit schwerem Querschnitt.
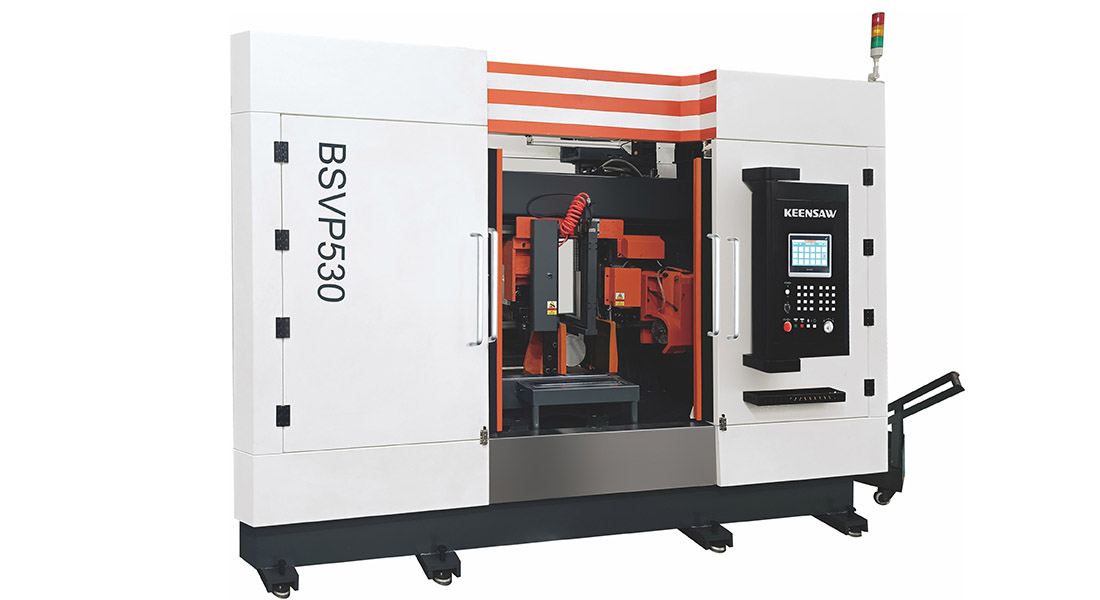
Eine CNC-Hartmetallkreissäge (KCS-120B, KCS-100B, KCS-90C) dreht eine Wolframcarbid-Klinge mit hoher Oberflächengeschwindigkeit für a fast, square, repeatable cut on solids and heavy-wall tube. For sustained volume under ~Ø150 mm, nothing beats its cycle time and length repeatability.
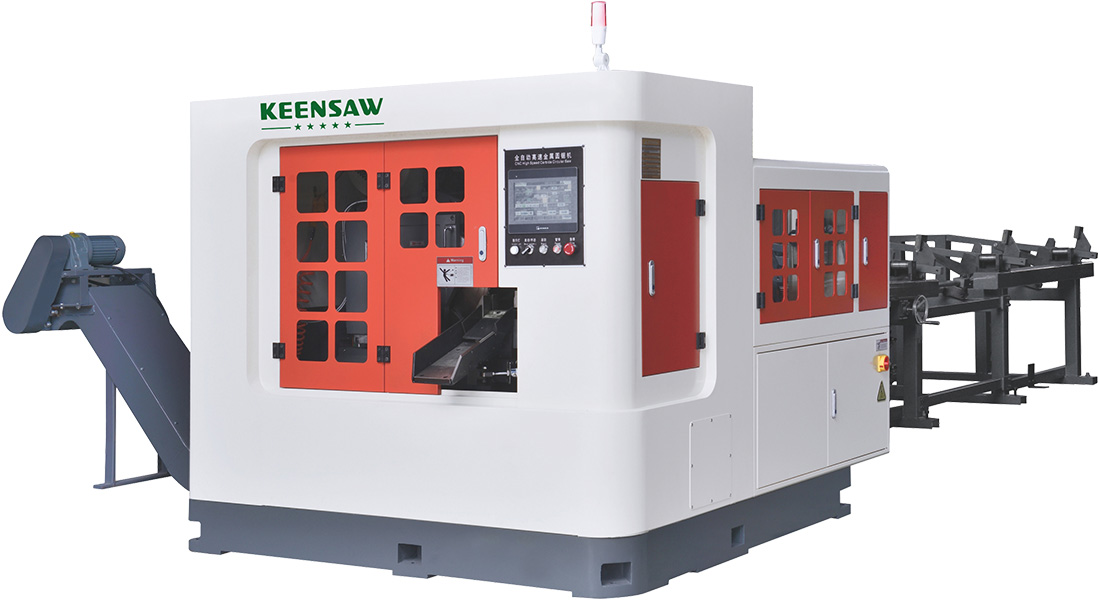
Pick it when: you cut the same section all day, length tolerance is tight (±0.1 mm), and burr matters. Speed and feed come from the material parameter table.
A Kaltsäge is a circular saw running a tungsten-HSS or carbide blade at low RPM with Kühlmittel überfluten, so the cut stays cool and near burr-free. It is the standard for tube, pipe and thin-wall profiles where a hot, burred edge means a downstream cleaning operation. Think of it as the “finish-cut” cousin of the high-speed carbide saw: slower, but cleaner.
Wählen Sie es, wenn: das Teil direkt geschweißt oder zusammengebaut wird und jegliche Grate abgelehnt werden können. Auf einer KEENSAW Kreissägeplattform Mit Kühlmittel erzielen Sie den größten Nutzen bei anspruchsvollen Rohrarbeiten.
Ein Faserlaser (4-Achsen, 3D 5-Achsen) fügt keine mechanische Kraft hinzu und schneidet daher komplexe Profile, Löcher, Schlitze und Fasen in einer Aufspannung – Arbeit, die keine Säge leisten kann. Es glänzt auf dünn- bis mittelwandigen Rohren und Blechen. Es bleibt auf dickem, festem Material stehen (Die Schnittgeschwindigkeit sinkt auf Stahl deutlich über ca. 6–8 mm) und Probleme mit stark reflektierenden Metallen.
Wählen Sie es aus, wenn: das Teil Merkmale benötigt, die über einen geraden Schnitt hinausgehen, oder wenn das Volumen auf Rohren/Platten groß ist. Für einen einfachen Vierkantschnitt an einer Vollstange ist eine Säge in der Regel pro Stück günstiger.
| Wenn Ihr Job ist... | Wählen | Warum |
|---|---|---|
| Gemischte kleine Chargen, große Abschnitte | Bandsäge | Niedrigste Kosten, erledigt alles |
| Feststoffe mit hohem Volumen Ø20–150 mm | Kreissäge | Schnellster Zyklus, enge Toleranz |
| Rohr/Rohr, gratfrei erforderlich | Kaltsäge | Cooler Schnitt, minimale Reinigung |
| Profile, Löcher, Fasen, dünne Rohre | Laser | Ein Setup, keine Gewalt |
| Dicker Feststoff >8 mm, großes Volumen | Kreis-/Bandsäge | Der Laser ist hier zu langsam und zu teuer |
Die Methodenwahl ist meist a Kosten pro Schnitt Entscheidung. Band sah Gewinne durch Kapital und Flexibilität; Kreissäge gewinnt bei den Stückkosten bei Volumen; Kaltsägen erfordern einen kleinen Aufpreis für die Endbearbeitung; Der Laser gewinnt bei Teilen mit Merkmalen, verliert jedoch bei einfachen, dicken Schnitten. Der genaue Übergang – bei dem eine Kreissäge ihr höheres Kapital zurückzahlt – ist in unserem Buch beschrieben TCO-Modell mit einem Beispiel von 10.000 €/Monat.
Keines von beiden ist allgemein besser. Bandsägen überzeugen bei geringem Volumen, gemischten Abschnitten und großen Durchmessern bei niedrigsten Kosten. Kreissägen überzeugen bei großvolumigen Feststoffen bis zu ~Ø150 mm mit schnelleren Zykluszeiten und engeren Längentoleranzen. Der Crossover ist volumengesteuert – siehe TCO-Modell.
Beide verwenden eine kreisförmige Klinge. Eine Kaltsäge lässt ein Wolfram/HSS-Sägeblatt bei niedriger Drehzahl mit Kühlmittelzufuhr laufen, um einen kühlen, nahezu gratfreien Schnitt zu erzielen – ideal für Rohre und Profile. Eine Hochgeschwindigkeitskreissäge verwendet ein Hartmetallblatt mit hoher Oberflächengeschwindigkeit für maximalen Durchsatz bei Feststoffen. Gleiche Familie, anderer Job.
Nein – für dicken, massiven Stahl ist eine Band- oder Kreissäge schneller und pro Schnitt kostengünstiger. Die Schnittgeschwindigkeit des Lasers sinkt bei Stahl deutlich auf über 6–8 mm, während Sägen im Rahmen ihrer Kapazität von der Dicke nicht beeinflusst werden. Der Laser überzeugt bei dünnen/mittleren Rohren und Teilen, die Funktionen erfordern.
Eine Bandsäge. Geringes Kapital, bewältigt jedes Material und jeden Abschnitt und erfordert keine Umstellungskosten pro Auftrag. Rüsten Sie nur dann auf eine Kreis- oder Kaltsäge um, wenn ein bestimmter Abschnitt zu einem täglichen Großauftrag wird.
A cold saw (flood-cooled, low-RPM circular blade) gives the cleanest, coolest edge. Laser is also burr-free but leaves heat-affected zone on thick parts. High-speed circular saws are very square but leave a small burr; band saws leave the most burr and often need chamfering.
Bis zu einem gewissen Punkt. Faserlaser schneiden dünn- bis mittelwandige Rohre und Bleche sauber; Bei massivem Stahl über ca. 8 mm verlangsamt sich der Schnitt und die Bartbildung nimmt zu. Für dickes Vollmaterial ist eine Säge die wirtschaftliche Wahl.
Passen Sie die Methode an Material, Volumen und Finish an – nicht an eine Marke. Die meisten Geschäfte führen eine Bandsäge + Kreissäge Grundlinie und hinzufügen Kaltsäge für Rohr u Laser für Profilteile. Lesen Sie die TCO-Modell und die Geschwindigkeits-nach-Material-Tabelle um die Zahlen zu finalisieren.
Sie sind sich nicht sicher, welche Methode für Ihre Zelle geeignet ist? Unsere Ingenieure modellieren Bandsägen, Kreissägen, Kaltsägen und Laser anhand Ihrer realen Abschnitte, Volumina und Toleranzen – mit Zykluszeit und Kosten pro Schnitt. Kontaktieren Sie KEENSAW für eine kostenlose Bewertung der Schneidmethode →
Kontaktieren Sie uns, wenn Sie Fragen haben. Wir werden Ihnen so schnell wie möglich antworten