
Si dirige un taller de trabajo o una celda de producción, la pregunta nunca es “qué sierra es mejor” en abstracto, sino “qué método es mejor para este material, este volume and este ¿tolerancia?” A sierra de cinta que es perfecto para palanquillas de bajo volumen obstaculizará una línea de barras de alto volumen. A láser eso es mágico, ya que el tubo perfilado se detendrá en un eje sólido de Ø200 mm.
Esta guía presenta los cuatro métodos principales de corte de metales: sierra de cinta, sierra circular, sierra en frío y láser – uno al lado del otro, luego le brinda un flujo de cuatro preguntas para elegir la correcta. Combínalo con nuestro modelo de coste por corte TCO y el tabla de velocidad de corte por material for the full picture.
| Método | Calidad de corte | Velocidad | Mejor en | Débil en |
|---|---|---|---|---|
| Sierra de cinta | Bueno, rebabas ligeras. | Medio | Large sections, low volume, any material | Volumen muy alto, longitud ajustada. |
| Sierra circular (carburo) | Excelente, cuadrado | Alto | Sólidos de gran volumen, Ø20–150 mm | Secciones de paredes muy grandes o delgadas |
| Sierra en frío (HSS/tungsteno + refrigerante) | Casi libre de rebabas, fresco | Medio | Tubos, perfiles, necesidades sin rebabas. | Duro/sólido de grandes diámetros |
| Láser | Excelente, sin fuerza mecánica. | Alto (delgado), gotas sobre grueso | Perfiles, agujeros, biseles, tubo fino/medio. | Material sólido grueso, alta reflectividad. |
Una sierra de cinta bimetálica corta casi cualquier cosa, desde varillas de Ø10 mm hasta bloques sólidos de 300 mm, con el menor coste de capital. Es el llamado correcto para Volumen bajo a medio, materiales mixtos y secciones grandes. donde el tiempo del ciclo no es la restricción. La compensación es un corte más lento y una rebaba ligera que normalmente necesita un pase de biselado.
Elíjalo cuando: los lotes sean pequeños, las secciones varíen diariamente o la pieza sea demasiado grande para una sierra circular. Ver el guía de palanquilla de forja para ejemplos de sección pesada.
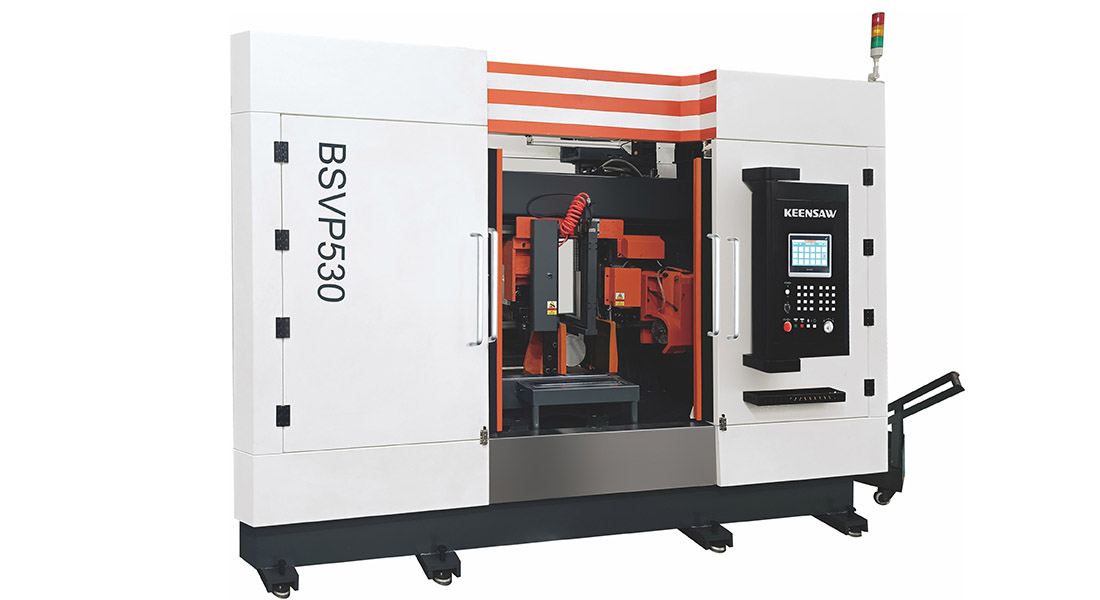
Una sierra circular de carburo CNC (KCS-120B, KCS-100B, KCS-90C) hace girar una hoja de carburo de tungsteno a alta velocidad superficial durante un corte rápido, cuadrado y repetible en sólidos y tubos de paredes gruesas. Para un volumen sostenido inferior a ~Ø150 mm, nada supera el tiempo de ciclo y la repetibilidad de la longitud.
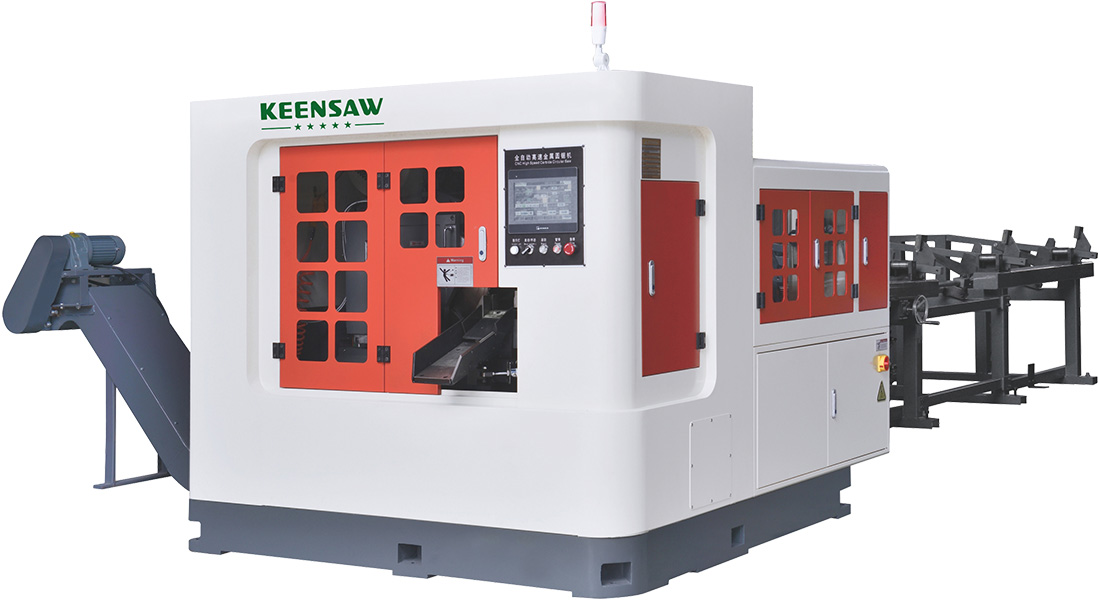
Elíjalo cuando corte la misma sección todo el día, la tolerancia de longitud sea ajustada (±0,1 mm) y las rebabas sean importantes. La velocidad y el avance provienen del tabla de parámetros de materiales.
A sierra fría es una sierra circular con una hoja de tungsteno-HSS o carburo a bajas RPM con refrigerante de inundación, para que el corte se mantenga fresco y casi sin rebabas. Es el estándar para tubos, tuberías y perfiles de pared delgada donde un borde caliente y con rebabas implica una operación de limpieza posterior. Piense en ella como la prima de “corte final” de la sierra de carburo de alta velocidad: más lenta, pero más limpia.
Elíjalo cuando: la pieza vaya directamente a soldar o ensamblar y cualquier rebaba sea rechazable. En una sierra de llave plataforma de sierra circular Con refrigerante, obtiene el mayor beneficio en trabajos de tubos exigentes.
Un láser de fibra (4 ejes, 3D 5 ejes) no añade fuerza mecánica, por lo que corta perfiles complejos, agujeros, ranuras y biseles en una sola configuración — trabajo que ninguna sierra puede hacer. Brilla sobre tubo y lámina de pared delgada a media. Es puestos en stock sólido grueso (la velocidad de corte cae bruscamente más allá de ~6–8 mm en el acero) y tiene problemas con los metales altamente reflectantes.
Elija cuándo: la pieza necesita características más allá de un corte recto, o los volúmenes son altos en el tubo/lámina. Para un corte cuadrado liso en una barra sólida, una sierra suele ser más barata por pieza.
| Si tu trabajo es... | Elegir | Por qué |
|---|---|---|
| Lotes pequeños mezclados, secciones grandes | Sierra de cinta | Coste más bajo, se encarga de todo |
| Sólidos de alto volumen Ø20–150 mm | Sierra circular | Ciclo más rápido, tolerancia ajustada |
| Tubo/tubería, sin rebabas necesarias | Sierra fría | Corte fresco, limpieza mínima |
| Perfiles, agujeros, biseles, tubo fino. | Láser | Una configuración, sin fuerza |
| Sólido grueso >8 mm, volumen alto | Sierra circular/cinta | El láser es demasiado lento y costoso aquí |
La elección del método es principalmente una costo por corte decisión. La sierra de cinta gana en capital y flexibilidad; la sierra circular gana en coste por pieza al volumen; la sierra en frío añade una pequeña prima de acabado; el láser gana en piezas con características, pero pierde en cortes lisos y gruesos. El crossover exacto, donde una sierra circular devuelve su mayor capital, se detalla en nuestro Modelo de TCO con un ejemplo trabajado de € 10.000/mes.
Ninguno de los dos es universalmente mejor. La sierra de cinta gana en secciones mixtas de bajo volumen y diámetros grandes al menor costo. La sierra circular gana en sólidos de gran volumen de hasta ~Ø150 mm con un tiempo de ciclo más rápido y una tolerancia de longitud más ajustada. El crossover se basa en el volumen; consulte el modelo TCO.
Ambos usan una hoja circular. Una sierra en frío utiliza una hoja de tungsteno/HSS a bajas RPM con refrigerante para un corte frío y casi sin rebabas, ideal para tubos y perfiles. Una sierra circular de alta velocidad utiliza una hoja de carburo a alta velocidad superficial para obtener el máximo rendimiento en sólidos. Misma familia, diferente trabajo.
No, para acero macizo grueso, una sierra de cinta o una sierra circular es más rápida y económica por corte. La velocidad de corte por láser cae bruscamente, pasando de ~6 a 8 mm en acero, mientras que las sierras no se ven afectadas por el espesor dentro de su capacidad. El láser gana en tubos finos/medianos y piezas que necesitan características.
Una sierra de cinta. Bajo capital, maneja cualquier material y sección, y no necesita costos de cambio por trabajo. Actualice a una sierra circular o en frío solo cuando una sección específica se convierta en un procesamiento diario de gran volumen.
Una sierra en frío (hoja circular de bajas revoluciones y enfriada por inundación) proporciona el borde más limpio y fresco. El láser tampoco tiene rebabas, pero deja zonas afectadas por el calor en las partes gruesas. Las sierras circulares de alta velocidad son muy cuadradas pero dejan una pequeña rebaba; Las sierras de cinta dejan la mayor cantidad de rebabas y, a menudo, necesitan biselarse.
Hasta cierto punto. Los láseres de fibra cortan limpiamente tubos y láminas de pared delgada a mediana; en acero sólido de más de ~8 mm, el corte se ralentiza y la escoria aumenta. Para material grueso y sólido, una sierra es la opción económica.
Haga coincidir el método con el material, el volumen y el acabado, no con una marca. La mayoría de las tiendas tienen un sierra de cinta + sierra circular línea base y agregar sierra fría para tubo y láser para piezas perfiladas. Lea el modelo de coste total de propiedad y el tabla de velocidad por material para ultimar los números.
¿No estás seguro de qué método se adapta a tu celular? Nuestros ingenieros modelarán sierras de cinta, sierras circulares, sierras en frío y láser según sus secciones, volúmenes y tolerancias reales, con tiempo de ciclo y costo por corte. Póngase en contacto con KEENSAW para una evaluación gratuita del método de corte →
Contáctanos si tienes alguna pregunta te responderemos lo antes posible