
Wenn ein Käufer eine CNC-Hartmetall-Kreissäge mit einer Bandsäge vergleicht, sieht er als erstes den Maschinenpreis. Diese Zahl entscheidet fast nie über das Projekt. Was entscheidet, ist Kosten pro Schnitt – die Volllastkosten einer fertigen, gratfreien Stange – berechnet nach Klingenverschleiß, Zykluszeit, Schnittfugenabfall, Arbeit und Kapital. Dieser Leitfaden bietet Produktionsplanern ein funktionierendes TCO-Modell und ein parallel ausgearbeitetes Beispiel, sodass sie die Wahl zwischen a Hochgeschwindigkeitskreissäge und a horizontale Bandsäge kommt aus der Tabellenkalkulation, nicht aus dem Showroom.
Eine Hartmetall-Kreissäge kann zwei- bis dreimal so viel kosten wie eine Bandsäge vergleichbarer Größe, bei Großserien ist sie jedoch häufig pro Teil die günstigere Maschine. Der Grund sind Durchsatz und Ausschuss. Bei 10.000 bis 30.000 Schnitten pro Monat wird das geringere Kapital der Bandsäge durch langsamere Zykluszeiten, größeren Schnittfugenverlust und häufigere Sägeblattwechsel begraben. Bei geringer Lautstärke dreht sich die Rechnung um. Die einzige Möglichkeit zu sehen, auf welcher Seite Sie stehen, besteht darin, die zu modellieren total cost of ownership (TCO) pro Schnitt, nicht die Rechnung.
Jede Sägezelle hat die gleichen fünf Kostenblöcke. Miss eins und das Model lügt:
| Eimer | Was es einfängt | Kreissäge | Bandsäge |
|---|---|---|---|
| Klinge/Werkzeug | TCT-Scheibe oder Bimetallklinge, Kosten pro Meter Schnitt | Höherer Klingenpreis, sehr lange Lebensdauer | Billige Klinge, kürzere Lebensdauer |
| Zykluszeit | Schnitt + Index + Klemme pro Stück | Schnell, 2–6 s/Abschnitt | Langsam, 15–60 s/Abschnitt |
| Schnittfuge/Schrott | Materialverlust aufgrund der Schnittbreite | ~2–3 mm (dünn) | ~1,2–1,6 mm (dünner) |
| Arbeit | Beladen, Entladen, Pflegen | Oft geht das Licht aus | Oft besucht |
| Kapital und Macht | Maschinenkosten, Abschreibung, kWh | Höhere Investitionen | Geringerer Investitionsaufwand |
A CNC-Hartmetall-Kreissäge Läuft eine TCT- oder PVD-beschichtete Scheibe mit Oberflächengeschwindigkeiten von 80–250 m/min. Sein Vorteil ist Schnelligkeit und Finish: Eine 50-mm-Stange wird in Sekundenschnelle abgetrennt, die Schnittfläche ist flach und nachfolgende Vorgänge (Anfasen, Gewindeschneiden, Schweißen) erfordern nur wenig oder gar keine Planbearbeitung. Bei Teilen, die zu Zehntausenden ausgeliefert werden – Achsrohlinge, Befestigungsmaterial, Hydraulikstange – übertreffen die Arbeits- und Verkleidungseinsparungen die Sägeblattkosten. In unserem Leitfaden gehen wir ausführlich auf die Lebensdauer der Klingen ein Maximierung der Lebensdauer der TCT-Sägeblätter und der Tonnageleistung.
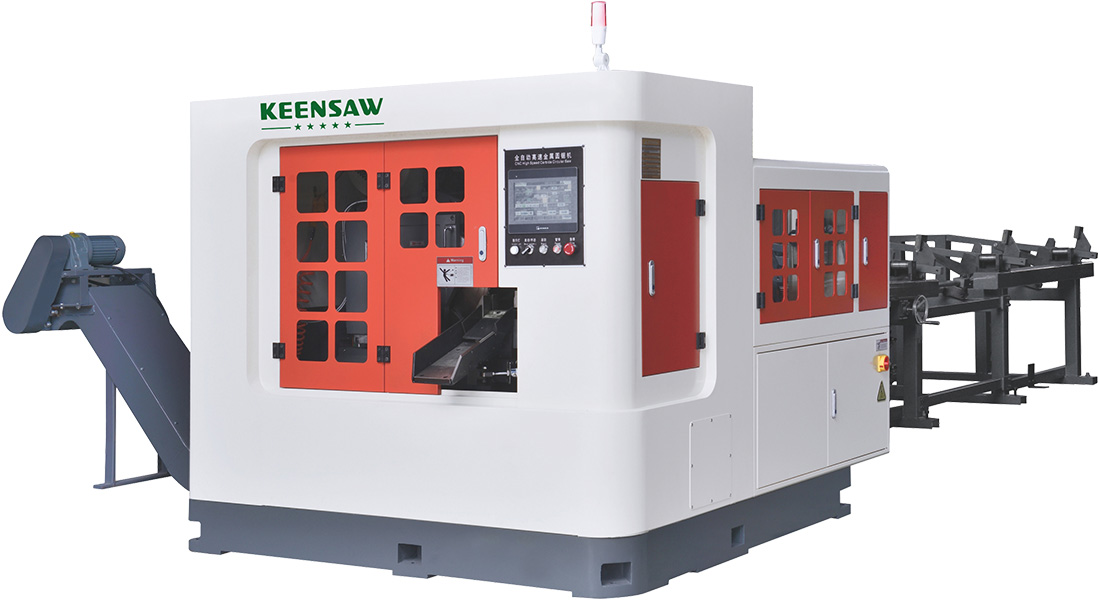
Für leichtere Abschnitte ist die KCS-70B Und KCS-90C bieten die gleiche Wirtschaftlichkeit bei kleineren Durchmessern; für Röhren die KCS-100B is a common pick.
A horizontale Bandsäge Lässt ein durchgehendes Bimetall- oder Hartmetallmesser mit 30–90 m/min laufen. Der Vorteil liegt in der Flexibilität und dem geringen Kapitalaufwand: Eine Maschine schneidet Ø20 bis Ø400 mm mit einem Klingenwechsel, und die Klinge selbst ist günstig. Der Kompromiss besteht in der Geschwindigkeit und einer raueren Schnittfläche, die normalerweise einen Plan- oder Anfasdurchgang erfordert. Bei geringem bis mittlerem Volumen oder wenn die Abschnittsgröße von Woche zu Woche stark schwankt, ist die Bandsäge die vernünftige Anschaffung. Der G4265ZA fügt Gehrungsfunktion hinzu; Die BSVP530 bringt die Bandsägengeschwindigkeit für mittlere Volumina auf einen nahezu kreisförmigen Bereich.
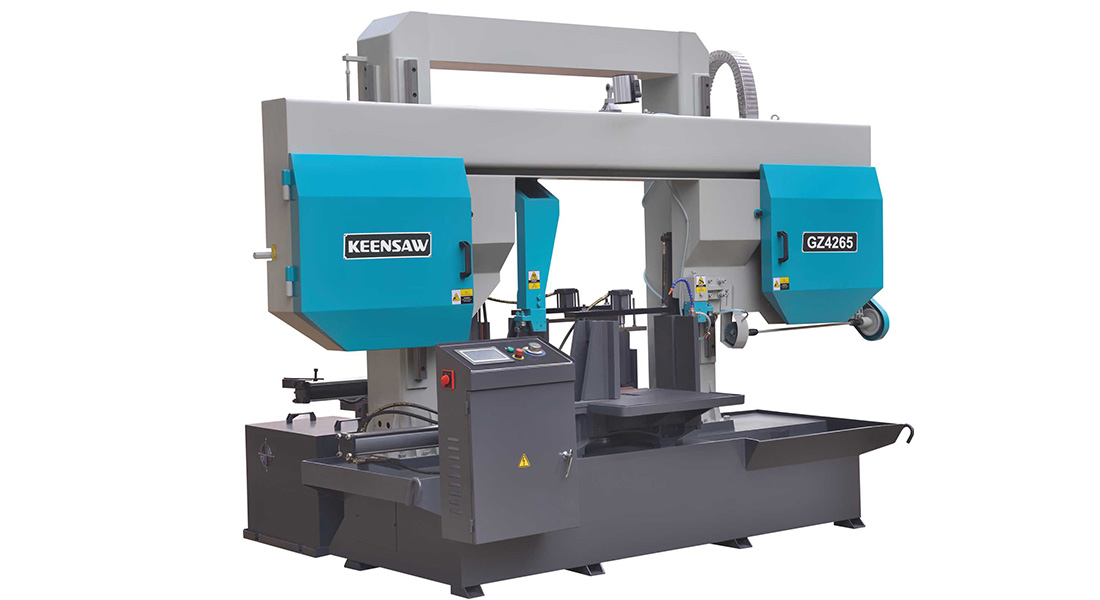
Gleicher Auftrag, zwei Maschinen, voll beladen. Annahmen: Stahl 0,9 €/kg, 40 mm Schnittlänge, 250 Arbeitstage, 3-Schicht-Betrieb, Strom 0,15 €/kWh. Bei den Zahlen handelt es sich um beispielhafte Planungszahlen, nicht um Zitate.
| Werbebuchung | Kreissäge (KCS-120B) | Bandsäge (GZ4265) |
|---|---|---|
| Zykluszeit | 4 s | 28 s |
| Klingenkosten/Schnitt | €0.05 | €0.03 |
| Schnittfugenabfall/Schnitt | €0.10 | €0.07 |
| Arbeit / Schnitt | 0,02 € (Lichtausfall) | 0,12 € (besucht) |
| Kapitalrückgewinnung/-kürzung* | €0.18 | €0.06 |
| Geschätzte Kosten/Schnitt | ≈ €0.35 | ≈ €0.28 |
*Kapitalrückgewinnung verteilt Maschinenpreis + Zinsen über 5 Jahre zum angegebenen Volumen. Bei diesem Volumen gewinnt die Bandsäge preislich, aber die Geschwindigkeit der Kreissäge gibt eine Zelle für höherwertige Arbeiten frei – ein Vorteil, den die Tabelle nicht aufzeigen kann. Reduzieren Sie das Volumen auf 2.000 Schnitte/Monat und der Vorteil der Bandsäge vergrößert sich; Erhöhen Sie den Wert auf 30.000, und die Kreissäge kommt alleine mit Arbeitskraft und Planfräsung voran.
Kerf ist der Stahl, für den Sie bezahlen und den Sie dann wegwerfen. Eine Bandsäge entfernt weniger Material pro Schnitt (ca. 1,4 mm) als eine Hartmetall-Kreissäge (ca. 2,5 mm). Bei teurer Legierung oder Edelstahl kann die dünnere Schnittfuge der Bandsäge den langsameren Zyklus ausgleichen. Bei billigem Kohlenstoffstahl liegt der Unterschied im Geräusch. Der Hebel, den die meisten Planer vermissen, ist Klingenauswahl: a TCT-Rundmesser oder a Bimetallbandklinge M42 verändert die Kosten pro Meter mehr als die Wahl der Maschine.

| Wenn Ihre Leitung … ist | Wählen | Warum |
|---|---|---|
| > 15.000 Schnitte/Monat, enge Toleranz | Kreissäge | Geschwindigkeit + flaches Gesicht + leichte Arbeit |
| < 3.000 Schnitte/Monat, gemischte Abschnitte | Bandsäge | Geringe Investitionskosten, eine Klinge deckt alle Größen ab |
| Teure Legierung, geringes Volumen | Bandsäge + dünne Schnittfuge | Materialeinsparung ist wichtiger als Geschwindigkeitsverlust |
| Rohre/Profile, gratkritisch | Kreissäge | Saubere Kante, weniger Entgratung nachgelagert |
| Große Rohlinge Ø300+ mm | Bandsäge / Schmiedeschnitt | Darüber hinaus sind die Scheibengröße und die Leistung begrenzt |
Ja, bei hohen Stückzahlen – der schnellere Zyklus und der geringere Arbeitsaufwand pro Teil sind in der Regel besser als das billigere Sägeblatt und die dünnere Schnittfuge der Bandsäge. Unterhalb einiger tausend Schnitte im Monat ist die Bandsäge meist günstiger. Modellieren Sie es; nicht davon ausgehen.
Arbeits- und Downstream-Ausrichtung. Ein langsamer Schnitt, der einen Bediener und einen Planschnitt erfordert, kostet mehr, als das Sägeblatt jemals kostet. Automatisierung und eine flache Schnittfläche sind die Stärken von Kreissägen.
Auf Kohlenstoffstahl kaum. Bei Edelstahl- oder Nickellegierungen in jedem Volumen spart die dünnere Bandsägenschnittfuge echtes Geld – oft mehr als der Maschinenpreisunterschied.
Nehmen Sie den Sägeblattpreis, dividieren Sie ihn durch die gesamte Schnittlebensdauer in Metern bei Ihrem Material/Ihrer Geschwindigkeit und multiplizieren Sie ihn dann mit der Schnittlänge. A M51-Bandklinge oder PVD-beschichtetes TCT erhöht das Leben genug, um die Antwort zu ändern.
Eine Bandsäge, fast immer – die Abschnittsgrößen ändern sich täglich und die Investitionskosten müssen niedrig bleiben. Fügen Sie nur dann eine Kreissäge hinzu, wenn ein Wiederholungsvertrag die Volumenschwelle überschreitet.
Ja. Senden Sie uns Ihren Abschnitt, Ihr Material, Ihr monatliches Volumen und Ihre Toleranz und unsere Ingenieure erstellen einen Vergleich der Zykluszeit und der Kosten pro Schnitt für beide Methoden.
Die Kosten pro Schnitt sind die einzige Zahl, die den Kontakt mit einem echten Produktionsplan übersteht. Erstellen Sie das Fünf-Eimer-Modell, lassen Sie Ihr eigenes Volumen durch das Modell laufen, und schon ist die Entscheidung zwischen Kreissäge und Bandsäge keine bloße Vermutung mehr. Für eine hohe, gleichmäßige Lautstärke sorgt die CNC-Kreissäge zahlt sich durch Arbeitsaufwand und Ausschuss aus; für gemischte, geringere Lautstärke Bandsäge bleibt der klügere Kauf.
Benötigen Sie ein Cost-per-Cut-Modell für Ihre Linie?
Unsere Anwendungstechniker empfehlen Ihnen die Schnittmethode, die Klingenspezifikation und den Automatisierungsgrad sowie Schätzungen zu Zykluszeit und Kosten pro Schnitt, bevor Sie sich verpflichten. Kontaktieren Sie KEENSAW für eine kostenlose Säge-TCO-Bewertung →
Kontaktieren Sie uns, wenn Sie Fragen haben. Wir werden Ihnen so schnell wie möglich antworten