При 8 000 - 50 000 + разрезов в смену машина больше не пила-это просто резка. Процессная станция whose uptime, index accuracy, and blade-change stay decide the towards of the entire line. This guide walks the variables that actually move the needle, with the numbers should put in a specification sheet.
Прежде чем сравнивать модели, определите цель производства.
| Уровень объема | Отрубы/смены | Обязанность | Ожидаемый CPM |
|---|---|---|---|
| Средняя партия | 2,000-8,000 | 1-2 shift | 2-5 |
| Высокий объем | 8,000-25,000 | 2-3 shift | 6-12 |
| Массовое производство | 25,000+ | 3 смены, автоматизированные | 12 - 25 + |
CPM (сокращение в минуту)-это показатель, который имеет значение: CPM = 60/(нагрузка + разгрузка + индекс + зажим). Быстрый шпиндель бесполезен, если индексация или зажимание съедают цикл. Когда KEENSAW проводит линию, время индекса и время смены связки взвешиваются так же сильно, как и скорость резки.
Регидность контролирует площадь среза и срок службы лезвия при объеме.
| Frame | Ригидность | Лучшее для | Высокообъемный подбор |
|---|---|---|---|
| Pivot (semi-auto) | Низкий | Малые объемы, смешанные секции | Плохо-вибрация сокращает срок службы лезвия |
| Колонка/две колонны | Высокий | Непрерывный бар и труба | Strong-по умолчанию KEENSAW для строк |
| Портал/козловый | Очень высокий | Большие заготовки, тяжелые секции | Лучше всего для тяжелого массового производства |
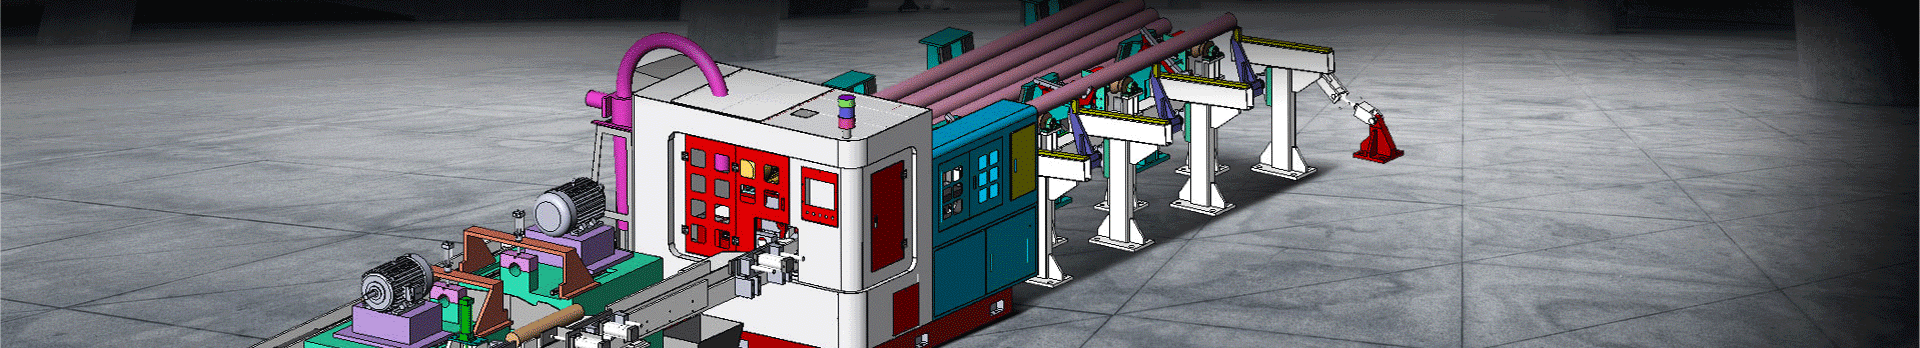
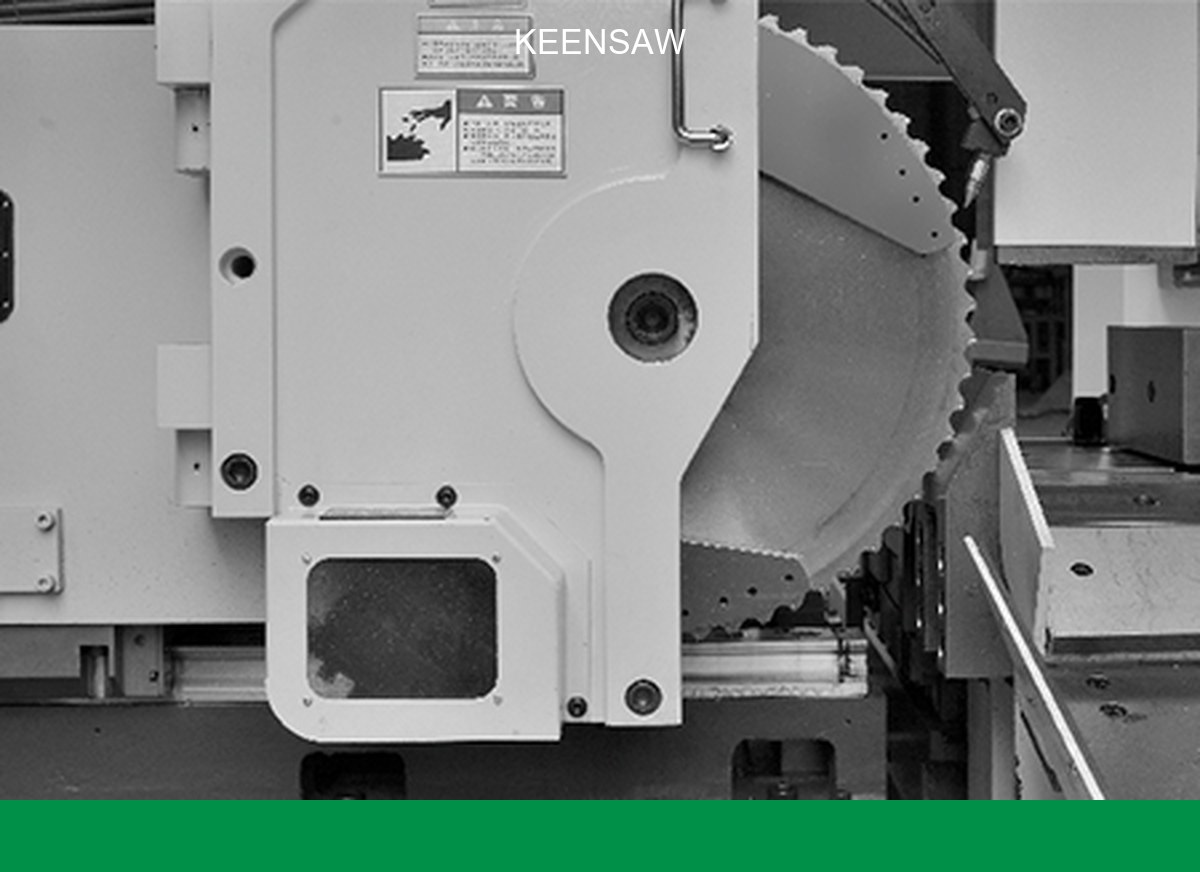
Для устойчивого высокообъемного отсечения выберите a Колонка или портал CNC циркулярная пила - стойкая рама сохраняет квадрат бордюра и защищает дорогостоящее карбидное лезвие от болтовни. Тип A/B/C и руководство по выбору поворотов Для сравнения всей семьи.
Лезвие-это реальная стоимость расходных материалов. Три варианта производственного класса:
| Лезвие | Скорость поверхности | Life (steel) | Cost/cut | Вариант использования |
|---|---|---|---|---|
| HSS (высокоскоростная сталь) | Low-mid | Короткий | Высокий | Малый объем, мягкие сплавы |
| TCT (Carbide-tip) | Высокий | Длинный | Низкий | Сталь, нержавеющая, большой объем по умолчанию |
| Cermet | Очень высокий | Очень долго | Самый низкий | Массовое производство, тонкостенная труба |
Для большинства крупных линий, TCT-это сладкое место: высокая скорость поверхности для короткого времени резки и длительного срока службы, что снижает затраты на разрезание. Высокоскоростные циркулярные пилы с карбидом CNC и Автоматическая циркулярная пила KCS-160C Для основы выбора лезвия читайте: TCT Saw Blade Guide.
Скорость шпинделя ограничена, индекс скорости не установлен. Система подачи решает CPM:
Для непрерывного производства, пара пилы с Автоматический трубопогрузчик и сепаратор Таким образом, изменение бандла никогда не останавливает линию.
Size the Machine by the Самая большая часть, которую нужно сократить по объему, Но не в среднем:
| Спецификация | Что проверить | Почему это важно в объеме |
|---|---|---|
| Круглая/квадратная вместимость | Макс Ø и сечение мм | Вы должны очистить свой 95-й процентиль бар |
| Вместимость Bundle | Макс конверт | Резка бунла умножает CPM |
| Терпимость квадратности | Типичный <0,1 мм/100 мм | Избегает переделки вниз по течению |
| Высота горшки | Минимальный целевой показатель | Уменьшает нагрузку на станцию Debuenzenz |
Карбидные циркулярные пилы KEENSAW держат плотную квадратность, потому что жесткая рама колонны сопротивляется отклонению через разрез-по той же причине Циркулярные пилы CNC бьют холодные пилы по повторяемости в объеме.
Пример для мягкой стали Ø50 мм на циркулярной пиле с ЧПУ TCT:
| Шаг | Время |
|---|---|
| Clamp + advance | ~ 1.5 s |
| Cut (TCT, high SFPM) | ~ 4 - 6 с |
| Выгрузить + индекс | ~ 1.5 s |
| Цикл | ~ 7 - 9 с → 6 - 8 CPM |
Затем вычислить cost per cut =(cost per cut cost ÷ cuts per blade)+(labour + power) ÷ CPM. Именно здесь выигрывает TCT: больше разрезов на лезвие при более высоком CPM. KEENSAW's circular saw vs band saw TCO model и Круговой vs холодный vs лазерное руководство Показать математику через процессы.
Пила работает так же быстро, как и ее соседи.
Bundle Decoiler/magazine → CNC circular saw → buensus & defasance → discharge converter → MES/PLC.
Интеграция отсечения с отделкой является самым большим увеличением пропускной способности: KEENSAW Автоматические пильные линии Скорость подачи и параметры лезвия по материалу поступают из cutting speed & feeds reference.
Для детализации уровня блейда см. Circular Saw Blade Buying Guide.
Для больших объемов Твердые и тяжелые секции, a CNC circular saw wins on CPM, squareness, and busenessed. A band saw лучше для очень больших или переменных пучков где стоимость лезвия за разрез на одном странном участке имеет большее значение, чем скорость.
Обычно 6-12 CPM для стали Ø30 - 60 мм на TCT; цементные и мелкие секции толкают выше. Пределом обычно является индекс + время зажима, а не шпиндель.
TCT по широкому умолчанию (сталь, нержавеющая, большинство секций). Cermet когда вам нужна максимальная скорость поверхности и срок службы лезвия на тонкостенной трубке при очень большом объеме-по более высокой цене лезвия.
Размер для вашего 95-й процентиль (самый большой Ø или квадрат, который вы вырезаете регулярно) плюс любой конверт пакета, а не средний бар.
Да, для повторов: Резка нескольких стержней в один ход умножает эффективный CPM и амортизирует время зажима. Для этого требуется машина, рассчитанная на конверт пучки и кордер магазина.
Свяжитесь с нами, если у вас есть какие-либо вопросы, мы ответим как можно скорее