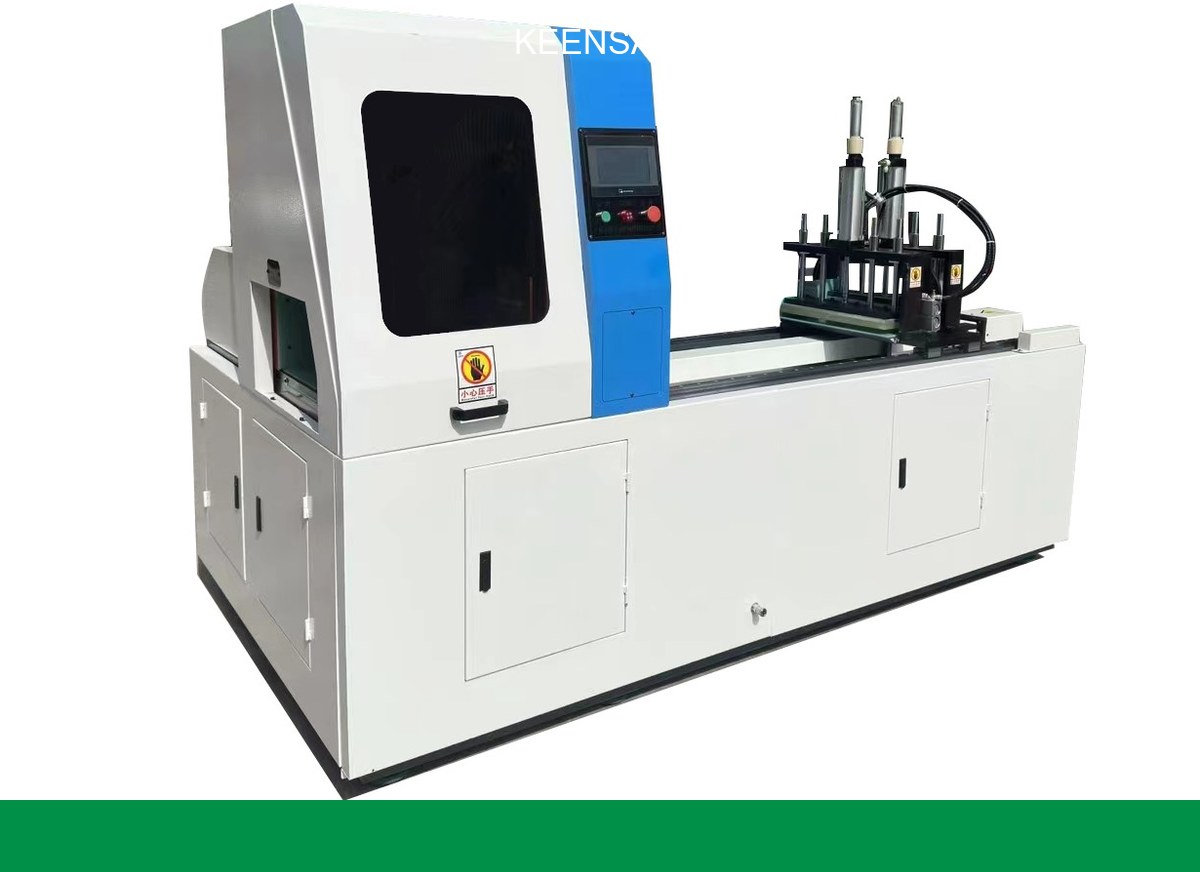
Короткий ответ: Лучшее Aluminium cutting saw для безлопастных экструзионных профилей является Круговая пила с карбидным наконечником, режущая вниз (pull/push) с зажатым профилированным крепежом и охлаждающей жидкостью с наводнением или туманом, Burrs on extrusions come from the tooth exitting the thin wall, so the fix is gometry + reming, not just a sharter blade: zero-creensure support at the cut, a negative/neutral rak carbid blade, and a vacuum or brush chip extraction that pults swarf away from the profile.
Алюминиевые экструзии являются тонкостенными и асимметричными. Когда пильный зуб выходит за дальнюю стенку, неподдерживаемая губа разрывается вместо стрижки-вот заусенцы. plate-vs-profile saw question Важно, потому что пила настроена на толстую пластину, измельчит тонкую стенную секцию.
| Элемент | Установка без ожогов |
|---|---|
| Лезвие | Карбид ТЦГ/отрицательный грабли, 80 - 120 TPI область |
| Направление разреза | Внизу (толкаем), чтобы зубы сжимались, а не поднимались |
| Зажим | Профильное/челюстное приспособление, нулевой зазор при разрезе |
| Скорость | High RPM, slow steady feed (см. RPM руководство) |
| Холодильник | Туман или наводнение; восковая палочка на тонкую стену |
| Извлечение | Вакуум/кисть вытаскивает сварф из профиля |
Алюминий хочет Высокая скорость поверхности, но RPM машины должен соответствовать диаметру лезвия-слишком медленно и зуб трется (встроенный край, заусенцы); слишком быстро и карбидные чипы. KEENSAW Aluminum-saw RPM guide Дает таблицу диаметра-to-RPM для сплава.


| Тип профиля | Ключевая корректировка |
|---|---|
| Тонкая стенка (<2 мм) | Поддержка нулевого клиренса + воск + медленная подача |
| Толстая стена/твердая | Стандартный карбид, более высокий корм ОК |
| Анодированный | Sharp blade, no coolder that spains |
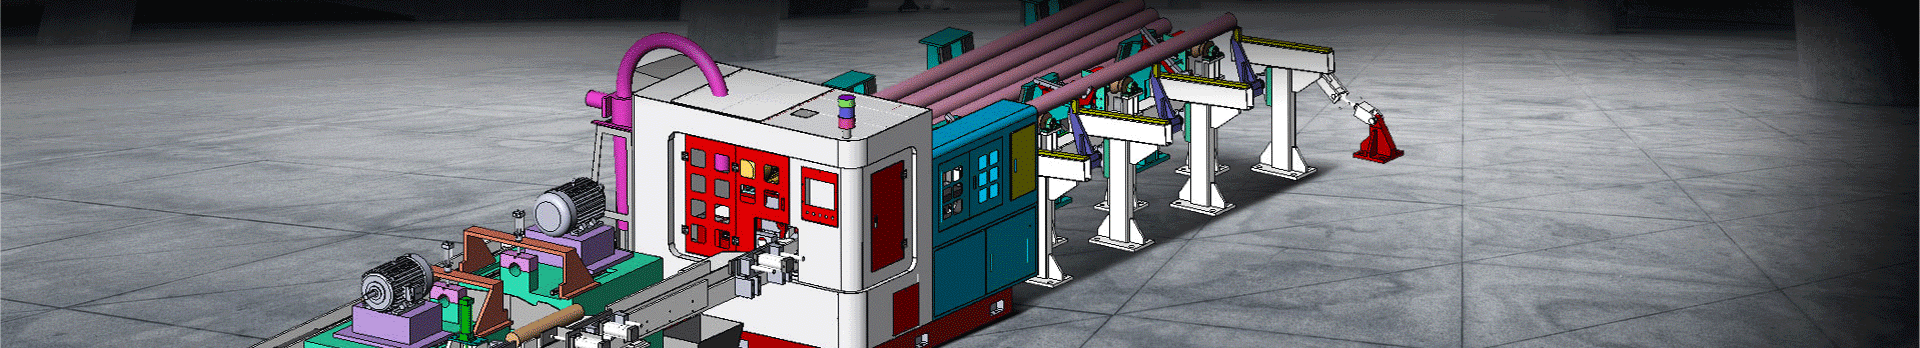
Для линий непрерывной экструзии, an автоматическая машина для резки алюминия с сервоподачей и остановкой длины обеспечивает повторяемые, без ожогов разрезы при громкости. Aluminium Saw Selection Guide Решение build-vs-buy.

Обычно зуб выходит из неподдерживаемой тонкой стенки. Добавьте нулевую поддержку на разрезе и переключайтесь на вырезанное карбидное лезвие.
High surface speed-match blade diameter to RPM per the Руководство RPM; Слишком медленно натирает и строит край.
Карбид ТКГ для производства; ХСС только для случайных мягких отрубов.
Туман или световое наводнение предотвращает застроенную кромку; для анодирования избегайте охлаждающей жидкости, которая окрашивается-используйте восковую палочку.
Различные светильники-см. Лучшая пила для алюминиевой пластины. A profile saw like the 505QA Он предназначен для экструзии.
Отправить поперечное сечение и толщину стенки на Команда KEENSAW Для безбарьерного листа.
Разделите поперечное сечение экструзии, толщину стенки и целевую пропускную способность-KEENSAW будет указывать комбинацию лезвия, оборотов, зажима и охлаждающей жидкости, которая позволяет очистить ваш профиль в первый раз. Запросить цитату
Свяжитесь с нами, если у вас есть какие-либо вопросы, мы ответим как можно скорее