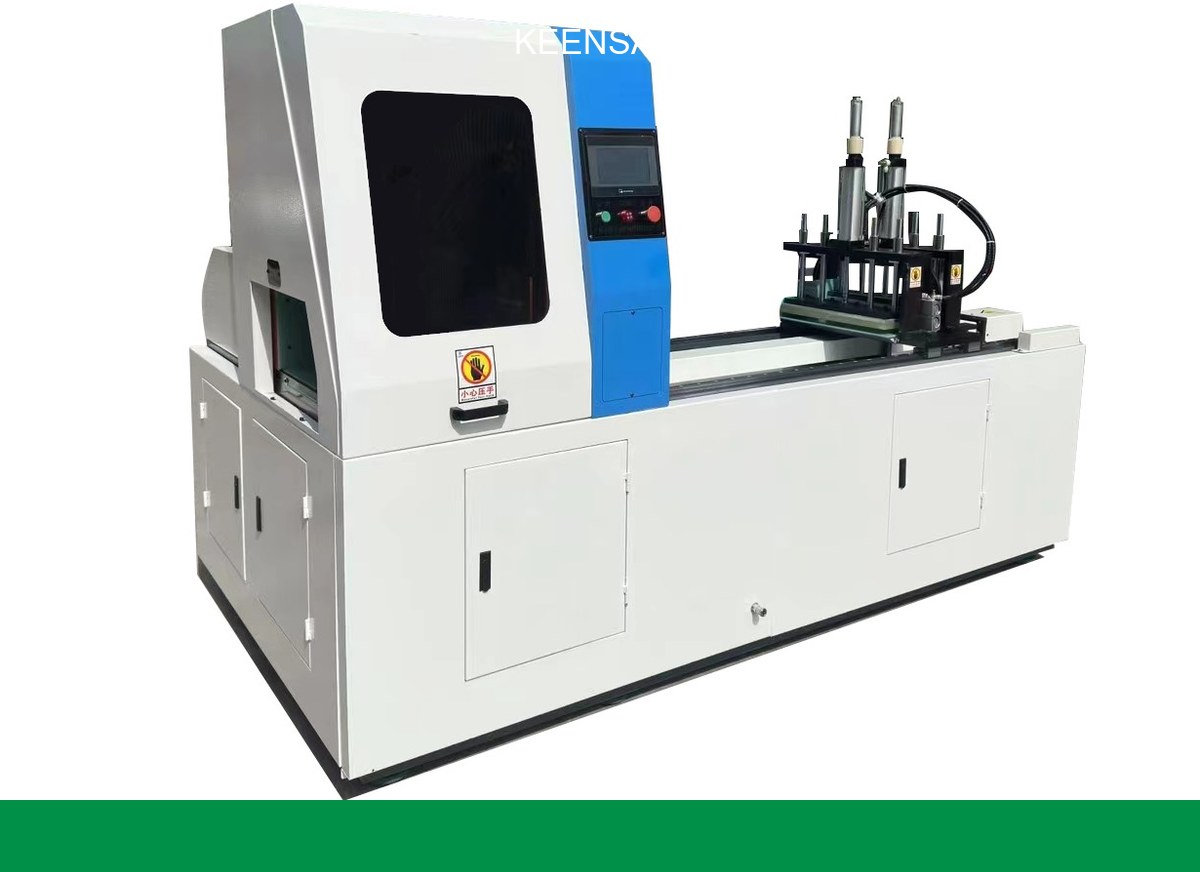
Réponse courte : Le meilleur Coupe d'aluminium Saw pour les profilés d'extrusion sans bourre est un scie circulaire à pointe de carburant, à coupe descendante (traction/poussée) avec un fixage serré et profilé et un liquide de refroidissement inondant ou brouillard, Les bourrelets sur les extrusions proviennent de la dent sortant de la paroi mince, de sorte que la solution est la géométrie + le serrage, pas seulement une lame plus tranchante: support de jeu zéro à la coupe, une lame en carbure de râteau négatif/neutre et une extraction sous vide ou de brosse qui éloigne les copeaux du profil.
Les extrusions en aluminium sont à paroi mince et asymétriques. Lorsque la dent de scie sort de la paroi du fond, la lèvre non supportée se déchire au lieu de cisailler-c'est la bavure. plate-vs-profil a vu la question C'est important parce qu 'une scie accordée pour une plaque épaisse déchiquetera une section à paroi mince.
| Élément | Définition Burr-Free |
|---|---|
| Lame | Carbure TCG/râteau négatif, région TPI 80 - 120 |
| Couper la direction | Couper vers le bas (pousser) pour que les dents se compriment, pas soulever |
| Serrage | Profilé/fixation de mâchoire, jeu nul à la coupe |
| Vitesse | RPM élevé, alimentation lente et régulière (voir le guide RPM) |
| refroidissement | Brume ou inondation; bâton de cire sur un mur mince |
| Extraction | Vacuum/Brush Pulls Swarf Off Profile |
L'aluminium veut Vitesse de surface, mais le régime de la machine doit correspondre au diamètre de la lame-trop lent et la dent se frotte (bord accumulé, bavure); trop rapide et les copeaux de carbure. KEENSAW aluminium-saw RPM guide donne la table diamètre-to-RPM par alliage.


| Profil du type | Adaptation clé |
|---|---|
| Paroi mince (<2 mm) | Support zéro dégagement + cire + alimentation lente |
| Paroi épaisse/solide | Carbure standard, alimentation supérieure OK |
| anodisé | Lame pointue, pas de liquide de refroidissement qui tache |
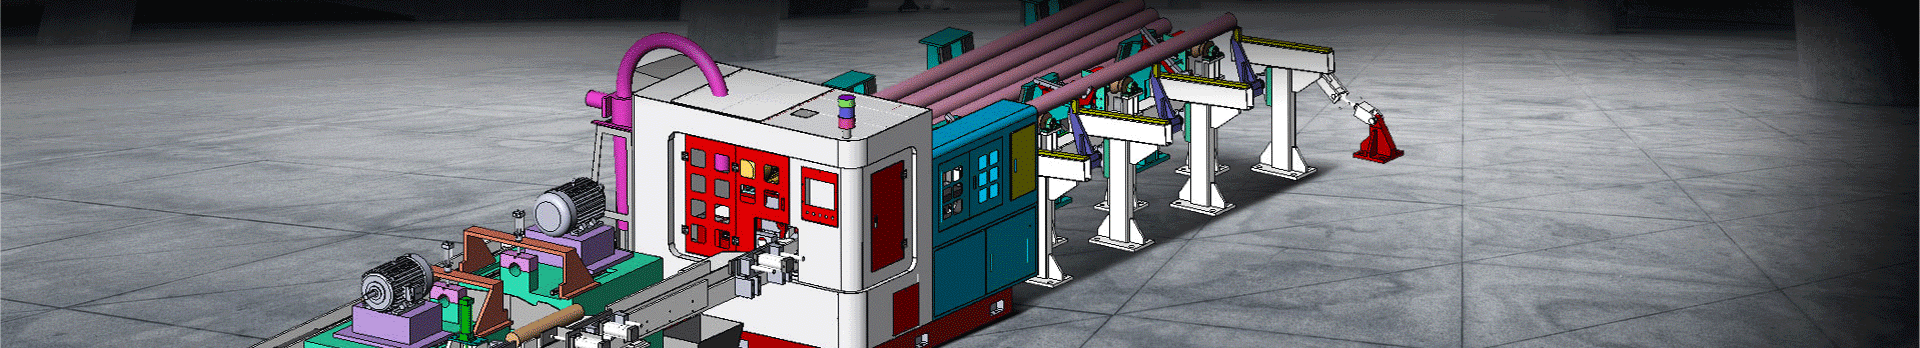
Pour les lignes d'extrusion continues, une Machine automatique de découpe d'aluminium avec asservissement et arrêt de longueur offre des coupes répétables et sans bavures en volume. aluminium saw guide de sélection La décision Build-vs-Buy.

Habituellement, la dent sort d'une paroi mince non supportée. Ajouter un support de jeu zéro à la coupe et passer à une lame de carbure coupée vers le bas.
Vitesse de surface élevée-faire correspondre le diamètre de la lame au RPM par Guide du RPM; Trop lent frotte et construit bord.
Carbure TCG pour la production; HSS seulement pour les coupes douces occasionnelles.
La brume ou l'inondation légère empêche le bord accumulé; pour anodisé, évitez le liquide de refroidissement qui tache-utilisez un bâton de cire.
Différents modèles-voir meilleure scie pour plaque d'aluminium. Un profil vu comme le 505ème Il est conçu pour les extrusions.
Envoyez la section transversale et l'épaisseur de la paroi à la L'équipe Keensaw Pour une feuille d'installation sans burr.
Partagez votre section transversale d'extrusion, l'épaisseur de paroi et le débit cible-KEENSAW spécifiera la combinaison de lame, de régime, de serrage et de liquide de refroidissement qui coupe votre profil propre la première fois. Demande de quote
Contactez-nous si vous avez des questions, nous vous répondrons dans les plus brefs délais