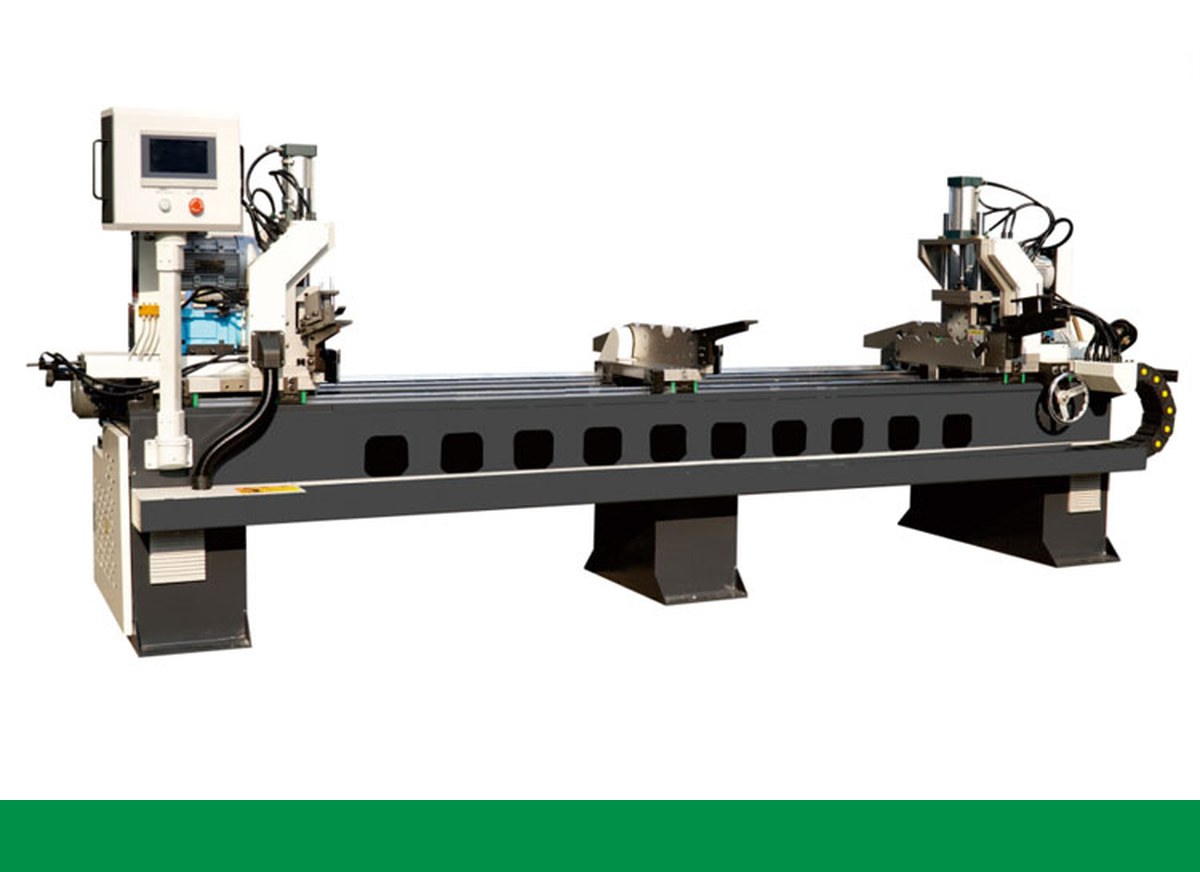
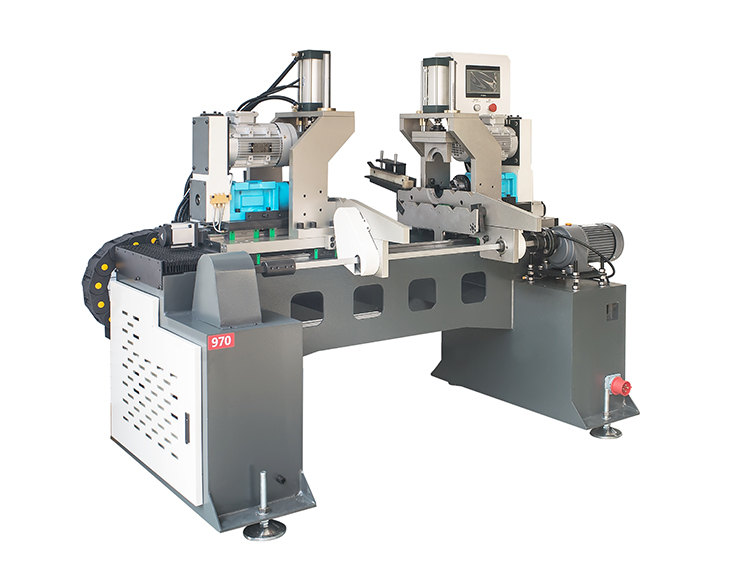
Respuesta corta: Para la producción de sujetadores automotrices de alta precisión, seleccione un Servo-driven doble extremo bar chamfering máquina con revestimiento sincronizado + chaflán + centrado, repetibilidad de ± 0,02 mm y alimentación automática del cargador, ya que las líneas de fijación viven o mueren en geometría final consistente a altas tasas de ciclo, Sólo un diseño de doble extremo encadena ambos extremos de la barra en una pinza, eliminando el error de indexación que las máquinas de un solo extremo introducen entre las operaciones.
Los sujetadores automotrices (pernos, pernos, pasadores, barra roscada) se alimentan directamente en los formadores fríos, rodillos de rosca y ensamblaje automático.Si el extremo de la barra no se enfrenta cuadrado y biselado consistentemente, la siguiente máquina se alimenta mal, el hilo está descentrado y se desecha una corrida.La máquina de biselado es, por lo tanto, una máquina de biselado. Tolerancia puerta, No es un buen final. keensaw Guía de selección CHAMFER la enmarca como la primera de las tres puertas de calidad de línea (corte → cara/chaflán → rebaba).
| Factor | Sencillos End | Doble final |
|---|---|---|
| Terminos biselados por clamp | Uno | Los dos (una sola instalación) |
| Esquemas entre finales | Depende del re-índice | Sujetado por un clamp |
| Tiempo de ciclo (barra corta) | 2 × Manejo | * 1 Manejo |
| Lo mejor para | Pipa larga, un final | Estandarización/Stud Bar |
Leer el completo Single-end vs Doble comparación antes de especificar.
| Parámetro | Objetivo para los sujetadores |
|---|---|
| Repetibilidad posicional | ± 0,02 mm |
| Fin de plaza | ≤ 0,03 mm/Ø |
| Rango de ángulos Chamfer | 15 °-45 ° Ajustable |
| El Spindle Drive | Servo (no neumático) para el control de torque |
| Alimentar | Revista/alimentador de pasos, manos libres |
| Fastón | Configuración recomendada |
|---|---|
| Pernos cortos (<300 mm) | KCM-50ST de doble extremo |
| Stock de barra larga para tornillos | KCM-90DE y 120DE |
| Pipe-end frente + chaflán | KCM-120DE doble cabeza |
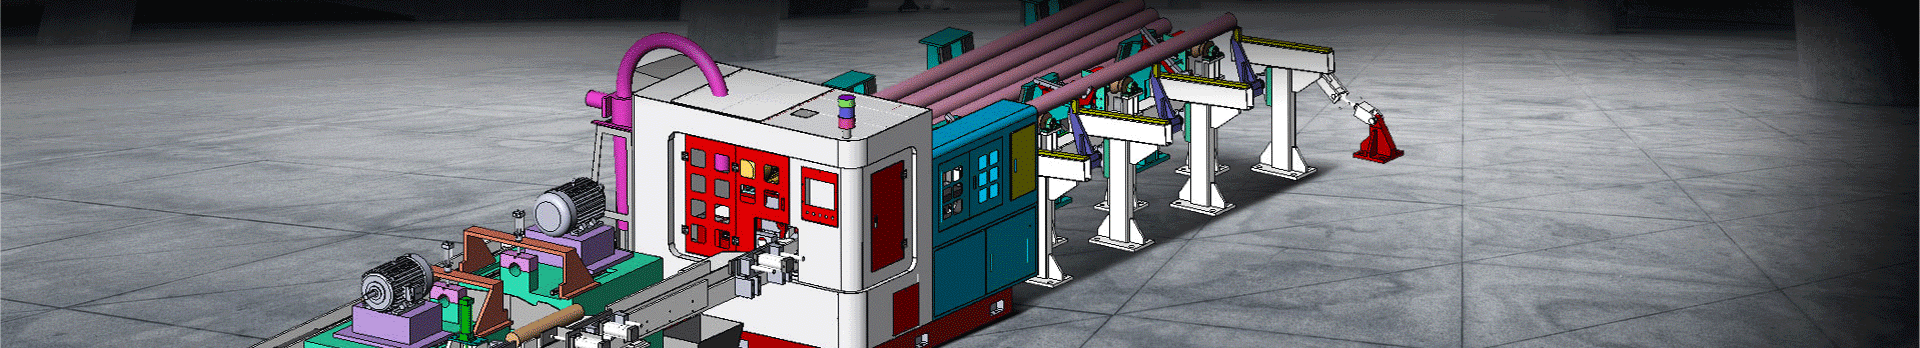
Una máquina de biselado solo puede ser tan buena como el corte que la alimenta. línea combinada de aserrado + chamfering para que las barras lleguen con la cara cuadrada y listas: KEENSAW documenta hasta 2 × el rendimiento cuando el corte y el biselado se integran en lugar de ejecutarse como celdas separadas.
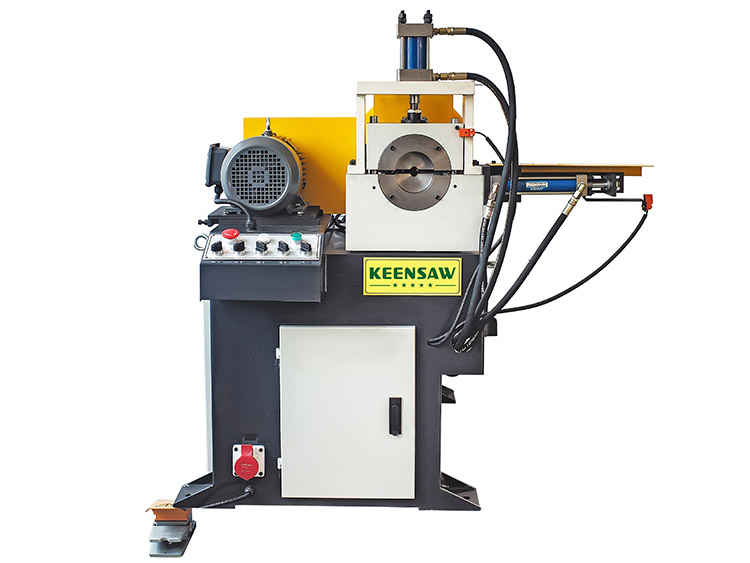
Las máquinas de mandril neumático son baratas, pero el par varía con la presión de la línea, por lo que la profundidad del chaflán se desplaza a través de un cambio. Los husillos de servo mantienen el par y la alimentación constantes, que es exactamente lo que un El PPP demanda. El KCM-90DE Se basa en el principio de servo.
Los semilleros necesitan que ambos extremos se enfrenten al cuadrado en una abrazadera; las máquinas de un solo extremo requieren re-indexación de la barra, lo que inyecta un error de cuadratura entre los extremos.
Comúnmente 30 ° o 45 ° chaffers de plomo en, pero es dictado por el frío formador o especificación de montaje-elegir una máquina con herramientas ajustables 15 °-45 °.
Sí. El KCM-120DE Ambos se manejan con collets rápidos.
Con alimentación de revista, los pernos cortos ejecutan 1.500 - 4.000 piezas/hora dependiendo de la longitud y el diámetro.
Para el rendimiento máximo, integrarlos-ver el línea de aserrado y desbarbado writeup.
Enviar diámetro, rango de longitud, y objetivo horario al El equipo Keensaw Para una cita configurada.
Comparta el diámetro de su sujetador, el rango de longitud y las piezas/hora requeridas: KEENSAW le especificará la servobiseladora de doble extremo derecha (KCM-50ST/90DE/120DE) y la integrará con su línea de corte. Solicitar una cita →
Contáctanos si tienes alguna pregunta te responderemos lo antes posible