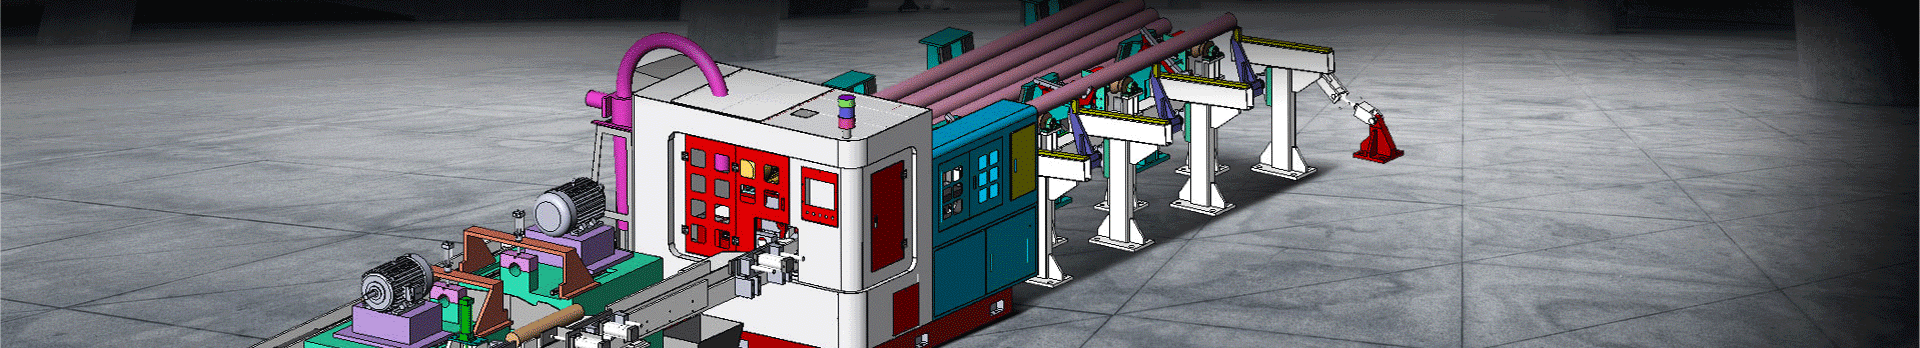

Cuando un comprador compara una sierra circular de carburo CNC con una sierra de cinta, el primer número que ve es el precio de la máquina. Ese número casi nunca es el que decide el proyecto. lo que lo decide es costo por corte — el costo total de una barra terminada y sin rebabas — calculado teniendo en cuenta el desgaste de la hoja, el tiempo del ciclo, los desechos de corte, la mano de obra y el capital. Esta guía ofrece a los planificadores de producción un modelo funcional de TCO y un ejemplo trabajado en paralelo para que la elección entre un sierra circular de alta velocidad y un sierra de cinta horizontal sale de la hoja de cálculo, no de la sala de exposición.
Una sierra circular de carburo puede costar entre dos y tres veces más que una sierra de cinta de tamaño similar, pero en una línea de gran volumen suele ser la máquina más barata por pieza. La razón es el rendimiento y el desperdicio. Con entre 10 000 y 30 000 cortes por mes, el menor capital de la sierra de cinta queda enterrado bajo tiempos de ciclo más lentos, una mayor pérdida de corte y cambios de hoja más frecuentes. A bajo volumen las matemáticas cambian. La única manera de ver de qué lado estás es modelar el costo total de propiedad (TCO) por corte, no por factura.
Cada célula de aserrado tiene los mismos cinco tramos de costes. Pierde uno y el modelo miente:
| Balde | lo que captura | Sierra circular | Sierra de cinta |
|---|---|---|---|
| Hoja / herramientas | Disco TCT o cuchilla bimetálica, coste por metro de corte. | Mayor precio de la hoja, vida muy larga | Hoja barata, vida más corta |
| tiempo de ciclo | Corte + índice + abrazadera por pieza | Rápido, 2–6 s/sección | Lento, 15 a 60 s/sección |
| Corte / chatarra | Material perdido respecto al ancho de corte. | ~2–3 mm (delgado) | ~1,2–1,6 mm (más fino) |
| Mano de obra | Carga, descarga, atención | Often lights-out | A menudo asistieron |
| Capital y poder | Costo de la máquina, depreciación, kWh. | Mayor gasto de capital | Menor gasto de capital |
A Sierra circular de carburo CNC ejecuta un disco recubierto de TCT o PVD a velocidades superficiales de 80 a 250 m/min. Su ventaja es la velocidad y el acabado: una barra de 50 mm se corta en segundos, la cara de corte es plana y las operaciones posteriores (chaflanado, roscado, soldadura) necesitan poco o ningún revestimiento. Para las piezas que se envían por decenas de miles (ejes en bruto, elementos de sujeción, varillas hidráulicas), el ahorro en mano de obra y cara eclipsa el costo de la hoja. Cubrimos la vida útil de la hoja en detalle en nuestra guía para maximizar la vida útil de la hoja TCT y el tonelaje de producción.
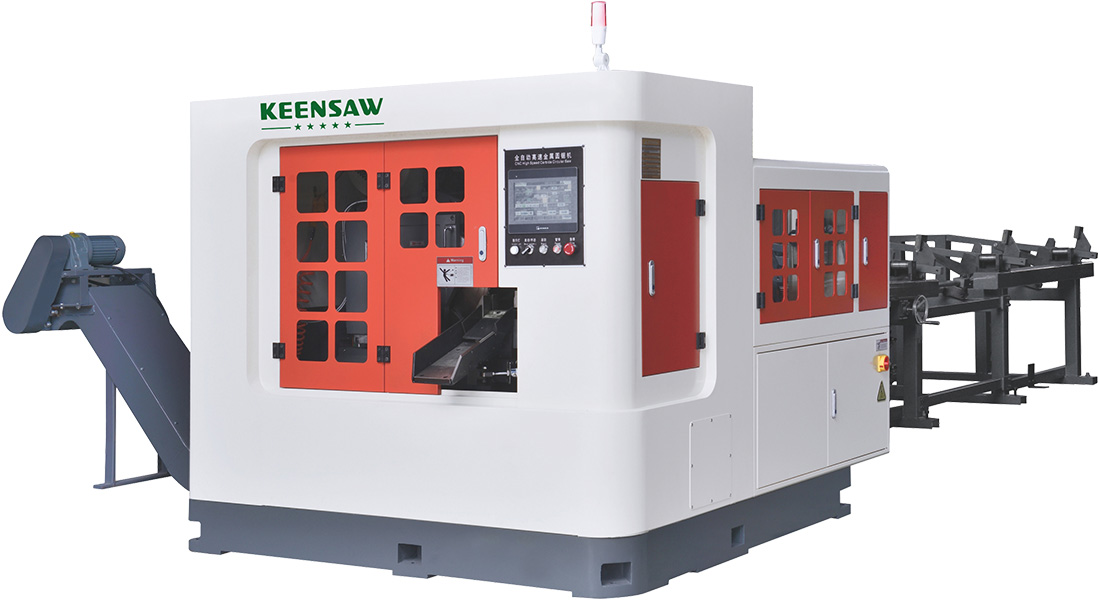
Para secciones más ligeras, el KCS-70B y KCS-90C dar la misma economía en diámetros más pequeños; para tubos el KCS-100B es una elección común.
A sierra de cinta horizontal ejecuta una cuchilla continua bimetálica o con punta de carburo a 30–90 m/min. Su ventaja es la flexibilidad y el bajo capital: una máquina corta de Ø20 a Ø400 mm con un cambio de hoja, y la hoja en sí es barata. La contrapartida es la velocidad y una cara de corte más rugosa que normalmente necesita una pasada de refrentado o biselado. En volúmenes bajos a medios, o cuando el tamaño de la sección varía mucho de una semana a otra, la sierra de cinta es la compra racional. El G4265ZA agrega capacidad de inglete; el BSVP530 empuja la velocidad de la sierra de cinta a un territorio casi circular para volúmenes medios.
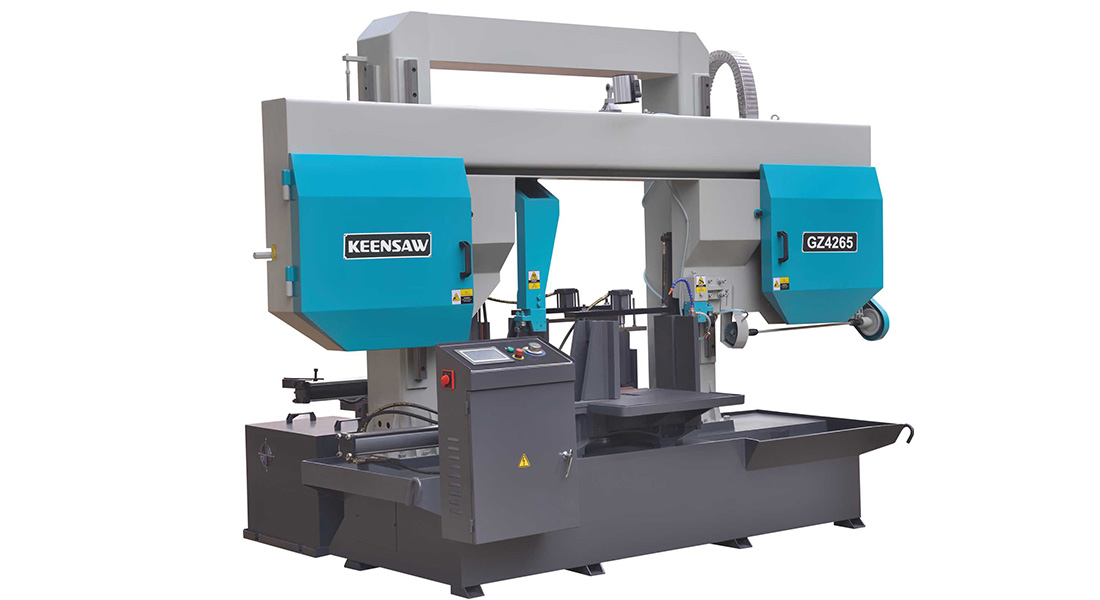
Mismo trabajo, dos máquinas, completamente cargadas. Hipótesis: acero 0,9 €/kg, longitud de corte 40 mm, 250 días laborables, funcionamiento en 3 turnos, potencia 0,15 €/kWh. Las cifras son cifras de planificación ilustrativas, no una cotización.
| Línea de pedido | Sierra circular (KCS-120B) | Sierra de cinta (GZ4265) |
|---|---|---|
| tiempo de ciclo | 4 s | 28 segundos |
| Costo de la hoja/corte | €0.05 | €0.03 |
| Desecho/corte de ranura | €0.10 | €0.07 |
| Mano de obra / corte | 0,02 € (luces apagadas) | 0,12€ (asistido) |
| Recuperación/recorte de capital* | €0.18 | €0.06 |
| Costo estimado/recorte | ≈ €0.35 | ≈ 0,28€ |
*La recuperación de capital extiende el precio de la máquina + el interés durante 5 años al volumen indicado. Con este volumen, la sierra de cinta gana en precio, pero la velocidad de la sierra circular libera una celda para trabajos de mayor valor, un beneficio que la tabla no puede mostrar. Si se reduce el volumen a 2000 cortes al mes, la ventaja de la sierra de cinta se amplía; súbelo a 30.000 y la sierra circular avanza con mano de obra y revestimiento solo.
Kerf es el acero por el que se paga y luego se tira. Una sierra de cinta elimina menos material por corte (≈1,4 mm) que una sierra circular de carburo (≈2,5 mm), por lo que en aleaciones costosas o acero inoxidable, la ranura más delgada de la sierra de cinta puede compensar su ciclo más lento. En el acero al carbono barato la diferencia es el ruido. La palanca que la mayoría de los planificadores pasan por alto es selección de cuchillas: a Hoja circular TCT o Hoja de banda bimetálica M42 cambia el coste por metro más que la elección de la máquina.

| Si tu línea es... | Elegir | Por qué |
|---|---|---|
| > 15.000 cortes/mes, tolerancia estricta | Sierra circular | Velocidad + cara plana + trabajo sin luces |
| < 3000 cortes/mes, secciones mixtas | Sierra de cinta | Gasto de capital bajo, una hoja cubre todos los tamaños |
| Aleación cara, bajo volumen. | Sierra de cinta + corte fino | El material guardado supera la velocidad perdida |
| Tubos/perfiles críticos para las rebabas | Sierra circular | Borde limpio, menos desbarbado aguas abajo |
| Palanquillas grandes Ø300+ mm | Sierra de cinta/corte de forja | Tamaño del disco y potencia limitados por encima de esto |
En grandes volúmenes, sí: el ciclo más rápido y la menor mano de obra por pieza generalmente superan a la hoja más barata y al corte más delgado de la sierra de cinta. Por debajo de unos pocos miles de cortes al mes, la sierra de cinta suele ser más barata. Modelelo; no asumas.
Orientación laboral y downstream. Un corte lento que necesita un operador y una pasada de refrentado cuesta más de lo que costará la hoja. La automatización y una cara de corte plana son lo que ganan las sierras circulares.
En acero al carbono, apenas. En acero inoxidable o aleación de níquel en cualquier volumen, el corte más delgado de la sierra de cinta ahorra dinero real, a menudo más que la diferencia en el precio de la máquina.
Tome el precio de la hoja, divídalo por el total de metros de vida útil de corte con su material/velocidad y luego multiplíquelo por la longitud de corte. A Hoja de banda M51 o TCT recubierto de PVD plantea la vida lo suficiente como para cambiar la respuesta.
Casi siempre, una sierra de cinta: los tamaños de las secciones varían a diario y el gasto de capital debe mantenerse bajo. Agregue una sierra circular solo cuando un contrato repetido supere el umbral de volumen.
Sí. Envíenos su sección, material, volumen mensual y tolerancia y nuestros ingenieros le brindarán una comparación del tiempo de ciclo y el costo por corte en ambos métodos.
El coste por corte es el único número que sobrevive al contacto con un plan de producción real. Construya el modelo de cinco cubos, ejecute su propio volumen a través de él y la decisión entre sierra circular y sierra de cinta dejará de ser una suposición. Para un volumen alto y constante, el sierra circular cnc se amortiza con mano de obra y desechos; para volumen menor y mezclado, sierra de cinta sigue siendo la compra más inteligente.
¿Necesita un modelo de costo por corte para su línea?
Nuestros ingenieros de aplicaciones le recomendarán el método de corte, las especificaciones de la hoja y el nivel de automatización, con estimaciones de tiempo de ciclo y costo por corte antes de comprometerse. Póngase en contacto con KEENSAW para obtener una evaluación gratuita del coste total de propiedad del aserrado →
Contáctanos si tienes alguna pregunta te responderemos lo antes posible