Tanto las sierras de cinta horizontales como las verticales comparten la misma hoja y el mismo principio de corte, pero la forma en que la hoja cumple con el trabajo decide casi todo sobre lo que cada máquina es buena.Esta guía explica cómo funciona cada tipo, las pone cara a cara en los números que importan y le brinda una tabla de decisiones que puede entregar a la adquisición.
En una máquina horizontal, la cuchilla corre en un bucle sobre la parte superior de la culata y la cabeza desciende por gravedad o hidráulica mientras la barra se encuentra inmóvil en un tornillo de tuerca. El corte es una alimentación recta hacia abajo, por lo que la trayectoria de la fuerza es simple y rígida. Es por eso que los horizontales tienen corte recto de barras, tubos y haces. En los modelos CNC, el tornillo de tuerca se abre, la barra se indexa a la longitud, la cabeza cae, y la pieza cae en una cuna desatendida. 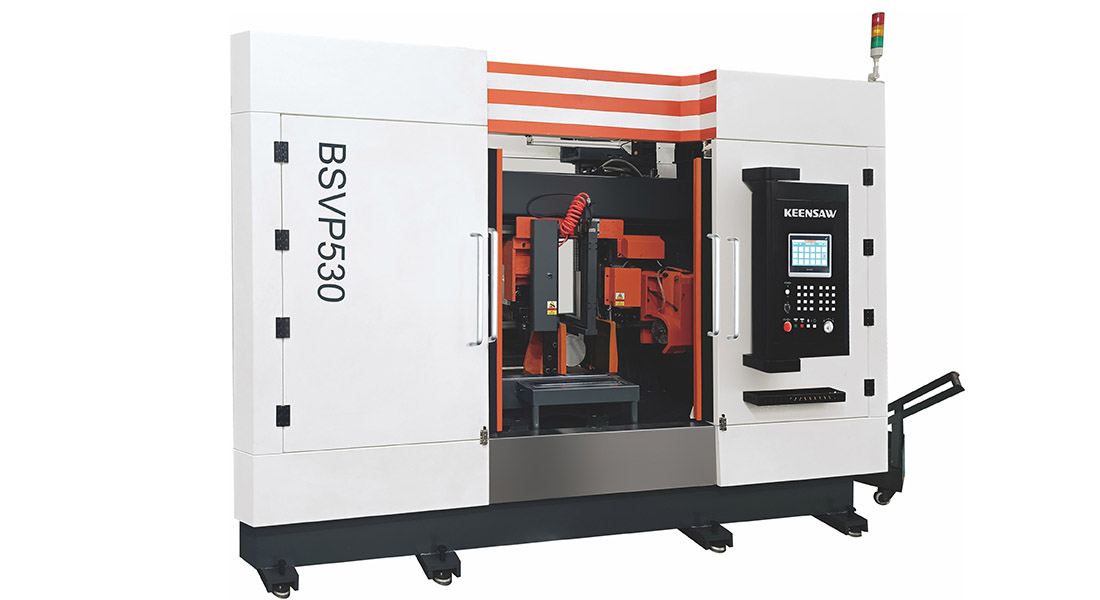 BSVP530CNC Es un buen ejemplo de una máquina horizontal automática de alta velocidad construida para el volumen.
En una máquina vertical, la mesa es horizontal y la cuchilla corre directamente hacia abajo a través de ella.El operador (o una mesa NC) alimenta el material en la cuchilla, lo que significa que puede dirigir el trabajo para cortar curvas, contornos y perfiles internos. Debido a que no hay cabeza descendente, la pieza de trabajo es totalmente accesible desde arriba. 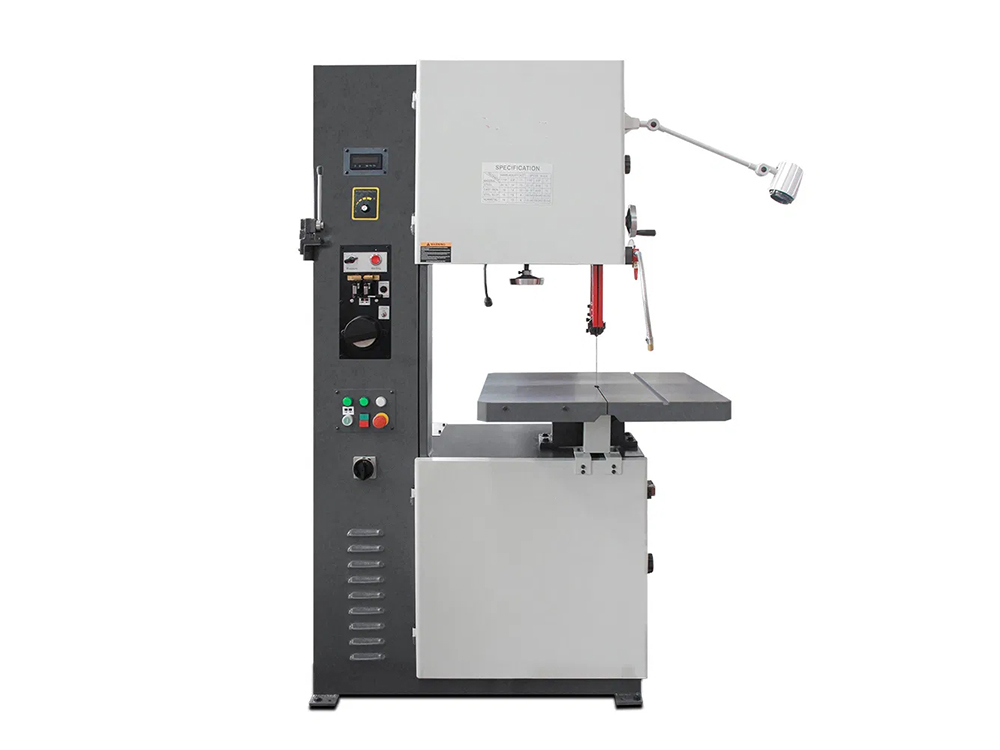 L-33/58S sierra de banda vertical con mesa basculante y el G5350 son cortadores típicos de contorno y perfil.
| Factor | Horizontal | Vertical |
|---|---|---|
| movimiento primario | Blade desciende al stock fijo | Stock alimentado en cuchilla vertical fija |
| Mejor corte tipo | Cutoff recto hasta la longitud | Curvas, contornos y cortes internos |
| Automatización | Índice de automóviles, bundle | Limited manual or NC table |
| Atención operador | Baja (ciclos desatendidos) | Manos en el trabajo (Hands on the Work) |
| Huella | Viaje de cabeza (Head Travel) | Compacto (sólo mesa) |
| trabajo típico | Barras, tubos, billets, paquetes | Placa, perfiles, forjados, formas |
Para cualquier taller cuyo trabajo dominante sea “cortar esta barra a la longitud, 500 veces al día”, la horizontal es imbatible.Su alimentación descendente rígida y la indexación automática permiten que un operador ejecute varias máquinas.Los horizontales de doble columna y pórtico escalan a 1,000 mm + rondas y palanquillas. Los tornillos de paquete le permiten cortar una jaula completa de barras en una pasada. Si el rendimiento y el costo de mano de obra importan, la horizontal es la respuesta.
Cuando la pieza tiene una forma, un perfil de soporte, una ranura interna, una junta curva, una pila de placas con un contorno, solo una vertical puede cortarla sin un molino o un láser. Las versiones de mesa basculante agregan trabajo angular; las versiones de mesa móvil manejan placas largas o pesadas. Las verticales también brillan en corte corto, único y prototipo donde no vale la pena configurar una horizontal automática.
| Tipo | Modelo de Keensaw | Capacidad Nota |
|---|---|---|
| CNC Horizontal | BSVP530CNC | Alta velocidad bar cutoff |
| El automóvil horizontal | GZ4232 | Bar y tubo |
| Contorno vertical | L-33/58S | Tablero de perfiles |
| vertical industrial | G5350 | Platos y shapes más grandes |
Horizontales cuestan más por adelantado para CNC y opciones de paquete, pero ahorran mano de obra en cada turno y caen directamente en una línea de corte por delante de una célula de mecanizado. verticales son más baratos y más pequeños, pero son mano de obra manual por corte.(o un corte rotatorio/circular) es la estación de corte; la vertical permanece como una copia de seguridad flexible para el trabajo en forma. Muchas tiendas ejecutan ambas cosas: un banco de horizontales para la producción y uno vertical para todo lo extraño.
| Si su trabajo es principalmente... | Elegir |
|---|---|
| Corte de barra/tubo recto, alto volumen | Horizontal (CNC) |
| Billetes y grandes secciones sólidas | Doble columna/pórtico horizontal |
| Contornos, cortes internos, placas | Vertical |
| One-offs, prototipos, formas extrañas | Vertical |
| Estructura y tubería en ángulos | Mitra/giratorio (cabeza horizontal o vertical) |
En un CNC horizontal, el trabajo de “corte recto” se convierte en un bucle repetitivo que el operador solo configura una vez. El control almacena la longitud de corte, la cantidad, la presión de alimentación y la velocidad de superficie. El tornillo se libera, un servo o indexador hidráulico empuja la barra hasta la parada, las pinzas de tornillo, la cabeza desciende en la alimentación programada, la cuchilla corta, la cabeza se eleva, la pieza cortada cae sobre una cuna o transportador, y el ciclo se repite hasta que se cumpla el recuento de lotes. El operador atiende varias máquinas, cambia paquetes y maneja excepciones. Esta es la razón por la cual los horizontales dominan la producción: el trabajo por corte se acerca a cero mientras la máquina funciona.
Las verticales no son impotentes manuales. Una mesa NC o CNC agrega un movimiento X/Y alimentado para que pueda cortar un contorno programado-radios, muescas y perfiles repetidos-sin dirección a mano. Para piezas de bajo volumen, esto cierra gran parte de la brecha con la automatización de una horizontal, aunque todavía necesita un operador en la mesa. Un láser NC vertical es compacto y barato al lado de un láser de contorno completo, por lo que los talleres de trabajo mantienen uno.
| Factor de calidad | Horizontal | Vertical |
|---|---|---|
| Corto cuadrado | Excelente (Viz fijo) | Dependiente del operador |
| Acabado superficial | Bueno (TPI correcto) | Buena en el contorno |
| Zone affectée par la chaleur | Low (cooling flood) | Mínimo |
| Capacidad de Contour | Ninguno | Excelente |
Para el corte recto, la horizontal es simplemente más repetible, porque el tornillo y la alimentación descendente son rígidos y el operador no está en la trayectoria de la fuerza.La vertical gana en cualquier parte con una forma, donde la cuadratura se establece por la mesa, no un tornillo.
Un diseño común y rentable es un banco de dos a cuatro horizontales CNC para el corte diario de barras y tubos que alimentan una celda de mecanizado, más una vertical para formas, prototipos, etc. y el trabajo de lote impar que no vale la pena configurar los horizontales para. Add a miter/sierra giratoria para ángulos estructurales y cubre esencialmente todos los cortes que ve el fabricante promedio. Especificar esta mezcla por adelantado evita comprar una máquina de gran tamaño que no es adecuada para la mitad del trabajo.
Para el acero estructural, las juntas de tuberías y el marco, a menudo se necesita un ángulo, no un extremo cuadrado. Una ingletera o sierra de banda giratoria pivota la cabeza o el tornillo para que corte el ángulo sin girar el limpiador de existencias y sea más seguro que inclinar una barra pesada en una máquina estándar, y mucho más preciso que una molienda a mano alzada. G4028Z60 (0-60°) y el PX-35/65N NC sierra ingletera Son ejemplos típicos. Se ubican entre horizontal y vertical: lo suficientemente rectas para las tiradas de producción, en ángulo para la fabricación.Si una gran parte de su trabajo es estructural o de tubería en ángulos, una sierra ingletera dedicada gana su espacio de piso al lado de las horizontales en lugar de hacer que los operadores luchen contra una máquina estándar en un trabajo para el que no fue construida.
La elección del tipo también es una decisión de dinero, no solo una capacidad. un CNC horizontal cuesta más por adelantado, pero elimina la mano de obra por corte y escala con el volumen; un vertical es barato y compacto, pero se mantiene manual, por lo que su costo es el tiempo del operador en cada pieza. Añadir cuchillas, refrigerante, espacio en el piso y la chatarra de piezas mal cortadas, La horizontal generalmente gana en rendimiento puro, mientras que la vertical gana en flexibilidad para el trabajo en forma de bajo volumen. Mezcla-dos o tres horizontales para el recuento diario de barras más una vertical para los contornos-minimiza tanto la mano de obra como el capital atado. Modela tu recuento real de cortes y mezcla antes de comprar; la respuesta vive en tu volumen, no en una página de catálogo.
¿ Todavía decidiendo entre horizontal y vertical? Dígale a KEENSAW su sección típica, material y recuento diario de cortes.. Le recomendaremos el tipo de máquina, la capacidad y el nivel de automatización que se adapte a su tienda, y cotizaremos una horizontal, vertical o ambas.
Contáctanos si tienes alguna pregunta te responderemos lo antes posible