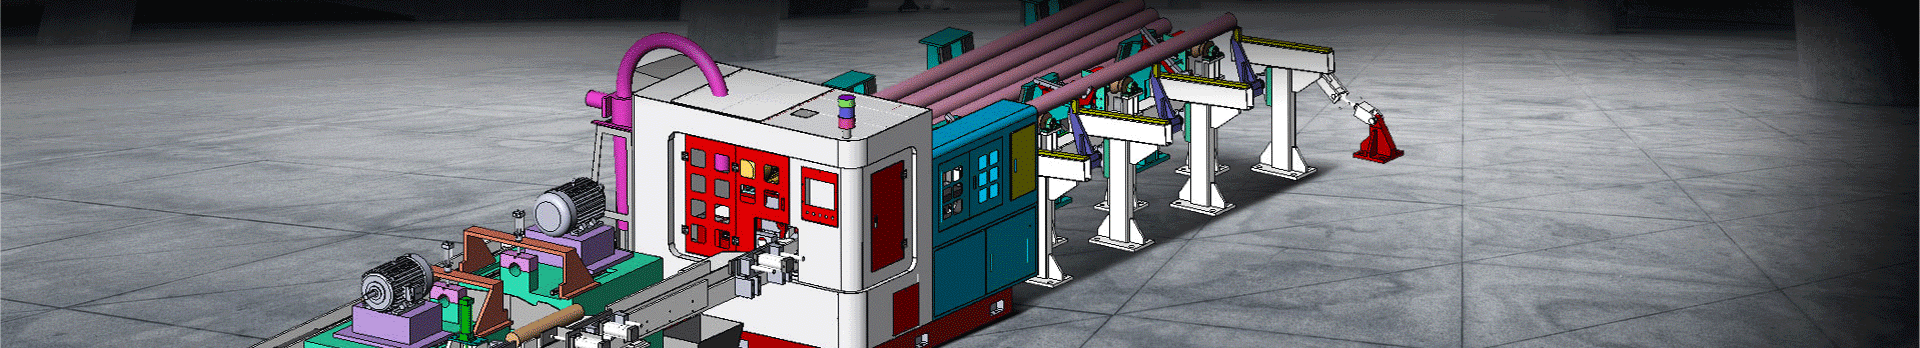
A Band Saw Machine Bearbeiten ist eine Motorsäge, die ein langes, durchgehendes, gezahntes Stahlband verwendet, das zwischen zwei oder mehr Rädern gespannt ist, um Metall-, Holz-oder Verbundmaterial zu schneiden. Im Gegensatz zu einer Kreissäge, die eine starre Scheibe dreht, läuft die Klinge der Bandsäge in einer geschlossenen Schleife mit einer kontrollierten Oberflächengeschwindigkeit, die es gerade, gekrümmt, und Gehrungsschnitte in sehr großen Abschnitten ohne die Wärme und Vibration eine spinnende Scheibe erzeugt. In der Metallbearbeitung Geschäfte ist die Bandsäge in der Regel die erste Die Maschine in der Cutoff-Linie schneidet Stäbe, Knüppel, Rohre und Strukturabschnitte auf Länge, bevor eine Bearbeitung beginnt.
Wir benennen jede Kernkomponente, erklären, wie die Klinge tatsächlich Metall entfernt, vergleichen die Hauptmaschinentypen, zeigen, wie die Wahl der Klinge und die Kapazität Ihr Ergebnis beeinflussen, und schließen mit einem Wartungsplan und einer Checkliste des Käufers ab, die Sie zu einem Lieferanten bringen können. Die Kapazitätstabelle und die FAQ am Ende ersparen Ihnen eine Runde E-Mails.
Eine Bandsäge wird durch drei Dinge definiert: ein flexibles Endlose Blase, mindestens zwei Rädern Das führt dazu, und ein Arbeitstisch oder Vise Das Blatt ist ein dünnes Band aus High-Speed-Stahl-in der Regel Bi-Metall M42 oder M51, manchmal Carbid-tipped-mit Zähnen an einer Kante. Da die Klinge dünn ist und der Schnitt ist eine kontinuierliche scribing Aktion eher als eine intermittierende Hacken Aktion, Bandsägen entfernen Material mit sehr wenig Leistung und produzieren eine schmale Kerbe, so dass Sie weniger Metall pro Schnitt verschwenden.
Was eine Bandsäge von einer Kreissäge trennt, ist nicht nur die Klingenform. Eine Kreissäge beißt mit ein paar Zähnen am Boden der Scheibe; eine Bandsäge präsentiert der Arbeit bei jedem Durchgang der Schleife einen frischen Zahn. Das ist sogar eine kontinuierliche Belastung, warum eine Bandsäge auf einem festen Billet glatt bleibt, der eine Kreissäge auseinanderschütteln würde, und warum sie unbeaufsichtigt durch ein Bündel von Stäben laufen kann.
| Komponente | Funktion |
|---|---|
| Bandräder (Antrieb + Idler) | Tragen und Spannung der Klinge; das Antriebsrad wird durch den Motor durch ein Getriebe angetrieben. |
| Klinge (Bi-Metall/Karbid) | Die Schneidkanten-Zahn-Geometrie legt die Spanbelastung, das Finish und die Lebensdauer der Klinge fest. |
| Rahmen (Säule/Gantry/Schere) | Starre Struktur, die der Durchbiegung unter Schnittkraft widersteht; Zweisäulen-und Portalrahmen behandeln die größten Abschnitte. |
| siehe Clamp | Hält den Schaft starr, so dass der Schnitt quadratisch und sicher bleibt; hydraulisch oder pneumatisch, oft mit einem beweglichen Kiefer für Bündel. |
| Blade Guides und Brushes | Unterstützen Sie die Klinge in der Nähe des Schnittes und wischen Sie die Chips ab; abgenutzte Führungen verursachen wandernde Schnitte. |
| Hydraulische/Servo-Einspeisung | Steuert den Abstieg oder die Vorschubgeschwindigkeit-der größte Hebel für die Lebensdauer und Schnittqualität der Klingen. |
| Kühlmittelsystem | Überschwemmungen oder Nebel den Schnitt zu steuern Hitze und spülende Chips (siehe unsere Kühler Guide). |
| PLC/HMI Steuerung | Speichert Schnittlänge, Stückzahl, Vorschubdruck und Oberflächengeschwindigkeit; auf CNC-Maschinen läuft es den gesamten Zyklus. |
| Chip Conveyor oder Brush | Entfernt Späne, so dass es nicht die Speiseröhren packen oder das fertige Gesicht kratzen. |
Die Klinge ist, wo der Schnitt gewonnen oder verloren wird. Ein Bandsägeblatt hat eine zurück (ungeschnittene obere Kante), A Zahn Tip, A gullet sein (the die den Chip freigibt) und eine Set aus (the Seitenversatz, der der Kerf seine Breite gibt). Teeth-per-inch (TPI) steuert Chip-Last und Finish: zu wenige Zähne und die geschnittenen Chatter; zu viele und die Speiseröhren verstopfen.Standard für General Steel, Der Hook für schnelles Nichteisenmaterial und weiches Material, Schiff für weiche Legierungen und Kunststoffe, bei denen die Spänefreiheit kritisch ist. Wir decken TPI im Detail in unserem Der TPI Chart Guide.
Da die Klinge eine geschlossene Schleife ist, tritt jeder Zahn mit der gleichen Geschwindigkeit wieder in den Schnitt ein. Diese gleichmäßige Belastung ist der Grund, warum Bandsägen auf festen Knüppeln reibungslos laufen und ein einzelner Bediener mehrere Maschinen gleichzeitig bedienen kann.
Die Klinge wölbt sich über den Schaft und steigt unter Schwerkraft oder Hydraulik ab. Dies ist das Arbeitspferd zum Schneiden von Stangen, Rohren und Bündeln auf Länge. Die 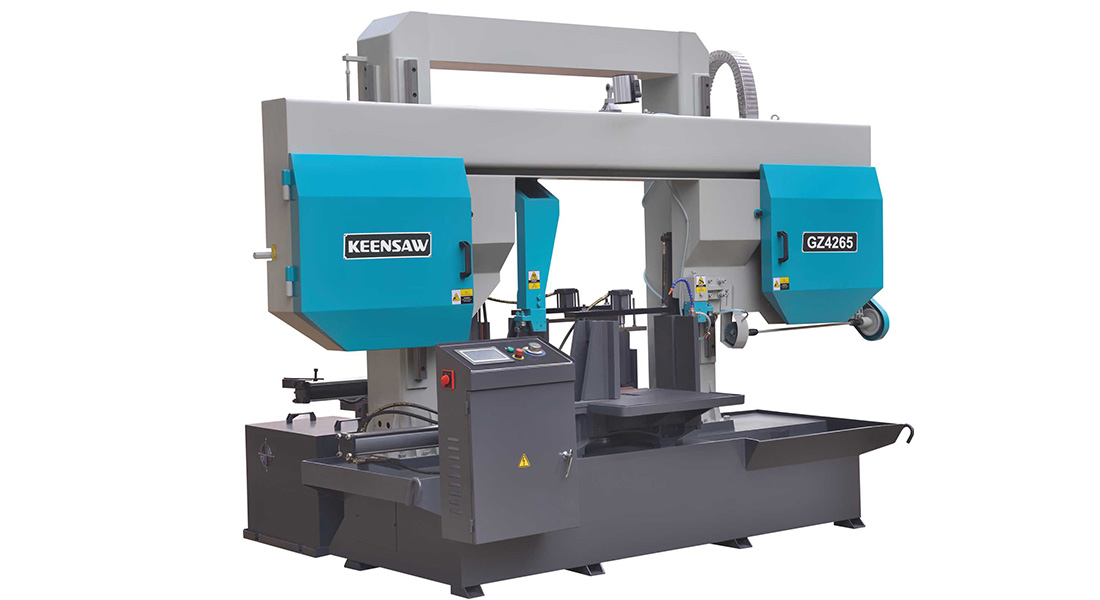 GZ4265 Zweisäulen-Horizontalbandsäge ist für große Knüppel und Schmiedestahl gebaut, während die BSVP530CNC Automatischer High-Speed Cutoff.
Der Tisch ist horizontal und die Klinge verläuft vertikal, so dass Sie gekrümmte und innere Konturen füttern können. 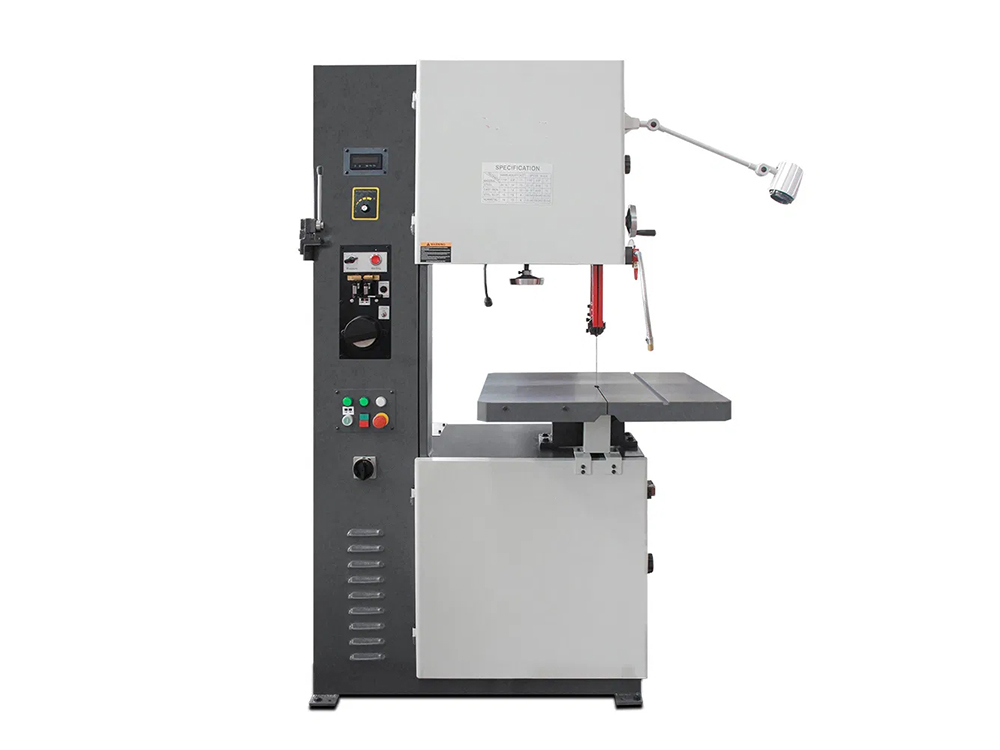 L-33/58S vertikale Bandsäge mit Kipptisch und die G5350 sind typische Werkstattwerkzeuge zum Kontur-und Profilschneiden.
Diese schwenken den Kopf oder Schraubstock, um Winkel zu schneiden, ohne den Schaft zu drehen-ideal für strukturelle Stahl-und Rohrverbindungen. G4028Z60 Und PX-35/65N NC Gehrungsbandsäge.
Für Strukturabschnitte und sehr große Kapazitäten schneiden Portal-und Bündelmaschinen mehrere Stangen oder breite Flanschabschnitte in einem Durchgang. G4252D Bundle Bandsäge Und G42150 quadratische Kolonnen-Portalbandsäge Sie sind für diese Aufgabe geschaffen.
| Verfahren | Am besten für | Kerf | Wärme betroffene Zone | Typische Verwendung |
|---|---|---|---|---|
| Bandsäge | Große feste Abschnitte, Bündel, Konturen | Narrow sein | Minimal | Rough Cutoff, niedrige Kosten/Teil |
| Säge/Cold Saw | Hochpräzise, gratfreie Stangenenden | breiter | Keiner | Finish Cutoff, Weld-Prep (englisch) |
| Laser | Dünnwandige Röhre, komplexe Profile | Keiner | Lokalisiert | Siehe unsere Entscheidungsleitfaden |
Die Maschine ist nur die halbe Geschichte-die  Bi-Metal Band Sägeblatt legt die Schnittqualität und die Lebensdauer der Klinge fest. M42 bi-metal deckt die meisten Stähle ab; M51 Bearbeiten fügt Verschleißfestigkeit für abrasive Legierungen hinzu; Carbid-bestückte Klingen verarbeiten rostfreie und hochfeste Sorten bei höherer Geschwindigkeit. Match TPI auf die Querschnittsdicke-lesen Sie unseren Der TPI Chart Vor der Bestellung.
Bandsägen erscheinen überall dort, wo Lager auf Länge geschnitten werden müssen, bevor Wert hinzugefügt wird: Automobil-und Lagerwerke (Stababschnitt), Luft-und Raumfahrt (Titan-und Nickellegierungsbarren), Bauwesen (Bewehrungsstahl und Strukturbündel), Werkzeugbau (Matrizen) Stahl) und Fertigungsbetriebe (Rohr und Rohr).
| Maschinen-Typ | Typische runde Kapazität | Automatisierung | Beste Pflicht |
|---|---|---|---|
| Manuell/halbautomatisch horizontal | 180 - 330 mm Größe | Manuelle Fütterung | Jobbing, geringes Volumen |
| CNC horizontal (BSVP-Serie) | 330 - 530 mm Größe | Auto-Index, Bundle | Hochvolumige Bar |
| Dual-Column/Portal-Bauweise | 530 - 1.000 + mm Größe | Der Auto-Index | Billets, Forgings Bearbeiten |
| Vertikale Kontur | Tisch, nicht rund | Manuell/NC | Profile, interne Schnitte |
| Drehung/Swipe | 250 - 650 mm Größe | Manuell/NC | Struktur-und Pipe Joints |
Eine Bandsäge bewegt eine scharfe Schleife mit Geschwindigkeit. Minimale PSA ist Schutzbrille und schnittfeste Handschuhe für den Umgang mit Lager; Gehörschutz, wo der Laden 85 dB übersteigt. Halten Sie die Wachen geschlossen, erreichen Sie niemals über den Klingenweg, sperren Sie die Maschine vor dem Klingenwechsel aus und trainieren Sie die Bediener an der Nothaltestelle. Gute Haushalter-Clearing-Chips und die Verwaltung von Kühlmittel-verhindert Ausrutschern und Infektionen.
| Intervall | Aufgabe |
|---|---|
| Täglich | Klingenspannung und-verfolgung überprüfen; Kühlmittel nachfüllen; klare Chips. |
| Wöchentlich | Untersuchen Sie Führungen und Bürsten; Überprüfen Sie die Rechtwinkligkeit des Schraubstocks; Überprüfen Sie den Hydraulikölstand. |
| Monatlich | Vorschubdruck kalibrieren; Not-Stopp testen; Tank und Filter reinigen. |
| Per Blade wechseln | Räder reinigen, Tracking bestätigen, in der neuen Klinge mit reduziertem Vorschub laufen. |
Benötigen Sie Hilfe bei der Spezifikation einer Bandsäge für Ihre Linie? KEENSAW baut Horizontal-, Vertikal-, Doppelsäulen-, Portal-und Gehrungssägen mit einer Kapazität von 180 mm bis 1.000 + mm. Kontaktieren Sie unser Application Team mit Ihrem Material, der Schnittgröße und der täglichen Schnittmenge-wir dimensionieren die Maschine, das Blatt und das Kühlmittel-Setup für Sie.
Kontaktieren Sie uns, wenn Sie Fragen haben. Wir werden Ihnen so schnell wie möglich antworten