
Ein quadratischer Schnitt ist die Grundlage für jeden nachgelagerten Vorgang-Schweißen, Bearbeiten und Zusammenbau gehen davon aus, dass die Endfläche senkrecht zur Achse steht. Eine Bandsäge, die ein paar Grad abschneidet, verwandelt einen einfachen Cutoff in ein Schrottteil oder einen Nachbearbeitungsjob. Diese Anleitung erklärt, was einen Schnitt aus dem Quadrat wirft, gibt Ihnen ein fünfstufiges Verfahren und zeigt, wie Sie den Grat steuern können, während Sie dabei sind.
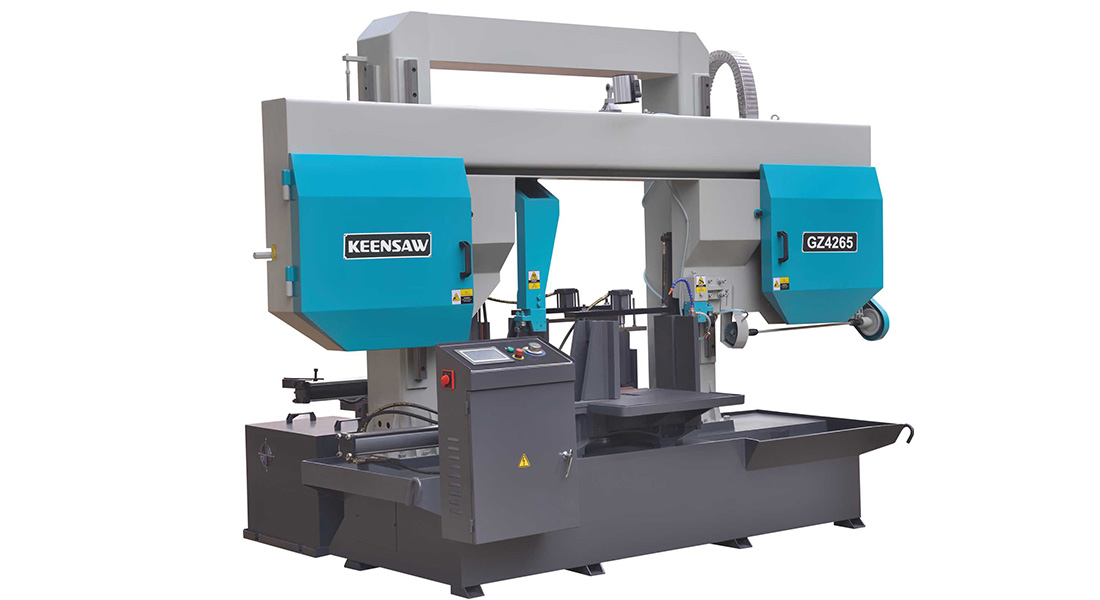
Angular-Fehler entstehen selten durch einen großen Fehler; es ist die Summe der kleinen. Sicht Kann nicht sein, dass die Klinge. The Klinge kann unter dem Vorschub ablenken, weil die Spannung gering ist oder die Führungen weit vom Schnitt entfernt sind. Vorschubgeschwindigkeit kann zu hoch sein und die Klinge seitlich drücken. Chip Verpackung In den Gullets kann die Klinge offline geklemmt werden. Und eine Ein Guide lässt die Klinge in den letzten Millimetern peitschen. Fix alle fünf und Rechtwinkligkeit bleibt innerhalb der Toleranz Teil für Teil.
Der Schraubstock ist, wo squareness starts. With die Klinge gestoppt und bewacht, legen Sie ein Maschinist's Quadrat gegen den festen Kiefer und die Klingenebene, und stellen Sie die Kiefer (oder Shim), bis sie true. On Maschinen mit einem Schraubstock Schwenk, sperren Sie es bei genau 90 ° und überprüfen Sie mit einem Zifferblattanzeiger, nicht durch eye. Re-Check nach einem Absturz oder schwere Bündel Cut-Visepressure verschiebt sich im Laufe der Zeit.
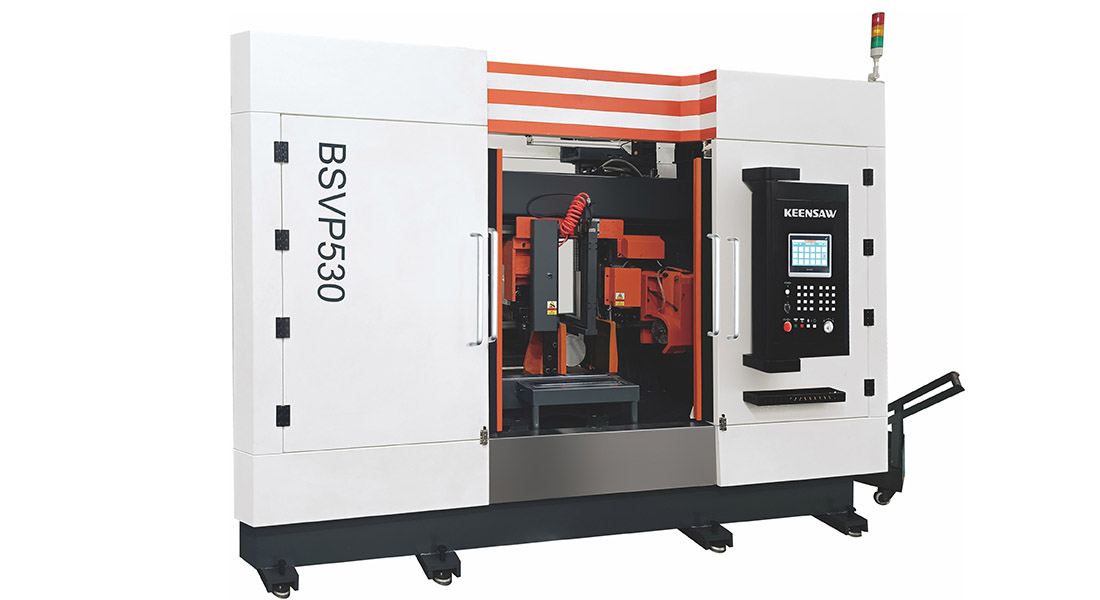
Bei wiederholter Arbeit wird eine feste Blockieren aufhören auf der Vorschubseite gibt jedem Balken die gleiche Länge ohne erneute Messung und eine Zurück Fence Hält den vorrat quadratisch zur blattfläche. für bündel richten ein bündelkolben und eine quadratische stange alle stangen auf einmal aus. befestigungen entfernen die variation des bedieners-der billigste weg, die quadratik über eine schicht zu halten, besteht darin, das setup wiederholbar zu machen, nicht auf das gefühl zu verlassen.
| Verfahren | Verwenden |
|---|---|
| Maschinist's Square + Fühler | Der Quick Shop Check |
| Dial-Indikator auf einer Sinus-Bar | Strenge Toleranzprüfung |
| Der End-for-End Butt Test | Angular Error sichtbar machen |
| CMM/Optische | Endkontrolle, zertifizierte Teile |
Vorschubgeschwindigkeit ist die stille Squareness Killer. Too hoch und die Klinge Bögen in den Schnitt, einen Winkel zu öffnen; zu niedrig und der Zahn reibt und Arbeit-härtet das Gesicht. Match Feed Material und TPI, und halten Sie es steady-a hydraulische oder Servo-Feed, die unter Last durchhängt den Schnitt driften. Blade Zustand zählt auch: eine abgenutzte oder falsch gesetzte Klinge schneidet seinen eigenen Winkel unabhängig von der Schraube.
Jeder Sägenschnitt hinterlässt einen Grat; Der Trick besteht darin, ihn klein und vorhersehbar zu halten. Eine scharfe Klinge mit der richtigen Geschwindigkeit hinterlässt eine dünne, gleichmäßige Kante; eine stumpfe Klinge oder ein falscher TPI hinterlässt eine schwere, zerlumpte. Flood Kühlmittel reduziert die Wärme, die einen größeren Grat schweißt. Für Schweißvorbereitung oder Handhabung planen Sie eine leichte Entgratung-eine Feile, eine Bürste oder einen Fasendurchgang-, damit der Grat nie die nächste Station erreicht. Der Chambering Guide Sie entfernen es beim Sehen.
| Anwendung | Typisch Squarespace |
|---|---|
| Der General Cutoff | ± 0,5 ° akzeptabel |
| Maschinenbestand | ± 0,2 bis 0,3 ° |
| Weld-Prep/Strukturell | ± 0,1 bis 0,2 ° |
| Präzision/Aerospace | <0,1 °, geprüft |

Der Schraubstock, der Ihren Bestand hält, ist der Ort, an dem Rechtwinkligkeit gewonnen oder verloren wird. Hydraulisch Visiere bieten eine gleichbleibende, hohe Klemmkraft und sind Standard bei Produktionssägen. Pneumatisch Visieren sind schneller, aber weicher, gut für leichte Abschnitte. Mechanisch (Handschraube) Schraubenkolben hängen ganz von der Anstrengung des Bedieners ab und sind das schwächste Glied bei Jobbing-Sägen. Unabhängig von der Art muss der feste Kiefer quadratisch zur Klinge sein und der bewegliche Kiefer muss den Schaft gegen den hinteren Zaun ziehen, nicht nur kneifen. Ein Drehkolben muss bei genau 90 ° für gerade Schnitte verriegelt werden.
Ein Band Saw Blade ist ein dünner Strahl; unter Futter beugt es sich leicht zum Schnitt, und dieser Bogen ist ein Winkel. Der Bogen wächst mit geringer Spannung, weit führenden, hohen Vorschub und einer abgenutzten Klinge. Schließen Sie die Führungen zur Arbeit und die nicht unterstützte Länge sinkt, so schrumpft der Bogen und Rechtwinkligkeit hält. Bild die letzten paar Millimeter vor dem Schnitt als Cantilever-kürzer und steifer ist quadratischer. Diese einzige Idee erklärt die meisten Winkelfehler.
| Verfahren | Am besten für |
|---|---|
| Dateiformat: Hand File/DeGrar Brush | Geringe Lautstärke, schnelle Kante |
| Chamfer/Facing Station Ubersetzungen | Auf der Saw, Weld-Prep |
| Vibrator/Tumbler | Batches aus kleinen Teilen |
| CNC-Degradierung | Präzision, zertifizierte Teile |
Planen Sie die Entgratung mit dem Schnitt, nicht danach. Eine leichte Fase an der Säge entfernt den Grat, wo er geboren wird, und gibt eine saubere Schweißvorbereitungskante; Dies kostet später einen Handhabungsschritt. Unsere Maschinenführer Guide In-Line-Optionen enthalten.
Für ein Schweißvorbereitungs-oder Luft-und Raumfahrtteil, das ± 0,1 ° benötigt, lautet die Rezeptur: quadratischen hydraulischen Schraubstock mit einem hinteren Zaun, Klingenspannung auf die Breite Tabelle, Führungen innerhalb von wenigen Millimetern des Schnitts, korrekte TPI, stetige Servozufuhr und eine Wählanzeige Überprüfung auf dem ersten Stück. Führen Sie die Charge ohne Einstellungen zu berühren, und erneut überprüfen nach einem Klingenwechsel. Squareness ist dann ein Prozess, Das ist kein Zufall, und es wiederholt sich die Verschiebung nach der Verschiebung.
Ein quadratischer Schnitt ist selten das Endprodukt-er führt zum Schweißen, Bearbeiten oder Montieren, und jeder nachgelagerte Schritt geht davon aus, dass die Fläche senkrecht ist. Ein 0,5 °-Fehler, der an der Säge trivial aussieht, wird zu einem Spalt an einer Schweißverbindung oder einer Setup-Unterlegscheibe in einer Mühle. Beim ersten Schneiden im Quadrat werden ein Nacharbeitsschritt und ein Handhabungsschritt entfernt. Schneiden aus dem Quadrat schiebt die Kosten stromabwärts, wo es schwieriger zu sehen ist. Wenn Sie eine Säge für eine Linie Größe, Squareness wiegen Fähigkeit gegen die Toleranz, die die nächste Station verlangt, nicht gegen den Kataloganspruch der Säge allein.
| Wenn der Schnitt… | Überprüfen |
|---|---|
| Auf jedem Stück | Vise Squareness, Fixed Jaw (englisch) |
| Nur bei Bundles | Bundle Vise und Squaring Bar |
| Drifts während eines Laufs | Spannung, Führungsverschleiß, Futtersag |
| Nach einem Bladewechsel | Klingendefekt, Einbruch, Tracking |
| Auf einem Material | TPI/Feed Mismatch für diese Legierung |
Arbeiten Sie den Tisch von oben nach unten: ein konstanter Winkel ist der Schraubstock; ein Driftwinkel ist Setup-Verschleiß; ein Winkel, der nach einer Änderung erscheint, ist die Klinge oder der Einbruch.
Folgen Sie diesem und Squareness wird zu einem Prozess, den Sie Schicht für Schicht wiederholen können, nicht zu einem Glück-of-the-Draw Ergebnis.
Schnitte, die angewinkelt oder ausgebrannt kommen? Kontaktieren Sie KEENSAW mit Ihrem Material und Ihrer Toleranz. Wir empfehlen die Einstellungen für Klinge, Zuführung und Führung-plus Befestigungen und Stoppblöcke-, um die Rechtwinkligkeit über Ihre gesamte Charge zu halten.
Kontaktieren Sie uns, wenn Sie Fragen haben. Wir werden Ihnen so schnell wie möglich antworten

