في مصنع السيارات أو ورشة الحدادة، نادرًا ما يكون النشر هو العملية التي تقلق أي شخص - حتى تصبح عنق الزجاجة. تعمل خلية قطع القضبان التي تعمل بـ 20% ببطء شديد على الحد من إنتاجية كل مخرطة CNC، كما أن قطع البليت مع خطأ بطول 0.4 مم يضيف بصمت بدل التشغيل الآلي إلى كل جزء يتبع ذلك. وبالتالي فإن تحديد خط النشر لا يتعلق بـ “أي آلة تقطع المعادن”، بل يتعلق أيضًا بـ ما الوقت المناسب، ما التسامح، وما مزيج المواد يجب أن يدعم خطك، ويتحول بعد التحول.
كينساو يبني كليهما مناشير دائرية كربيد CNC و مناشير الفرقة الثقيلة, ، وهو ما يعني أن التوصية أدناه ليست عرضًا تقديميًا للمبيعات لهندسة واحدة - بل هي منطق القرار الذي نستخدمه عندما يرسل لنا العميل رسمًا جزئيًا وحجمًا شهريًا. يستعرض هذا الدليل هذا المنطق لعالمين مختلفين تمامًا: قطع قضبان السيارات بكميات كبيرة وقطع قطع القضبان المعدنية كبيرة الحجم.
تبدأ مكونات السيارات - الأعمدة، وفراغات التروس، وأجزاء التوجيه، ومخزون التثبيت، وأكمام التعليق - تقريبًا بطول قضيب مقطوع. تضع هذه العملية الأولى ثلاثة قيود صارمة على كل شيء:
المنشار ذو الأغراض العامة مع التوقف اليدوي وطاولة أسطوانة الجاذبية يفشل في الثلاثة. لا يعني ذلك أن الآلة لا تستطيع القطع، بل أن التباين بين المشغلين وبين القضبان يدمر الجدول الزمني. ولهذا السبب يتم تحديد خلايا السيارات كنظام: تغذية مؤازرة، وإيقاف الطول بالطاقة، والتثبيت الهيدروليكي على جانبي القطع، ومعالجة الرقاقة/القضيب بحجم مناسب للتحول، وليس فقط للآلة.
بالنسبة للعمل عالي المزيج ومتوسط الحجم، أ KCS-120C منشار دائري أوتوماتيكي عالي السرعة أو أ ماكينة منشار دائري أوتوماتيكية بالكامل KCS-100C يغطي النطاق Ø20–120 مم مع أوقات الدورات المقاسة بالثواني. حيث تكون الأجزاء أصغر — Ø10–70 ملم — كي سي إس-70 سي و كي سي إس-75 إس تشغيل نفس منطق الخلية بتكلفة رأسمالية أقل. بالنسبة للخطوط التي يتم فيها خلط الشريط والأنبوب، فإن كيه سي إس-160 سي يتعامل مع كليهما دون تغيير.
إن المشكلة المعاكسة للتزوير هي: قطع أقل وأكبر بكثير وأصعب بكثير. يتم تصنيع قطعة من البليت بقطر 300 مم 42CrMo4 تقريبًا 35 × المقطع العرضي من قطع السيارات الفارغة التي يبلغ قطرها 50 مم، والفولاذ القالب مثل H13 أو D2 يصل إلى حالة صلبة أو كاشطة تأكل حواف القطع. إن وضع الفشل السائد هنا ليس القطع البطيء، بل هو الانحراف. إذا كان الإطار أو الدليل أو الشفرة تفتقر إلى الصلابة، فإن القطع يتجول، وتتآكل الشفرة بشكل غير متساو، وتحصل على وجوه مدببة وفشل مبكر للأسنان.
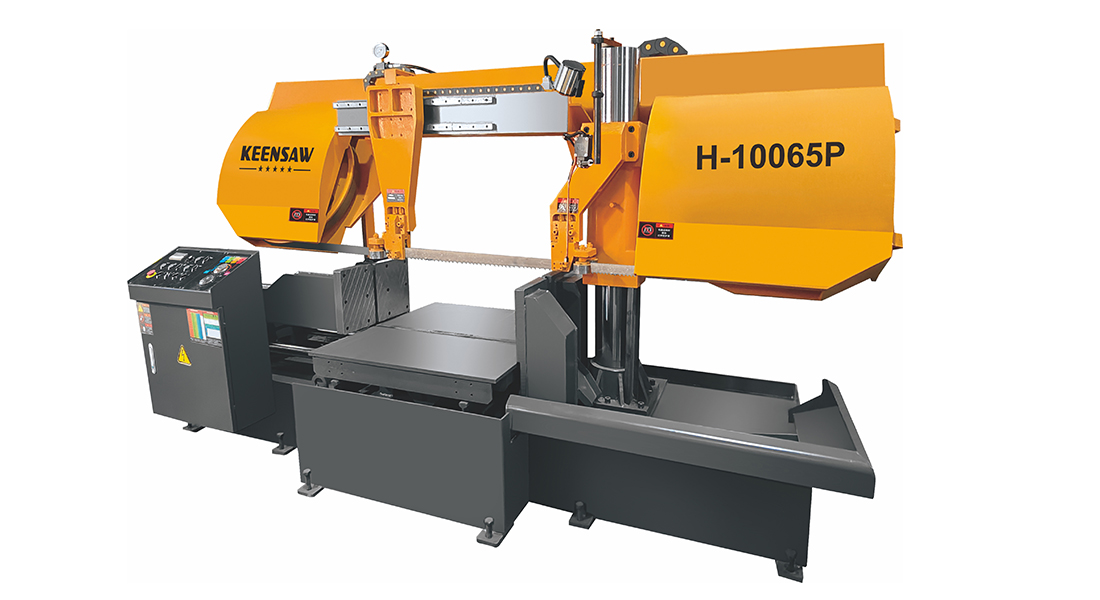
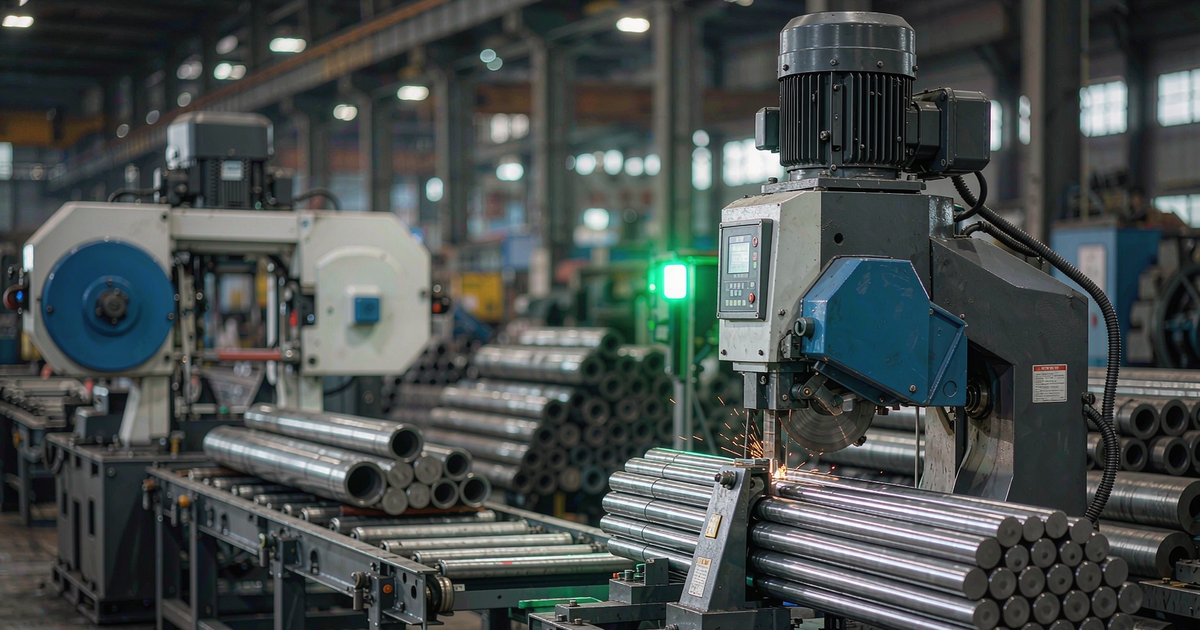
تم تكوين المنشار الشريطي الأفقي لقوالب الفولاذ وقضبان الطرق الكبيرة - فالصلابة والتغذية التي يتم التحكم فيها لها أهمية أكبر من السرعة الخام.
تحدد ثلاثة خيارات للتصميم ما إذا كان منشار البليت سيستمر في الإنتاج: إطار مزدوج العمود أو إطار جسري يحافظ على مربع الشفرة خلال الشوط الكامل، وتغذية هيدروليكية أو يتم التحكم فيها مؤازرًا والتي تحافظ على قوة قطع ثابتة بدلاً من معدل ثابت، وتوصيل مبرد سخي إلى المريء السني. كينساو ح-10065 حصان هي آلة مخصصة من الفولاذ تم تصميمها حول ذلك بالضبط؛ للأقسام التي يبلغ قطرها 650 مم GZ4265 و منشار شريطي ميتري G4265ZA للخدمة الشاقة تحمل نفس الموجز بحلق أكبر. لقد قمنا بتغطية الهندسة وراء هذا في المناشير الشريطية ذات العمود المزدوج للخدمة الشاقة: الصلابة الهندسية للقضبان الكبيرة وتشكيل الفولاذ.
المرشح الوحيد الأكثر فائدة هو القطر مقابل الحجم. أقل من Ø150 مم تقريبًا عند الحجم المستمر، يفوز المنشار الدائري المصنوع من الكربيد في وقت الدورة وتشطيب السطح. فوق Ø250 مم تقريبًا - أو لأي قسم تكون فيه تكلفة المادة لكل قطعة معدنية كبيرة - يفوز المنشار الشريطي بخسارة الشق والقدرة على التعامل مع السبائك الصلبة والمتصلبة دون تكلفة باهظة للشفرة. توجد بين الاثنين منطقة مقايضة حقيقية حيث تعتمد الإجابة على المزيج الخاص بك.
| عامل | منشار دائري كربيد CNC | منشار شريطي للخدمة الشاقة |
|---|---|---|
| القطر العملي | Ø10–160 مم (إلى Ø230 مم في الإطارات الكبيرة) | Ø250-650 ملم وما فوق |
| وقت الدورة | الثواني — عادةً من 3 إلى 8 ثوانٍ على الفولاذ الكربوني بقطر 50 مم | عشرات الثواني إلى دقائق، المقاييس مع القسم |
| دقة القطع | ±0.05–0.10 مم، التربيع في حدود 0.05 مم | ±0.10–0.25 مم نموذجيًا، وهو أفضل على الإطارات العملاقة |
| الشق (المواد المفقودة) | ~2.2–3.0 ملم | ~1.3–1.6 ملم — توفير حقيقي في الأقسام الكبيرة |
| الانتهاء من السطح | شبه آلي، في كثير من الأحيان لا حاجة لمواجهة | علامات المنشار موجودة؛ عادة ما تكون جيدة للتزوير |
| الأفضل ل | شريط وأنبوب كبير الحجم، وتحمل محكم للطول، وأتمتة الخلايا | قضبان كبيرة، قوالب فولاذية، سبائك صلبة، أحجام كبيرة مختلطة، قطع موفرة للمواد |
عندما تكون الأحجام عالية بما يكفي لتبرير الأتمتة ولكن المقاطع تكون كبيرة، فإن المناشير الشريطية الأوتوماتيكية فائقة السرعة مثل BSVP650CNC و المنشار الشريطي الأوتوماتيكي الأفقي 530TS تضييق الفجوة الزمنية للدورة إلى حد كبير. إذا كنت تقارن منشارًا دائريًا بالمنشار البارد بدلاً من المنشار الشريطي، فانظر المنشار الدائري CNC مقابل المنشار البارد: الدليل النهائي.
A sawing line is only as fast as its slowest transfer. The machines that make the difference are usually the ones nobody specifies carefully: the loader that presents bar without a nudge from an operator, the stop that holds ±0.1 mm over a 6 m bar, and the chamfer unit that removes the burr before it reaches a robot gripper.
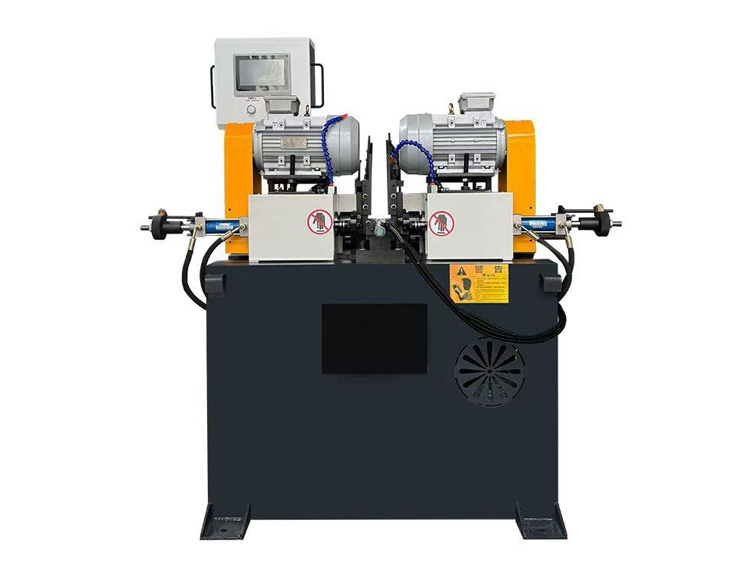
الشطب المزدوج للفراغات القصيرة - الخطوة التي تسمح للأجزاء المقطوعة بالانتقال مباشرة إلى القياس أو التعامل مع الروبوت.
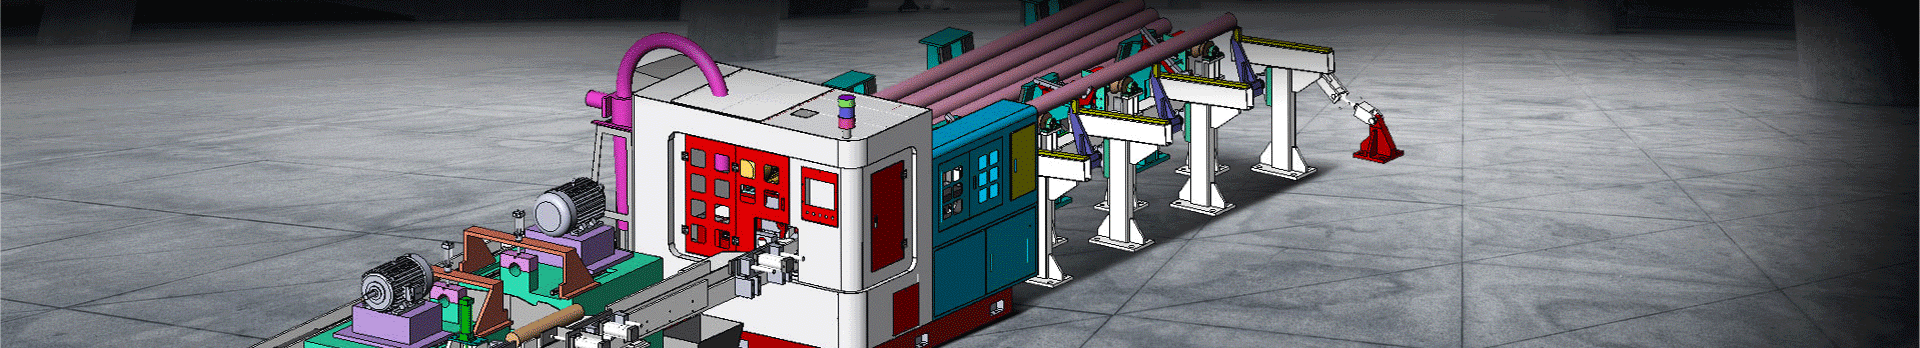
تبدو خلية السيارة العملية على النحو التالي: يقوم محمل الحزمة أو المجلة بتغذية القضبان إلى وحدة تغذية القابض المؤازرة؛ يقطع المنشار مقابل توقف الطول بالطاقة؛ قطع الفراغات نقل إلى أ آلة الشطب ذات النهاية المزدوجة KCM-50ST لأجزاء قصيرة أو أ KCM-120DE / KCM-90DE لأنبوب أطول. ثم وضع العلامات والفرز. على خطوط المسامير والتثبيت، أ آلة الشطب والختم الأوتوماتيكية بالكامل يغلق الحلقة في محطة واحدة.
إن اختيار مقدار ما تريد تشغيله آليًا هو سؤال يتعلق بالحجم، وليس سؤالًا تكنولوجيًا - لقد قمنا بتحطيم العتبات من نصف تلقائي إلى CNC كامل, ، وجانب المناولة في مخطط الأتمتة الصناعية. إذا كان القيد الخاص بك هو إزالة الأزيز من الإنتاجية على وجه التحديد،, دمج القطع والشطب covers the line-balancing maths.
اختيار الشفرة هو المكان الذي تنشأ فيه معظم شكاوى “الجهاز بطيء”. إن شفرة TCT التي تعمل بسرعات من الفولاذ المقاوم للصدأ على سبائك الفولاذ سوف تتزجج وتحترق؛ الفرقة ثنائية المعدن التي تعمل بسرعات من الفولاذ الكربوني على H13 سوف تفقد أسنانها في نوبة العمل. يقدم الجدول أدناه معلمات البداية النموذجية - تأكد دائمًا من القسم الخاص بك والصلابة وإعداد سائل التبريد مع مهندس تطبيق KEENSAW.
| مادة | شفرة المنشار الدائري والسرعة | شفرة المنشار الشريطي وسرعته |
|---|---|---|
| فولاذ منخفض/متوسط الكربون ج45/1045 |
شفرة TCT, ، 80-120 م/دقيقة، 0.08-0.12 مم/سن | M42 ثنائي المعدن, ، 60-90 م/دقيقة |
| سبائك الصلب 42CrMo4 / 4140 |
TCT، 60-90 م/دقيقة، 0.06-0.10 مم/سن | M42 ثنائي المعدن، 45-70 م/دقيقة |
| الفولاذ المقاوم للصدأ 304 / 316 |
TCT المطلي بـ PVD, ، 30-50 م/دقيقة، 0.05-0.08 مم/سن | M42 / M51 ثنائي المعدن، 25-45 م/دقيقة |
| الألومنيوم 6061 / 6063 |
TCT للمواد غير الحديدية، 300-600 م/دقيقة، 0.08-0.15 مم/سن | نادرا ما تكون اقتصادية. استخدم منشارًا دائريًا |
| يموت / أداة الصلب ح13/د2 |
فقط مع المعلمات المنخفضة وسائل التبريد الثقيل | M51 ثنائي المعدن, ، 30-50 م/دقيقة |
للتطبيقات التقليدية الأبطأ HSS شفرة المنشار الدائري يظل خيارًا فعالاً من حيث التكلفة، خاصة في الأقسام الأصغر والواجب المتقطع. النطاق الكامل، بما في ذلك شفرات المنشار الحزامي ثنائية المعدن, ، يستحق المراجعة قبل توحيد مواصفات واحدة عبر المتجر.
هناك رقمان يقرران حالة العمل: ثانية لكل قطع و ملليمتر من الشق. الأول يحرك العمل وساعات عمل الآلة؛ والثاني يؤدي بهدوء إلى زيادة تكلفة المواد، وفي الأقسام الكبيرة يمكن أن يتجاوز تكلفة الشفرة بأمر من حيث الحجم.
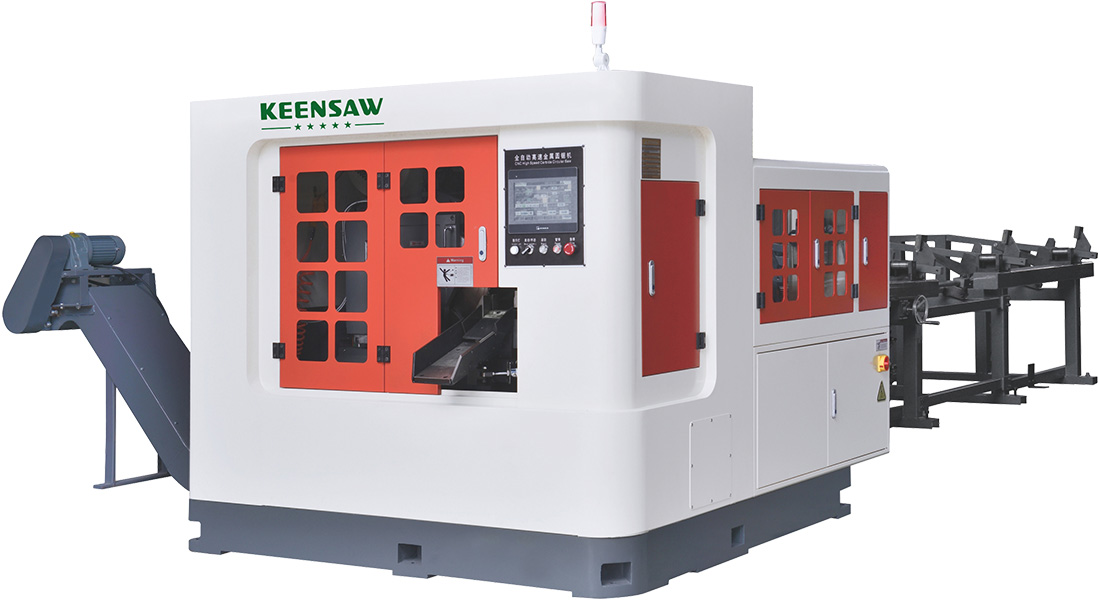
منشار دائري عالي السرعة KCS-120B - أوقات الدورة بالثواني هي ما يجعل خلية السيارة ثلاثية النوبات قابلة للحياة.
| مثال | منشار دائري كربيد CNC | منشار شريطي للخدمة الشاقة |
|---|---|---|
| قطع شريط C45 بقطر Ø50 مم | ~3–6 ث لكل قطعة | ~25-40 ثانية لكل قطعة |
| خسارة الشق لكل قطع | ~2.5 ملم | ~1.4 ملم |
| Material saved per 100,000 cuts (Ø300 mm billet) | خط الأساس | عدة أطنان من الفولاذ سنويًا |
| حيث تقع التكلفة | انخفاض العمالة ووقت الآلة؛ ارتفاع تكلفة الشفرة في الساعة | انخفاض تكلفة الشفرة والمواد؛ وقت دورة أعلى |
تقلب العملية الحسابية مع القطر. على القضيب الذي يبلغ قطره 50 مم، تهيمن الميزة الزمنية للمنشار الدائري. في القضبان المعدنية بقطر 400 مم، عادةً ما تكون ميزة الشق للمنشار الشريطي بالإضافة إلى قدرته على إجراء قطع ثابت في السبائك الصلبة هي الأفضل على الرغم من أن كل قطع يكون أبطأ. هذا هو بالضبط الحساب الذي نجريه مع العملاء قبل اقتباس أي سطر - وهذا هو السبب وراء الإجابة الصادقة على “أيهما أرخص؟” هو “يعتمد ذلك على القسم الخاص بك وحجمك.”
عمر الشفرة هو النصف الآخر من النموذج. وقد نشرنا معالجة مفصلة له في تعظيم عمر شفرة TCT وإنتاج الحمولة في الإنتاج الضخم.
للحصول على حجم مستدام أقل من حوالي Ø150 مم، أ منشار دائري كربيد CNC يعطي وقت الدورة وطول التكرار الذي تحتاجه خلية السيارة. علاوة على ذلك، أو عندما يكون القسم كبيرًا وتكون تكلفة المادة لكل قطعة معدنية مهمة، فإن المنشار الشريطي عادة ما يكون هو الأفضل من الناحية الاقتصادية.
شفرة ثنائية المعدن صلبة وخشنة مع تغذية يمكن التحكم فيها. يغطي M42 معظم سبائك الفولاذ؛ بالنسبة لـ H13 وD2 وغيرها من أنواع الفولاذ الصعبة، قم بالارتقاء إلى شفرة المنشار الفرقة M51 وقلل السرعة إلى نطاق 30-50 م/دقيقة باستخدام سائل تبريد كبير.
يعتمد الأمر بشكل كامل تقريبًا على مقدار وقت المشغل الذي تقوم بإزالته ومقدار السعة النهائية التي تفتحها. في أعمال السيارات ذات الثلاث نوبات، غالبًا ما يؤدي إزالة مشغل واحد والتخلص من العملية المواجهة إلى تحقيق مكاسب في أقل من عامين؛ في أعمال العمل ذات الحجم المنخفض، يظل الجهاز شبه الأوتوماتيكي هو الخيار المعقول.
باستخدام الشفرة والمعلمات الصحيحة، تعد السبائك الصلبة والفولاذ المقولب في نطاق 30-45 HRC أمرًا روتينيًا في مناشيرنا الشريطية شديدة التحمل. علاوة على ذلك، أو بالنسبة للسبائك الغريبة، أرسل لنا المواصفات - الإجابة عادةً هي تغيير المعلمة والشفرة بدلاً من آلة مختلفة.
إذا كنت تقوم بتشغيل أكثر من بضعة آلاف من الأطوال المتماثلة شهريًا، أو في أي مهمة يقف فيها العامل عند المنشار في انتظار ذلك، فنعم. تحت ذلك، عادة ما تكون الآلة شبه الأوتوماتيكية ذات التوقف الجيد هي القرار الأفضل لرأس المال. يرى من نصف تلقائي إلى CNC كامل للعتبات.
ثلاثة أشياء معًا: تغذية القابض المؤازر بدلاً من دفع الاحتكاك، وتوقف الطول الكهربائي الذي يتم قياسه بدلاً من ضبطه يدويًا، والثبات الحراري - دع الماكينة تصل إلى درجة حرارة التشغيل قبل تأهيل الأجزاء، والحفاظ على درجة حرارة سائل التبريد ثابتة. كما أن التثبيت على جانبي القطع يمنع أيضًا السقوط من رفع الجزء وانحرافه.
تحديد خط نشر السيارات أو الحدادة يعود إلى أربعة قرارات: حجم القسم (منشار دائري أو منشار شريطي)،, مقدار (كم الأتمتة)،, مادة (شفرة والمعلمات)، و متطلبات المصب (هل تحتاج إلى الشطب ووضع العلامات في الخط؟). احصل على هؤلاء الأربعة بشكل صحيح وسيقوم اختيار الماكينة بنفسه إلى حد كبير.
KEENSAW تزود السلسلة بأكملها — مناشير دائرية كربيد CNC, مناشير الفرقة الثقيلة, آلات الشطب و شفرات المنشار - مع شهادة CE ومراقبة الجودة ISO9001:2016، ويتم تصديرها إلى أكثر من 40 دولة.
أرسل لنا الجزء الخاص بك من الرسم والحجم الشهري - وسوف نقوم بتحديد حجم الخط لك.
Our application engineers will recommend the cut method, blade specification and automation level, with cycle-time and cost-per-cut estimates before you commit. اتصل بـ KEENSAW للحصول على تقييم مجاني لخط النشر ←
اتصل بنا إذا كان لديك أي أسئلة وسوف نقوم بالرد في أقرب وقت ممكن