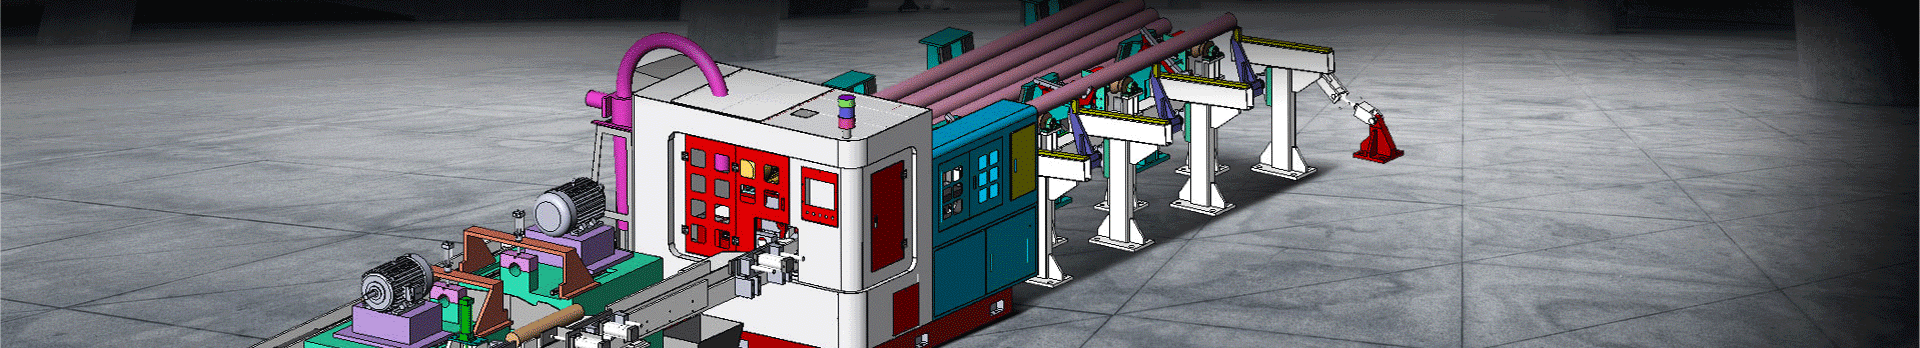
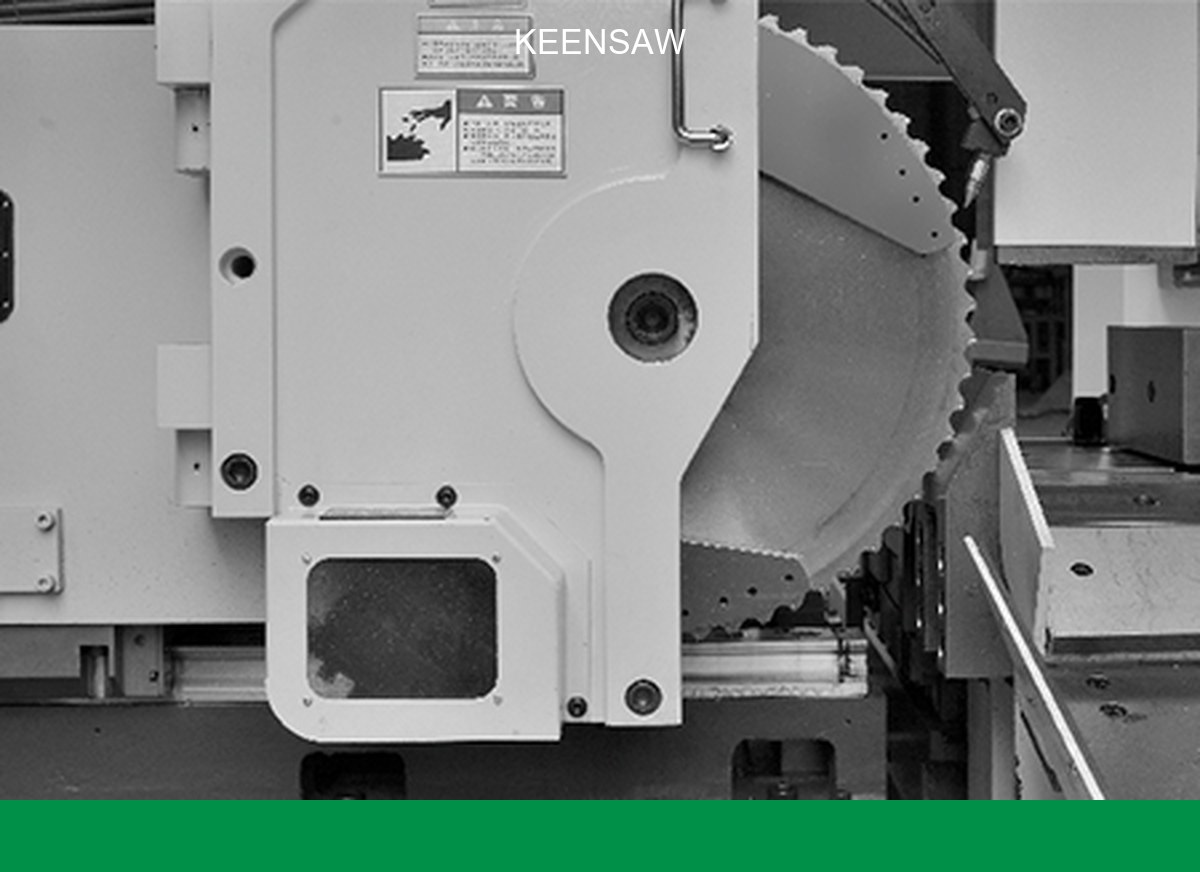
O corte de alto volume é um problema diferente do corte de oficina de trabalho. Em 8.000 - 50.000 + cortes por turno, a máquina não é mais uma serra-é uma máquina de corte de alta velocidade. Estação Processo Cujo tempo de atividade, precisão de índice e tempo de inatividade de mudança de lâmina decidem o rendimento de toda a linha. Este guia percorre as variáveis que realmente movem a agulha, com os números que os compradores devem colocar em uma folha de especificações.
Antes de comparar modelos, fixar o alvo de produção. corte de metal de alto volume normalmente significa:
| Volume do animal | Reduções/Shift | Dever | Espera-se que o CPM |
|---|---|---|---|
| Batch médio | 2,000-8,000 | 1-2 Shift então | 2-5 |
| Alto volume | 8,000-25,000 | 2-3 Shift então | 6-12 |
| Produção em massa | 25,000+ | 3 turnos, automatizados | 12 a 25 + |
O CPM (cortes por minuto) é a métrica que importa: CPM = 60/(carga + corte + descarga + índice + braçadeira). Um fuso rápido é inútil se a indexação ou o aperto consumirem o ciclo. Quando a KEENSAW analisa uma linha, o tempo do índice e o tempo de mudança de pacote são ponderados tão fortemente quanto a velocidade de corte.
A rigidez controla a quadratura do corte e a vida útil da lâmina no volume. Três famílias dominam:
| Frame em | Rigidez | Melhor para | Tamanho do volume fit |
|---|---|---|---|
| Pivot (semi-automático) | Baixo | Baixo volume, seções mistas | Pobre-vibração encurta a vida da lâmina |
| Coluna/Coluna dupla | Alto | Contínuo Bar & Tubo | Strong-o padrão do KEENSAW para linhas |
| Portais/Pórtico | Muito alto | Grandes blocos, seções pesadas | Melhor para produção em massa pesada |
Para um corte de alto volume sustentado, escolha a coluna ou portal serra circular CNC - o quadro estável mantém o quadrado do kerf e protege a cara lâmina de carboneto da vibração. Veja o KEENSAW Tipo A/B/C e guia de seleção de pivô para comparação de toda a família.
A lâmina é o custo real consumível. As três opções de produção:
| Lâmina | Velocidade de superfície | Aço (Steel) | Preço/CUT | Caso de uso |
|---|---|---|---|---|
| HSS (aço de alta velocidade) | Baixo-Médio | Curto | Alto | Baixo volume, ligas suaves |
| TCT (Carbide-Tipped)(Carboidratos com ponta) | Alto | Longo | Baixo | Aço, inoxidável, alto volume padrão |
| Cerâmica | Muito alto | muito longo | Mais baixo | Produção em massa, tubo de parede fina |
Para a maioria das linhas de alto volume, TCT é o ponto doce: alta velocidade de superfície para tempos de corte curtos e longa vida útil que reduz o custo por corte. serras circulares de carboneto CNC de alta velocidade e o KCS-160C serra circular automática são construídos em torno de TCT. Para os fundamentos da seleção de lâminas, leia o Guia do Saw Blade.
A velocidade do fuso é limitada; a velocidade do índice não é. O sistema de alimentação decide CPM:
Para uma produção contínua, emparelhe a serra com um Carregador automático de tubos e separador Então, a mudança de pacotes nunca pára a linha.
Dimensione a máquina pelo A maior parte deve ser cortada em volume, Não a média:
| Especificações | O que verificar | Por que é importante em volume |
|---|---|---|
| Capacidade redonda/quadrada | Max Ø e seção mm | Você deve limpar sua barra de percentil 95 |
| Capacidade Bundle | Envelope do Max Bundle | O corte de pacotes multiplica o CPM |
| Tolerância ao quadrado | Típico <0,1 mm/100 mm | Evita retrabalho downstream |
| Burr em altura | Alvo mínimo | Reduz a carga da estação de Debrb |
As serras circulares de carboneto da KEENSAW mantêm a quadratura firme porque a estrutura rígida da coluna resiste à deflexão através do corte-a mesma razão Serras circulares CNC batem serras frias na repetibilidade ao volume.
Um exemplo trabalhado para o aço suave de Ø50 mm em uma serra circular CNC TCT:
| Etapa | Tempo |
|---|---|
| Clamp + avanço | 1,5 milhões de s |
| Corte (TCT, alto SFPM) | 4 - 6 milhões de s |
| Descarga + Descarga + Índice | 1,5 milhões de s |
| Ciclo | ~ 7 - 9 s → 6 - 8 CPM |
Então compute Custo por corte =(custo da lâmina ÷ cortes por lâmina)+(mão de obra + potência) ÷ CPM. É aqui que o TCT ganha: mais cortes por lâmina em CPM mais alto. circular saw vs band saw TCO model e o Guia de decisão de banda vs circular vs frio vs laser Mostre a matemática através dos processos.
Uma serra é tão rápida quanto seus vizinhos. Uma linha de corte de alto volume equilibrada se parece com:
Decoiler/magazine → serra circular CNC → chanfro e rebarbas → transportador de descarga → MES/PLC.
Integrar o corte com o acabamento é o maior ganho de rendimento: o desempenho da KEENSAW Linhas automáticas de serração rendimento de fábrica duplo, removendo uma etapa de manuseio. As taxas de alimentação e os parâmetros da lâmina por material vêm do Velocidade de corte e referência de feeds.
Para detalhes no nível da lâmina, veja o Circular Saw Blade Guia de Compra.
Para um volume alto Secções sólidas e pesadas, uma serra circular CNC ganha em CPM, quadratura e rebarba. A A serra de banda é melhor para pacotes muito grandes ou variáveis onde o custo da lâmina por corte em uma única seção estranha é mais importante do que a velocidade.
Tipicamente 6-12 CPM em para Ø30 - 60 mm de aço em TCT; cermet e seções menores empurram mais alto. O limite é geralmente índice + tempo de fixação, não o fuso.
TCT para o padrão amplo (aço, inoxidável, a maioria das seções). Cerâmica quando você precisa de velocidade de superfície máxima e vida útil da lâmina em tubos de parede fina em volume muito alto-a um preço de lâmina mais alto.
Tamanho para o seu 95 ª seção percentil (maior Ø ou quadrado que você corta regularmente) mais qualquer envelope de pacote, não a barra média.
Sim para repetições: O corte de várias barras em um curso multiplica o CPM efetivo e amortiza o tempo de fixação. Requer uma máquina classificada para envelope de pacote e um alimentador de revista.
Entre em contato conosco se tiver alguma dúvida responderemos o mais breve possível