
Duas serras, a mesma barra, dois resultados completamente diferentes. Conclui-se um corte limpo e sem rebarbas em segundos com uma lâmina que dura semanas. O outro queima a lâmina, mancha a superfície e paralisa a célula. A diferença quase nunca é a máquina – é o velocidade de corte e avanço compatível com o material.
Este guia fornece uma visão prática tabela de parâmetros de serragem para as cinco famílias de materiais, os clientes da KEENSAW cortam mais: carbono e aço de baixa liga, inoxidável, liga e aço para ferramentas, titânio/ligas endurecidas e alumínio/não ferrosos. Cada número abaixo é um ponto de partida - disque usando a lista de verificação “ler o corte” na seção 8. Combine os valores com o direito Serra circular KEENSAW ou serra de fita e você obtém resultados repetíveis desde o primeiro dia.
Antes das tabelas, bloqueie as quatro informações que determinam a vida útil da lâmina e a qualidade do corte:
| Alavanca | O que é isso | Se você errar |
|---|---|---|
| Velocidade de superfície (m/min) | extremidade da pá | Muito rápido → dentes queimados; muito lento → endurecimento e fricção |
| Avanço por dente (mm/dente) | Carga de cavacos que cada dente recebe | Rolo flutuante demasiado alto ou baixo |
| Passo do dente (TPI) | Dentes por polegada /passo variável | Passo errado → vibração, mau escoamento de cavacos |
| Líquido refrigerante / lubrificante | Remoção de calor e cavacos no corte | Faminto → rachaduras por calor, bordas postiças |
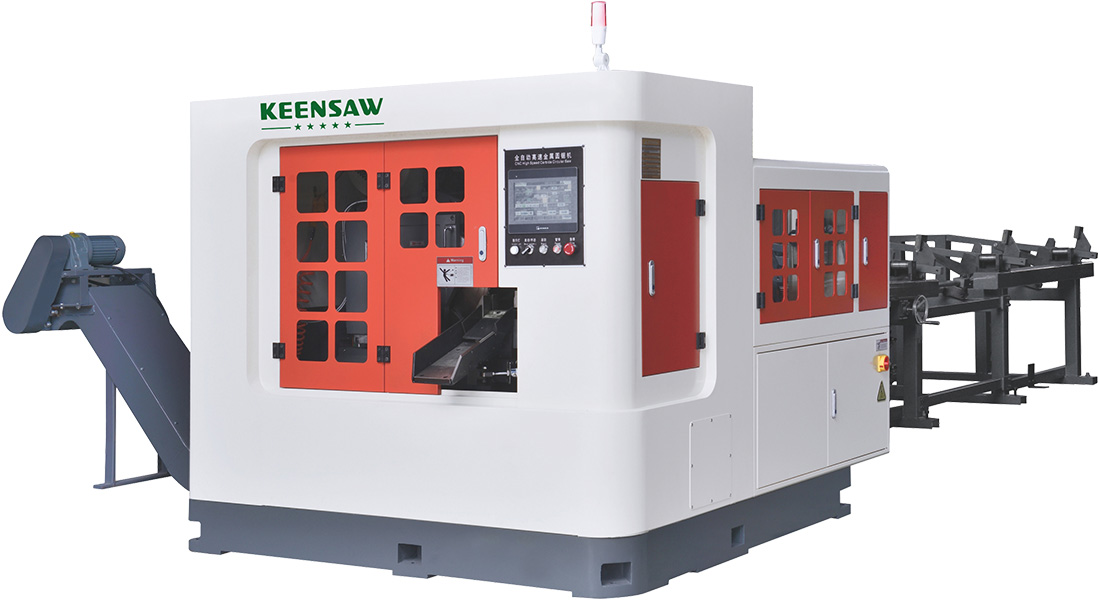
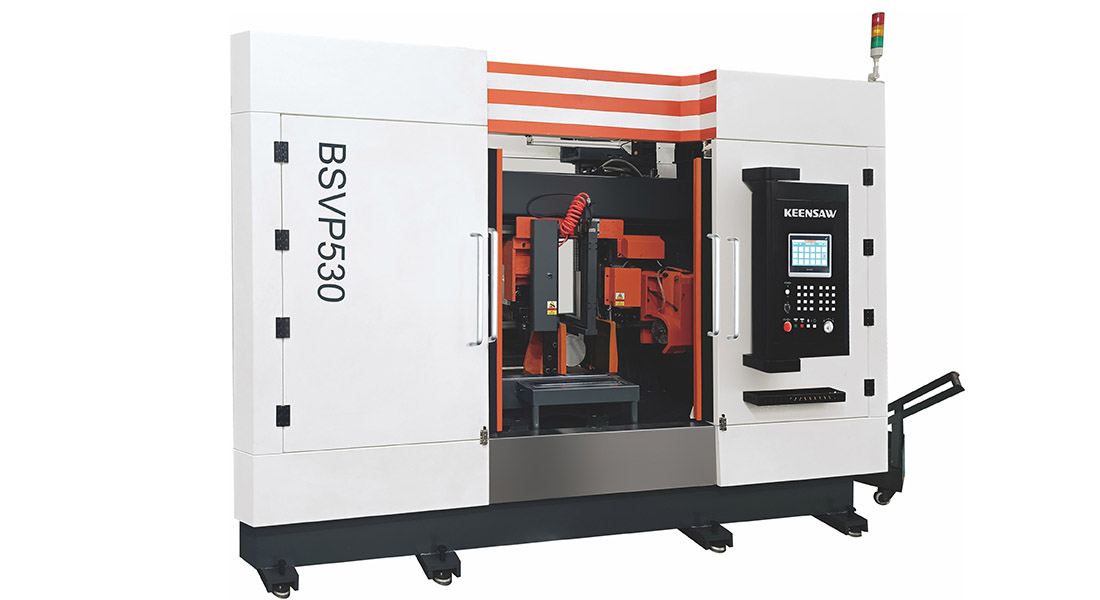
Para serras de fita a variável de controle é velocidade da lâmina (m/min) e alimentação por dente. Para serras circulares é RPM do fuso e taxa de alimentação (mm/s). Em um Manutenção BSVP530 ambos são configurados na IHM; comece pela mesa e ajuste pelo sentimento.
Aço macio, 1018, 1045, baixa liga até ~35 HRC. Este é o material que perdoa — ampla janela de velocidade, lâminas bimetálicas padrão. Empurre o volume aqui com uma serra circular de carboneto se as seções forem pequenas.
| Máquina | Lâmina | Velocidade | Alimentar |
|---|---|---|---|
| Serra de fita | M42 bimetálico, 2 - 3 do TPI | 60–90m/min | 0,10–0,15 mm/dente |
| Serra circular | Lâmina TCT | 100–140 m/min (ponta) | 0,08–0,12 mm/dente |
Inoxidável é a fonte #1 de chamadas “por que minha lâmina está morrendo” – e a resposta é quase sempre endurecimento. 304/316 têm altas taxas de endurecimento: se o avanço for muito leve, os dentes esfregar em vez de cortar, a superfície endurece e o próximo dente atinge a placa de blindagem. Ir mais lento na velocidade, mais pesado no avanço, passo mais grosso, e inundar com líquido de arrefecimento.
| Máquina | Lâmina | Velocidade | Alimentar |
|---|---|---|---|
| Serra de fita 304/316 | M42, 1,4-2 TPI (grosso) | 40 - 60 m/min em | 0,10–0,16 mm/dente |
| Serra de fita 17-4PH | M51 bimetálico | 30–45m/min | 0,08–0,12 mm/dente |
| Serra circular | TCT revestido com PVD | 60–90 m/min (ponta) | 0,06–0,10 mm/dente |
Regra prática para um velocidade de corte da serra de fita para aço inoxidável: comece em 50 m/min para austenítico 304/316, caia para 35–40 para graus endurecidos por precipitação. Veja nosso modelo de custo por corte para saber como a escolha da lâmina muda a economia.
Mais duro e mais abrasivo que o aço carbono. 4140/4340 cortado como um aço carbono mais resistente; H13 e D2 (aços para matrizes) precisam de tratamento lento e rico em refrigerante ou você comerá as lâminas. Um bimetal endurecido de passo grosso com avanço controlado é o padrão.
| Material | Lâmina | Velocidade | Alimentar |
|---|---|---|---|
| 4140/4340 (<35 HRC) | Discussão: M42, 2 - 3 TPI | 45–70m/min | 0,09-0,13 mm/dente |
| H13 / D2 (matriz de aço) | Lâmina de serra de fita M51 | 30–50m/min | 0,06–0,10 mm/dente |
O titânio (Grau 5 / Ti-6Al-4V) corta de forma limpa, mas mantém o calor na ponta — baixa condutividade térmica significa que o dente, e não o chip, fica quente. Combine isso com a combustibilidade do titânio como pó fino, e as regras são: velocidade moderada, alimentação generosa (não esfregue), inundar o líquido refrigerante, nunca deixá-lo brilhar. Para taxa de avanço para serrar titânio, pense em “chip positivo e contínuo, sem faíscas”.”
| Máquina | Lâmina | Velocidade | Alimentar |
|---|---|---|---|
| Serra de fita Ti-6Al-4V | M42, grosso 1,4–2 TPI | 25–45m/min | 0,08-0,13 mm/dente |
| Serra circular Ti | TCT PVD, geometria nítida | 40–70 m/min (TIP) | 0,05–0,09 mm/dente |
Se você vir faíscas azuis no corte, você está muito rápido ou muito seco – recue imediatamente. O guia de boleto de forjamento cobre seções mais pesadas que geralmente combinam com titânio em células aeroespaciais.
Alumínio quer ser cortado rápido - alta velocidade, alimentação rápida e uma lâmina com garganta suficiente para limpar as grandes lascas de goma. O risco está na borda postiça e no entupimento, e não no calor. Use uma lâmina não ferrosa dedicada (alta contagem de dentes, inclinação zero/negativa) e você poderá operar uma serra circular de metal duro em taxas muito altas.
| Máquina | Lâmina | Velocidade | Alimentar |
|---|---|---|---|
| Banda viu Al | M42, 4–6 TPI (rápido) | 150–250m/min | 0,15–0,25 mm/dente |
| Serra circular Al | TCT, geometria não ferrosa | 300–600 m/min (ponta) | 0,10–0,20 mm/dente |

Os números aproximam você; a superfície cortada diz a verdade. Use esta lista de verificação na primeira barra de cada novo trabalho:
Comece em 40–60 m/min para 304/316 e diminua para 30–45 m/min para 17-4PH endurecido por precipitação. O maior erro é usar o aço inoxidável muito rápido – isso queima os dentes. Combine-o com uma lâmina grossa de 1,4–2 TPI M42 e refrigerante de inundação.
Avanço por dente = (avanço da mesa mm/min) ÷ (velocidade da lâmina m/min × 1000 × dentes por mm). Mais simples: escolha o valor em mm/dente na tabela e, em seguida, defina o avanço da máquina de forma que 2–3 dentes estejam sempre no corte. Alimentação muito leve causa endurecimento; muito pesado quebra os dentes.
O aço inoxidável austenítico tem uma alta taxa de endurecimento. Se a alimentação for muito leve, os dentes esfregam em vez de cisalhar, endurecendo plasticamente a superfície. O próximo dente encontra o material endurecido. Mantenha a alimentação positiva e a velocidade moderada para evitá-la.
A coarse-pitch M42 bi-metal band saw blade (1.4–2 TPI) or a sharp-geometry PVD-coated TCT circular blade, run at 25–45 m/min with generous flood coolant. Never let the kerf glow — titanium heat builds at the tooth, not the chip.
Normalmente não para calor - o alumínio se dissipa bem - mas uma leve névoa ou lubrificante de cera evita a acumulação de bordas e limpa lascas de goma em alta alimentação. O corte a seco é adequado em uma lâmina não ferrosa dedicada em taxas moderadas.
Sinais: dentes lascados ou faltantes, estalos altos, rebarbas longas e fibrosas e corte áspero na face. Recue a alimentação de 15–20% e confirme se os cavacos retornam aos cachos firmes.
The tables above are the fastest way to stop burning blades and start hitting spec. Match material → blade → speed → feed, then tune by chip shape. For the cost side of the same decision, read our circular saw vs band saw TCO model e o automotive & forging sawing line guide.
Need a parameter sheet for your exact alloy and section? Nossos engenheiros de aplicação definirão a velocidade, o avanço, a lâmina e a refrigeração para o seu trabalho e validarão isso em um KEENSAW machine before you commit. Entre em contato com a KEENSAW para uma avaliação gratuita dos parâmetros de serragem →
Entre em contato conosco se tiver alguma dúvida responderemos o mais breve possível