
Se você dirige uma oficina ou uma célula de produção, a questão nunca é “qual serra é a melhor” em abstrato – é “qual método é melhor para 11 de fevereiro de 2009. material, 11 de fevereiro de 2009. volume e 11 de fevereiro de 2009. tolerância?” UM serra de fita que é perfeito para tarugos de baixo volume causará gargalos em uma linha de barras de alto volume. UM Laser isso é mágico, pois o tubo perfilado irá parar em um eixo sólido de Ø200 mm.
Este guia apresenta os quatro principais métodos de corte de metal - serra de fita, serra circular, serra fria e laser — lado a lado, e então apresenta um fluxo de quatro perguntas para você escolher a opção correta. Combine com o nosso modelo de custo por corte TCO e o tabela de velocidade de corte por material para ver a imagem completa.
| Método | Qualidade de corte | Velocidade | Melhor em | Fraco em |
|---|---|---|---|---|
| Serra de fita | Bom, rebarba leve | Médio | Seções grandes, baixo volume, qualquer material | Volume muito alto, comprimento apertado |
| Serra circular (carboneto) | Excelente, quadrado | Alto | Sólidos de alto volume, Ø20–150 mm | Seções muito grandes ou de paredes finas |
| Serra fria (HSS/tungstênio + refrigerante) | Quase sem rebarbas, legal | Médio | Tubos, perfis, necessidades sem rebarbas | Grandes diâmetros duros/sólidos |
| Laser | Excelente, sem força mecânica | Alto (fino), cai em grosso | Perfis, furos, chanfros, tubo fino/médio | Linha Sólida Espessa: TPS |
Uma serra de fita bimetálica corta quase tudo, desde hastes de Ø10 mm até blocos sólidos de 300 mm, com o menor custo de capital. É a chamada certa para volume baixo a médio, materiais mistos e seções grandes onde o tempo de ciclo não é a restrição. A compensação é um corte mais lento e uma rebarba leve que geralmente precisa de um passe de chanfragem.
Escolha quando: os lotes são pequenos, as seções variam diariamente ou a peça é grande demais para uma serra circular. Veja o guia de boleto de forjamento para exemplos de seção pesada.
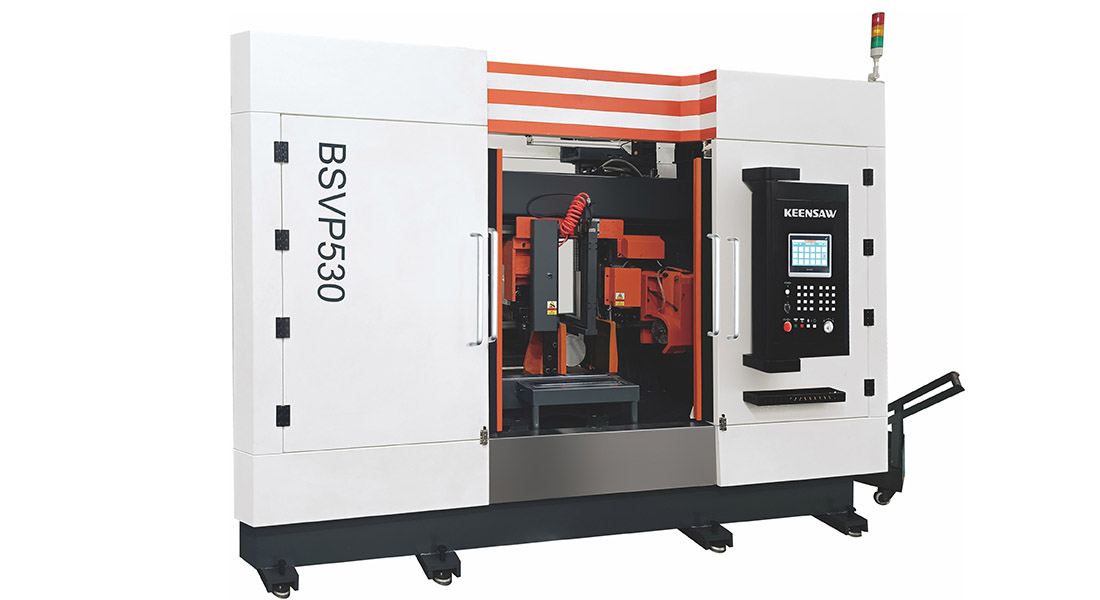
Uma serra circular CNC de metal duro (KCS-120B, KCS-100B, KCS-90C) gira uma lâmina de carboneto de tungstênio em alta velocidade superficial para um corte rápido, quadrado e repetível em sólidos e tubos de paredes pesadas. Para volume sustentado abaixo de ~Ø150 mm, nada supera o tempo de ciclo e a repetibilidade da duração.
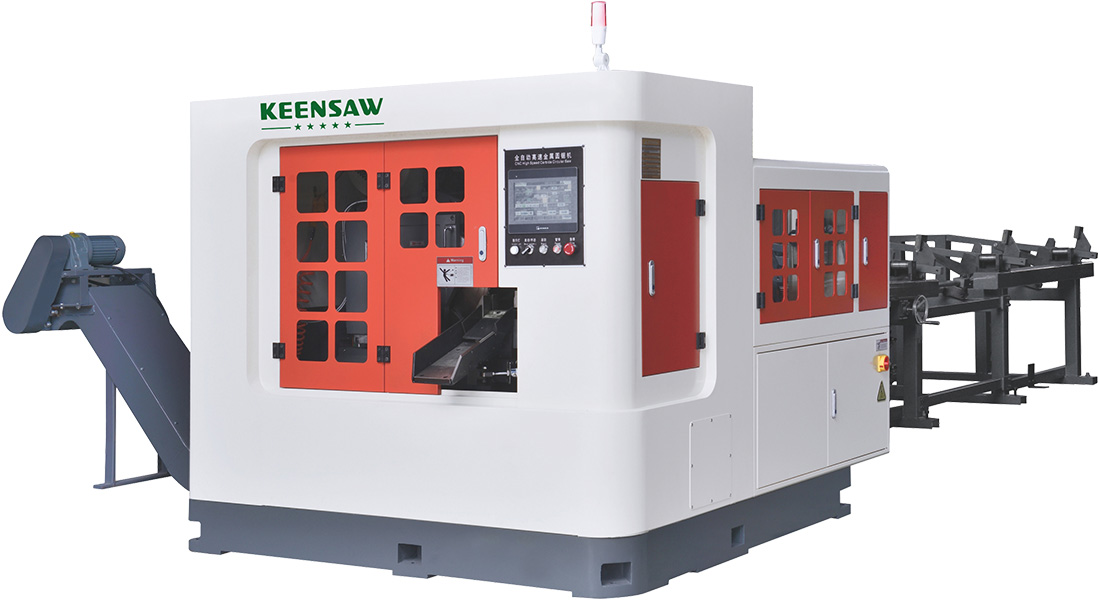
Escolha quando: você corta a mesma seção o dia todo, a tolerância de comprimento é pequena (±0,1 mm) e as rebarbas são importantes. Velocidade e avanço vêm do tabela de parâmetros de materiais.
A serra fria é uma serra circular que opera uma lâmina de tungstênio-HSS ou metal duro em baixas RPM com líquido de arrefecimento, para que o corte permaneça fresco e quase sem rebarbas. É o padrão para perfis de tubos, tubulações e paredes finas, onde uma borda quente e rebarba significa uma operação de limpeza posterior. Pense nela como a prima de “corte de acabamento” da serra de metal duro de alta velocidade: mais lenta, mas mais limpa.
Escolha quando: a peça vai direto para soldagem ou montagem e qualquer rebarba é rejeitável. Em um KEENSAW Serra Circular com refrigeração, você obtém o máximo dos benefícios em trabalhos de tubos exigentes.
Um laser de fibra (4 eixos, 5 eixos 3D) não adiciona força mecânica, por isso corta perfis complexos, furos, ranhuras e chanfros em uma única configuração – trabalho que nenhuma serra pode fazer. Ele brilha em tubos e folhas de parede fina a média. Isto baias em stock sólido espesso (a velocidade de corte cai acentuadamente após ~6–8 mm no aço) e luta com metais altamente reflexivos.
Escolha quando: a peça precisa de recursos além de um corte reto, ou os volumes são altos no tubo/folha. Para um corte quadrado simples em barra sólida, uma serra geralmente é mais barata por peça.
| Se o seu trabalho é... | Escolher | Por que |
|---|---|---|
| Mistura de pequenos lotes, grandes seções | Serra de fita | Custo mais baixo, lida com qualquer coisa |
| Sólidos de alto volume Ø20–150 mm | Serra circular | Ciclo mais rápido, tolerância apertada |
| Tubo/cano, sem rebarbas necessário | serra circular a frio | Corte frio, limpeza mínima |
| Perfis, furos, chanfros, tubo fino | Laser | Uma configuração, sem força |
| Sólido grosso >8 mm, alto volume | Serra circular / fita | Laser muito lento e caro aqui |
A escolha do método é principalmente uma custo por corte decisão. A Band obteve ganhos em capital e flexibilidade; a serra circular ganha no custo por peça em volume; a serra fria adiciona um pequeno prêmio ao acabamento; o laser vence em peças com recursos, mas perde em cortes simples e grossos. O cruzamento exato – onde uma serra circular paga seu capital mais elevado – é explicado em nosso Modelo de TCO com exemplo trabalhado de 10.000€/mês.
Nenhum dos dois é universalmente melhor. Ganhos de serra de fita em baixo volume, seções mistas e grandes diâmetros ao menor custo. A serra circular ganha em sólidos de alto volume até ~Ø150 mm com tempo de ciclo mais rápido e tolerância de comprimento mais apertada. O crossover é orientado por volume — consulte o modelo TCO.
Ambos usam uma lâmina circular. Uma serra fria opera uma lâmina de tungstênio/HSS em baixas RPM com líquido refrigerante para um corte frio e quase sem rebarbas — ideal para tubos e perfis. Uma serra circular de alta velocidade usa uma lâmina de metal duro em alta velocidade superficial para rendimento máximo em sólidos. Mesma família, trabalho diferente.
Não – para aço maciço espesso, uma serra de fita ou serra circular é mais rápida e barata por corte. A velocidade de corte a laser cai drasticamente, passando de aproximadamente 6 a 8 mm no aço, enquanto as serras não são afetadas pela espessura dentro de sua capacidade. O laser vence em tubos finos/médios e peças que necessitam de recursos.
Uma serra de fita. Baixo capital, lida com qualquer material e seção e não precisa de custo de troca por trabalho. Atualize para uma serra circular ou fria somente quando uma seção específica se tornar uma execução diária de alto volume.
Uma serra fria (lâmina circular resfriada por inundação e de baixa rotação) proporciona a borda mais limpa e fria. O laser também não contém rebarbas, mas deixa zonas afetadas pelo calor nas peças espessas. As serras circulares de alta velocidade são muito quadradas, mas deixam uma pequena rebarba; as serras de fita deixam mais rebarbas e geralmente precisam de chanfros.
Até certo ponto. Os lasers de fibra cortam tubos e folhas de parede fina a média de maneira limpa; em aço sólido além de aproximadamente 8 mm, o corte fica mais lento e a escória aumenta. Para materiais sólidos e espessos, uma serra é a escolha econômica.
Combine o método com o material, volume e acabamento – não com uma marca. A maioria das lojas tem um serra de fita + serra circular linha de base e adicionar serra fria para tubo e Laser para peças perfiladas. Leia o Modelo de TCO e o tabela de velocidade por material para finalizar os números.
Não tem certeza de qual método se adapta ao seu celular? Nossos engenheiros modelarão serras de fita, serras circulares, serras a frio e laser em relação às suas seções, volumes e tolerâncias reais — com tempo de ciclo e custo por corte. Entre em contato com a KEENSAW para uma avaliação gratuita do método de corte →
Entre em contato conosco se tiver alguma dúvida responderemos o mais breve possível