Dentes por polegada (TPI) é a única configuração que decide se um corte de serra de fita está limpo ou um desastre. Escolha muito poucos dentes e a lâmina tagarela, tira e deixa um rosto rasgado. Escolha muitos e as gotículas entopem com Swarf, o corte aquece e a lâmina se solda ao trabalho. Este guia fornece um gráfico prático de TPI por material, explica como a geometria do dente e o passo interagem, e mostra os erros que silenciosamente custam às lojas a vida e o acabamento da lâmina.
A CPI estabelece duas coisas de uma só vez: o Chip por dente e o Quantidade de dentes no corte. Uma lâmina grossa (poucos TPI) leva uma grande mordida por dente rápido, mas áspero, e ele precisa de uma seção espessa para que pelo menos três dentes estão sempre envolvidos. Uma lâmina fina (muitos TPI) leva uma pequena mordida suave, mas embala chips rápido e precisa de um bom refrigerante e clearance. The regra de ouro: manter Pelo menos 3, idealmente 6, dentes em contato com o trabalho a qualquer momento.
TPI é o campo. Em torno dele sentam-se dois parceiros: o Set (side de dentes alternados que dão ao kerf sua largura) e o Gulão (the vale entre os dentes que deve limpar o chip). Uma garganta profunda ama arremesso grosseiro e material macio; uma garganta rasa combina com arremesso fino e material duro. Forma do dente também importa-padrão Para o aço, hook (ancinho positivo) para corte rápido de alumínio e não-ferrosos macios, e Capitão Skip (very esófago profundo, conjunto largo) para ligas moles e plásticos onde a folga do chip domina.

| Material | Seção/Parede | Recomendado pelo TPI | Notas |
|---|---|---|---|
| Aço carbono/liga (sólido) | > 25 milhões | 3-4 | Grosseira, rápida; mantenha os dentes envolvidos. |
| Aço carbono/liga (sólido) | Tamanho 10 - 25 mm | 4-6 | Escolha do Workshop. |
| Aço carbono/liga (sólido) | <10 milhões | 8-10 | Veja também: Refrigerante. |
| Aço inoxidável | Qualquer sólido | 4-6(M51/carboneto) | Redução da velocidade; inundação de refrigerante. |
| Alumínio/cobre | Sólido | 3-6(hook) Não | Rápido, precisa de limpeza. |
| Extrusão de alumínio | Parede fina | 6-10 | Evite distorções. |
| Estrutura/Bundle | Misturado | 4-6 | O pitch variável ajuda. |
| Ferramenta de aço/endurecido | Sólido | 4-6(carboneto). | Velocidade baixa, configuração rígida. |
| Plástico/Nylon | Sólido | 4-6(Capitão Skip) | Chip clearance em primeiro lugar. |
| Tubo de parede | Recomendado pelo TPI | Por que |
|---|---|---|
| > 6 milhões | 4-6 | Material suficiente para envolver os dentes. |
| 3-6 mmmmmmm | 6-8 | Balanceamento de acabamento e carga. |
| 1-3 MM | 8-12 | Evitar o colapso do muro. |
| <1 milhão | 10 - 14 ou variável | Parede fina precisa de muitos dentes. |
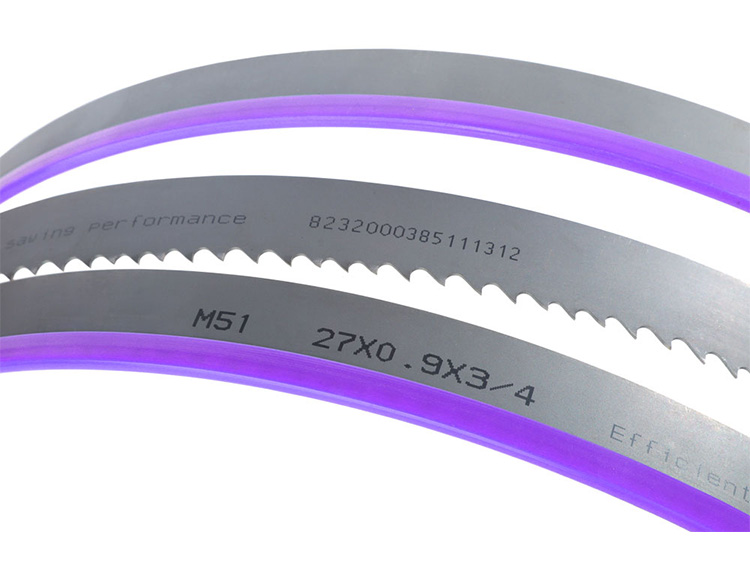
O TPI não tem sentido sem o grau correto da lâmina. M42 bimetálico cobre a maior parte do aço em 4 - 10 TPI. M51 Não Adiciona uma ponta de dente mais dura para abrasivo e inoxidável. Carbide-Tipped (TCT)(em inglês) lâminas segurar uma borda em ligas de aço inoxidável, Inconel, e de alta resistência em maior velocidade de superfície. grau Match para a liga em primeiro lugar, em seguida, definir TPI para a seção.
Além do tom, a forma decide a agressão. Padrão (zero ou leve ancinho positivo) é o mais versátil para o aço. hook (grande ancinho positivo, esófago profundo) escava rapidamente para alumínio, latão e não-ferrosos macios-use-o quando quiser alimentação agressiva e o acabamento permitir. Skip em (very Gólgota profunda, conjunto largo) é para material macio, gengival ou fibroso, onde a embalagem de chips é o verdadeiro inimigo. Escolher a forma é tão importante quanto contar os dentes.
Uma lâmina de passo variável alterna o TPI ao longo de seu comprimento (por exemplo, 4/6 ou 6/10). O passo variável quebra a vibração ressonante, de modo que o corte é mais silencioso e o padrão de striping na face é reduzido. Use o passo variável sempre que você cortar seções mistas, tubo de parede fina ou perfis onde um passo fixo cantarolaria e vagaria. É o padrão seguro para oficinas que nunca cortam a mesma coisa duas vezes.
Um selo de lâmina geralmente lê largura × espessura-TPI-grau, por exemplo, 34 × 1.1 - 4/6-M42. Largura e espessura definir a força do feixe (maior e mais espessa resiste deflexão em grandes seções); o par TPI diz-lhe que é passo variável; o grau diz-lhe o material do dente. Quando você reordenar, dar todos os três para que o fornecedor envia a lâmina exata sua máquina e misturar necessidade.
Imagine uma loja cortando três coisas por dia: 50 milímetros de aço carbono rodadas, 2 milímetros de parede de tubo inoxidável, e 80 × 80 milímetros de extrusão de alumínio. Uma lâmina não pode fazer todos os três bem. A rodada de aço quer uma lâmina 3 - 4 TPI M42 para rápido, O tubo inoxidável quer um 8 - 10 TPI.(ou 6/10 variável) lâmina M51 para parar o colapso da parede e resistir ao trabalho de endurecimento. A extrusão de alumínio quer uma lâmina de dente de gancho 6 - 10 TPI para a folga. A resposta prática é três lâminas e uma troca de um minuto, não uma lâmina comprometida e uma pilha de sucata. Mantenha lâminas grossas, finas e variáveis marcadas e rotuladas pela TPI.
O acabamento e a quadratura acompanham o TPI mais do que a maioria dos operadores espera. Uma lâmina grossa deixa uma face mais grossa e, em pequenas seções, um corte ligeiramente ondulado, porque cada dente remove um arco maior. Uma lâmina fina deixa uma face mais lisa e mantém a quadratura melhor em material fino porque mais dentes compartilham a carga. Se a próxima operação for soldagem ou usinagem, uma lâmina mais fina (ou um passe secundário voltado) se paga em menos prep. O gráfico TPI acima é o seu ponto de partida; sintonizar dentro de ± 2 TPI uma vez que você ver o rosto real.
O custo da lâmina não é o preço do adesivo-é o custo por corte. Uma lâmina grossa que se desprende em um tubo fino é cara, mesmo que seja barata de comprar, porque você a joga fora depois de algumas centenas de cortes. Uma lâmina fina ou variável especificada corretamente dura muitas vezes mais nesse mesmo tubo. Lâminas de trilha por peças cortadas, não por calendário, e você verá rapidamente que o TPI certo reduz o gasto total de consumíveis, mesmo quando a lâmina em si custa mais. A pressão de alimentação também é importante, mas o TPI é o primeiro mostrador a ser ajustado corretamente.
O TPI é apenas um eixo da especificação da lâmina; A largura e a espessura definem a força do feixe. A ampla, lâmina grossa resiste à deflexão em grandes seções sólidas e permite que você execute TPI grosso rápido sem o corte vagando. Uma lâmina estreita é para contornos e pequenas seções onde uma larga não se encaixaria na curva. O erro é emparelhar um TPI grosso com uma lâmina estreita em estoque fino-muito poucos dentes se envolvem e a lâmina tagarela-ou uma fina TPI com uma lâmina larga em sólido Leia a marcação completa (largura × espessura-TPI-grau) e escolha todos os três para o trabalho, não apenas a contagem de dentes.
Não tem certeza de qual lâmina sua mistura precisa? A KEENSAW fornece lâminas de serra de fita M42, M51 e com ponta de carbeto nas larguras e arremessos que suas máquinas executam. Envie-nos o seu material, seção e volume diário e vamos recomendar a especificação exata da lâmina e TPI.
Entre em contato conosco se tiver alguma dúvida responderemos o mais breve possível