
Quando um comprador compara uma serra circular de metal duro CNC com uma serra de fita, o primeiro número que vê é o preço da máquina. Esse número quase nunca é aquele que decide o projeto. O que decide é custo por corte — o custo totalmente carregado de uma barra acabada e sem rebarbas — calculado considerando o desgaste da lâmina, tempo de ciclo, desperdício de corte, mão de obra e capital. Este guia fornece aos planejadores de produção um modelo de TCO funcional e um exemplo trabalhado lado a lado para que a escolha entre um serra circular de alta velocidade e a serra de fita horizontal sai da planilha, não do showroom.
Uma serra circular de metal duro pode custar duas a três vezes uma serra de fita de tamanho comparável, mas em uma linha de alto volume costuma ser a máquina mais barata por peça. O motivo é o rendimento e o descarte. Com 10.000 a 30.000 cortes por mês, o capital inferior da serra de fita fica enterrado sob tempos de ciclo mais lentos, maior perda de corte e trocas de lâmina mais frequentes. Em volume baixo, a matemática muda. A única maneira de ver de que lado você está é modelando o custo total de propriedade (TCO) por corte, não pela fatura.
Cada célula de serragem tem os mesmos cinco grupos de custos. Perca um e o modelo mente:
| Bucketão | O que ele captura | Serra circular | Serra de fita |
|---|---|---|---|
| Lâmina / ferramental | Disco TCT ou lâmina bimetálica, custo por metro cortado | Maior preço da lâmina, vida muito longa | Blade barato, vida mais curta |
| Tempo de ciclo | Corte + índice + pinça por peça | Rápido, 2–6 s/seção | Lento, 15–60 s/seção |
| Corte / sucata | Material perdido na largura de corte | ~2–3 mm (fino) | ~1,2–1,6 mm (mais fino) |
| Labour | Carregando, descarregando, cuidando | Muitas vezes as luzes apagadas | Frequentemente frequentado |
| Capital e poder | Custo da máquina, depreciação, kWh | Investimento mais alto | Baixo Capex |
A Serra circular de metal duro CNC executa um disco revestido com TCT ou PVD a velocidades superficiais de 80–250 m/min. Sua borda é velocidade e acabamento: uma barra de 50 mm é cortada em segundos, a face cortada é plana e as operações posteriores (chanfradura, rosqueamento, soldagem) precisam de pouco ou nenhum revestimento. Para peças enviadas às dezenas de milhares – eixos vazios, fixadores, haste hidráulica – a economia de mão de obra e de revestimento supera o custo da lâmina. Cobrimos a vida útil da lâmina em detalhes em nosso guia para maximizando a vida útil da lâmina TCT e a produção de tonelagem.
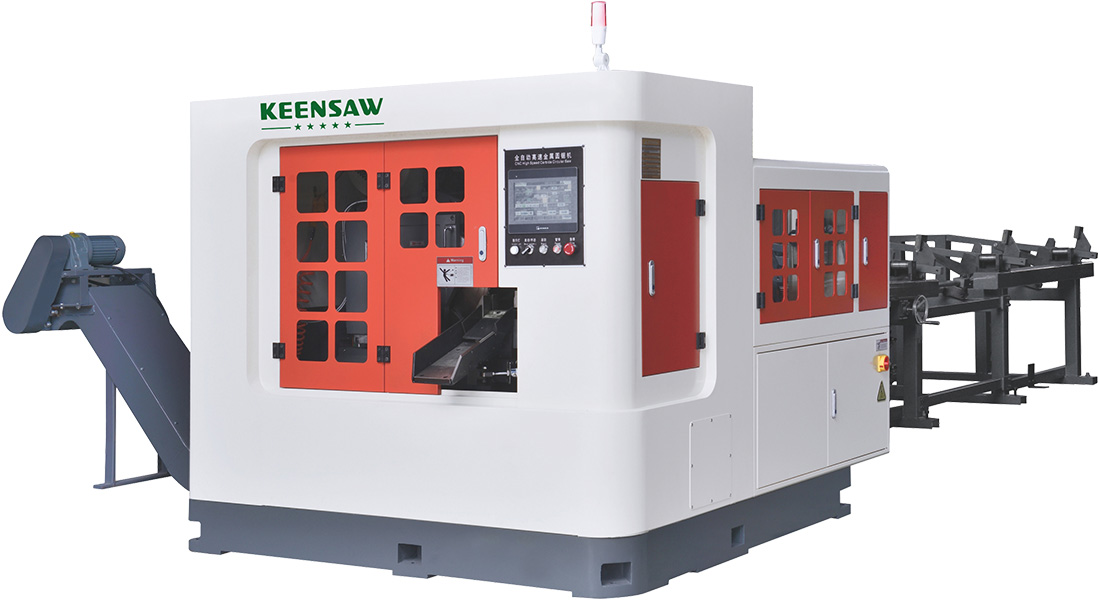
Para seções mais leves, o KCS-70B e KCS-90C proporcionam a mesma economia em diâmetros menores; para tubos o KCS-100B é uma escolha comum.
A serra de fita horizontal executa uma lâmina contínua bimetálica ou com ponta de carbo a 30 - 90 m/min. Sua borda é flexível e baixo capital: uma máquina corta Ø20 a Ø400 mm com uma mudança de lâmina, e a lâmina em si é barata. A compensação é a velocidade e uma face de corte mais áspera que geralmente precisa de um passe de revestimento ou chanfragem. Em volume baixo a médio, ou onde o tamanho da seção oscila descontroladamente semana a semana, O que a banda viu é a compra racional. G4265ZA Acrescenta a capacidade de mitre; o BSP 530 milhões empurra a velocidade da serra de fita para um território quase circular para volumes médios.
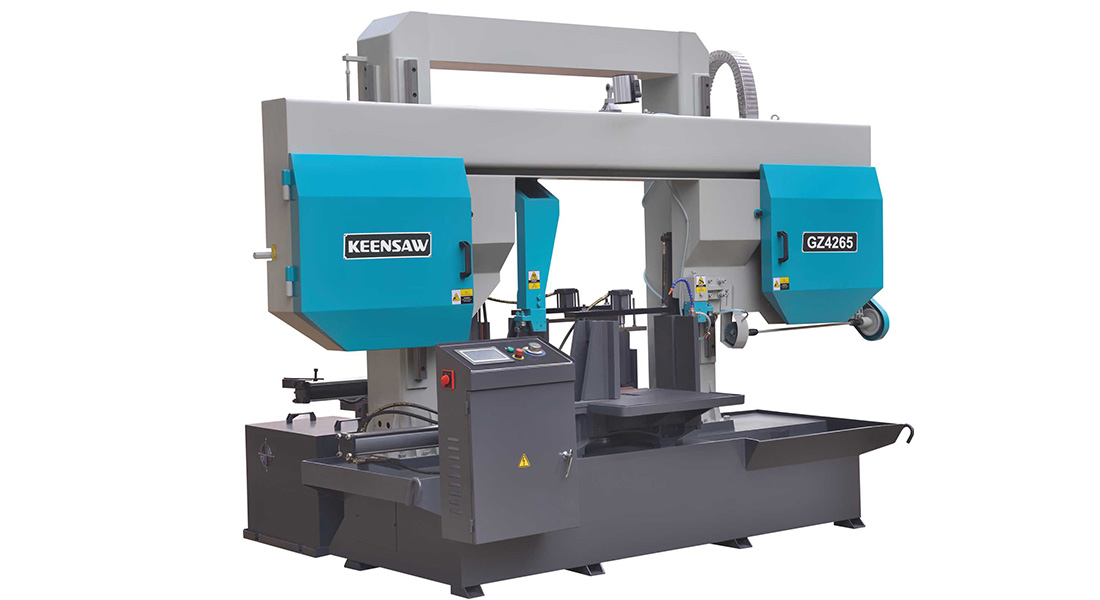
O mesmo trabalho, duas máquinas, totalmente carregadas. Pressupostos: aço 0,9€/kg, comprimento de corte de 40 mm, 250 dias úteis, funcionamento em 3 turnos, potência 0,15€/kWh. Os números são números de planejamento ilustrativos, não uma cotação.
| Linha Item | Serra circular (KCS-120B) | Serra de fita (GZ4265) |
|---|---|---|
| Tempo de ciclo | 4 º s | 28 do S |
| Custo/corte da lâmina | €0.05 | €0.03 |
| Recorte/corte do Kerf | €0.10 | €0.07 |
| Mão de obra / corte | 0,02 € (iluminação) | 0,12€ (assistido) |
| Recuperação/corte de capital* | €0.18 | €0.06 |
| Custo estimado/redução | Preço: € 0,35 | ≈ 0,28€ |
*A recuperação de capital distribui o preço da máquina + juros ao longo de 5 anos no volume declarado. Nesse volume, a serra de fita ganha em preço, mas a velocidade da serra circular libera uma célula para trabalhos de maior valor – um benefício que a tabela não pode mostrar. Reduza o volume para 2.000 cortes/mês e a vantagem da serra de fita aumenta; aumente para 30.000 e a serra circular avança sozinha no trabalho e no enfrentamento.
Kerf é o aço que você paga e depois joga fora. Uma serra de fita remove menos material por corte (≈ 1,4 mm) do que uma serra circular de carboneto (≈ 2,5 mm), então, em liga cara ou inoxidável, o kerf mais fino da serra de fita pode compensar seu ciclo mais lento. Em aço carbono barato, a diferença é o ruído. seleção de lâmina: um Lâmina circular TCT ou a Lâmina de banda bimetálica M42 O custo por metro é maior do que a escolha da máquina.

| Se sua linha for… | Escolha | Por que |
|---|---|---|
| > 15.000 cortes/mês, tolerância apertada | Serra circular | Velocidade + face plana + trabalho com luz apagada |
| < 3.000 cortes/mês, seções mistas | Serra de fita | Capex baixo, uma lâmina cobre todos os tamanhos |
| Liga cara, baixo volume | Faixa viu + thin kerf | Material salvo supera velocidade perdida |
| Tubos/perfis, críticos para rebarbas | Serra circular | Borda limpa, menos debrabs downstream |
| Bilhetes grandes Ø300 + mm | Faixa Saw/Forge Cut | Tamanho do disco e potência limitada acima deste |
Em alto volume, sim – o ciclo mais rápido e menor mão de obra por peça geralmente superam a lâmina mais barata e o corte mais fino da serra de fita. Abaixo de alguns milhares de cortes por mês, a serra de fita costuma ser mais barata. Modele-o; não assuma.
Trabalho e revestimento a jusante. Um corte lento que precisa de um operador e de uma passagem de faceamento custa mais do que a lâmina jamais custará. A automação e uma face de corte plana são onde as serras circulares vencem.
Em aço carbono, por pouco. Em ligas de aço inoxidável ou de níquel, em qualquer volume, o corte mais fino da serra de fita economiza dinheiro real – muitas vezes mais do que a diferença entre o preço da máquina.
Pegue o preço da lâmina, divida pelo total de metros de vida útil do corte no seu material/velocidade e depois multiplique pelo comprimento do corte. UM Lâmina de banda M51 ou TCT revestido com PVD aumenta a vida o suficiente para mudar a resposta.
Uma serra de fita, quase sempre – os tamanhos das seções variam diariamente e o investimento deve permanecer baixo. Adicione uma serra circular somente quando um contrato repetido ultrapassar o limite de volume.
Sim. Envie-nos sua seção, material, volume mensal e tolerância e nossos engenheiros retornarão uma comparação de tempo de ciclo e custo por corte em ambos os métodos.
O custo por corte é o único número que sobrevive ao contato com um plano de produção real. Construa o modelo de cinco baldes, execute seu próprio volume através dele e a decisão circular versus serra de fita deixa de ser uma suposição. Serra circular CNC paga por si mesma em trabalho e sucata; para o volume misto, menor, o serra de fita continua sendo a compra mais inteligente.
Precisa de um modelo de custo por corte para sua linha?
Our application engineers will recommend the cut method, blade specification and automation level, with cycle-time and cost-per-cut estimates before you commit. Entre em contato com a KEENSAW para uma avaliação gratuita do TCO de serragem →
Entre em contato conosco se tiver alguma dúvida responderemos o mais breve possível