Em uma fábrica automotiva ou em uma forjaria, serrar raramente é a operação com a qual alguém se preocupa – até que se torne um gargalo. Uma célula de corte de barras que executa 20% muito lentamente limita o rendimento de cada torno CNC posterior, e um corte de tarugo com um erro de comprimento de 0,4 mm adiciona silenciosamente margem de usinagem a cada peça seguinte. Especificar uma linha de serragem não é, portanto, uma questão de “que máquina corta metal”, mas de qual tempo takt, qual tolerância e qual mistura de materiais sua linha tem que apoiar, turno após turno.
KEENSAW constrói ambos Serras circulares de metal duro CNC e serras de fita para serviços pesados, o que significa que a recomendação abaixo não é um discurso de vendas para uma arquitetura — é a lógica de decisão que usamos quando um cliente nos envia um desenho de peça e um volume mensal. Este guia percorre essa lógica para dois mundos muito diferentes: corte de barras automotivas de alto volume e corte de tarugos forjados de grandes seções.
Componentes automotivos - eixos, peças de engrenagem, peças de direção, fixadores, mangas de suspensão - quase todos começam como um pedaço de barra cortado. Essa primeira operação define três restrições rígidas para tudo o que ocorre posteriormente:
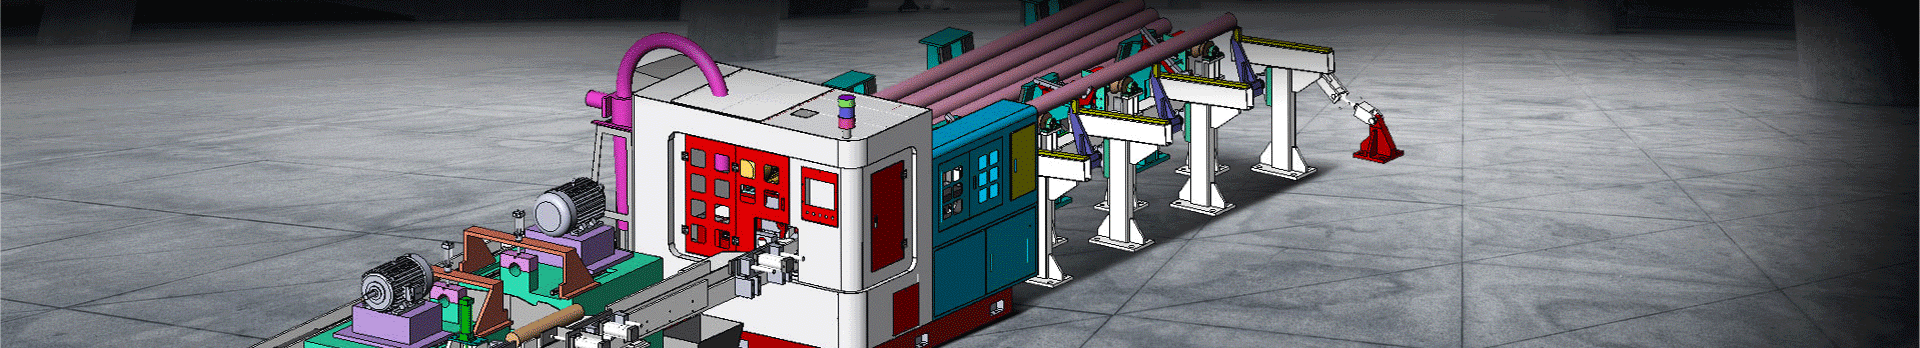
Uma serra de uso geral com parada manual e mesa de rolo gravitacional falha em todos os três. Não é que a máquina não possa cortar – é que o variação entre operadores e entre barras destrói o cronograma. É por isso que as células automotivas são especificadas como um sistema: servoalimentação, limitador de comprimento motorizado, fixação hidráulica em ambos os lados do corte e manuseio de cavacos/barras dimensionado para o turno, não apenas para a máquina.
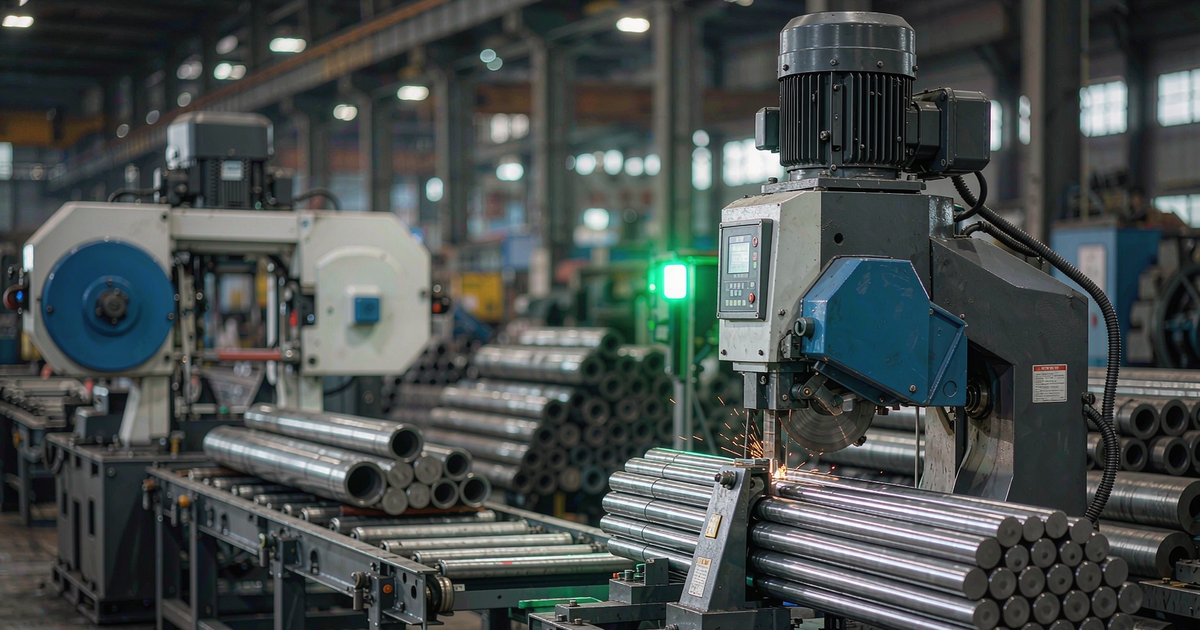
Para trabalhos de alta mixagem e volume médio, um Serra circular automática de alta velocidade KCS-120C ou a Máquina de serra circular totalmente automática KCS-100C cobre a faixa de Ø20–120 mm com tempos de ciclo medidos em segundos. Onde as peças são menores — Ø10–70 mm — o KCS-70C e KCS-75S execute a mesma lógica de célula com um custo de capital menor. Para linhas onde barra e tubo são misturados, o KCS-160C lida com ambos sem uma mudança.
Forjar é o problema oposto: cortes em menor quantidade, muito maiores e muito mais difíceis. Um tarugo de Ø300 mm 42CrMo4 apresenta aproximadamente 35× a seção transversal de uma peça bruta automotiva de Ø50 mm, e aços para matrizes, como H13 ou D2, chegam endurecidos ou no estado recozido, mas abrasivo, que corrói as arestas de corte. O modo de falha dominante aqui não é o corte lento – é a deflexão. Se a estrutura, a guia ou a lâmina não tiverem rigidez, o corte se desviará, a lâmina se desgastará de maneira irregular e você obterá faces cônicas e falha prematura dos dentes.
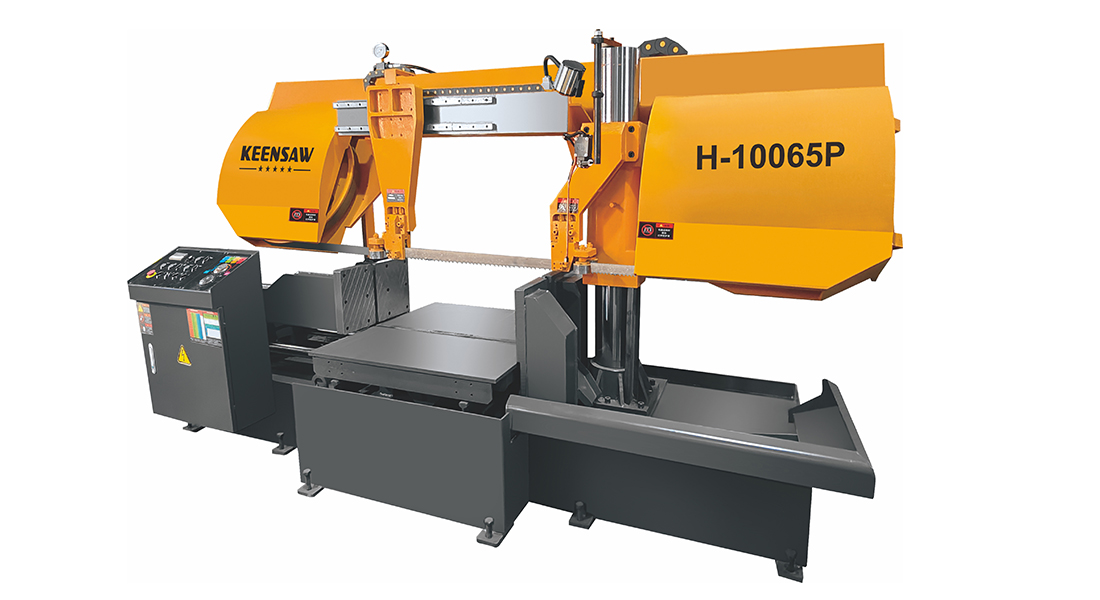
Serra de fita horizontal configurada para moldes de aço e grandes tarugos forjados — rigidez e matéria de alimentação controlada mais do que velocidade bruta.
Três opções de design decidem se uma serra de tarugo sobrevive à produção: uma estrutura de coluna dupla ou de pórtico que mantém a lâmina quadrada durante todo o curso, um avanço hidráulico ou servo-controlado que mantém uma força de corte constante em vez de uma taxa constante e um fornecimento generoso de refrigerante na garganta do dente. KEENSAW H-10065HP é uma máquina de aço dedicada construída exatamente em torno disso; para seções de Ø650 mm o GZ4265 e o Serra de fita de esquadria para serviços pesados G4265ZA carregue a mesma cueca com uma garganta maior. Abordamos a engenharia por trás disso em Serras de fita de coluna dupla para serviços pesados: rigidez de engenharia para tarugos grandes e aço forjado.
O filtro mais útil é diâmetro versus volume. Abaixo de aproximadamente Ø150 mm em volume sustentado, uma serra circular de metal duro ganha em tempo de ciclo e acabamento superficial. Acima de aproximadamente Ø250 mm — ou para qualquer seção onde o custo do material por tarugo seja significativo — a serra de fita vence na perda de corte e na capacidade de lidar com ligas duras e endurecedoras sem prejudicar o custo da lâmina. Entre os dois existe uma verdadeira zona de trade-off onde a resposta depende do seu mix.
| Fator | Serra circular de metal duro CNC | Serra de fita para serviço pesado |
|---|---|---|
| Diâmetro prático | Ø10–160 mm (até Ø230 mm em estruturas grandes) | Ø250–650 mm e acima |
| Tempo de ciclo | Seconds — typically 3–8 s on Ø50 mm carbon steel | Dezenas de segundos a minutos, escalas com seção |
| Precisão de corte | ±0,05–0,10 mm, esquadria dentro de 0,05 mm | ±0,10–0,25 mm típico, melhor em estruturas de pórtico |
| Kerf (material lost) | ~2.2–3.0 mm | ~1,3–1,6 mm — uma economia real em seções grandes |
| Acabamento de superfície | Quase usinado, muitas vezes sem necessidade de revestimento | Marcas de serra presentes; geralmente bom para forjar |
| Melhor para | Barra e tubo de alto volume, tolerância de comprimento restrita, automação de células | Tarugos grandes, matrizes de aço, ligas duras, tamanhos grandes mistos, cortes que economizam material |
Onde os volumes são altos o suficiente para justificar a automação, mas as seções são grandes, serras de fita automáticas de altíssima velocidade, como a BSVP650CNC e o 530TS horizontal automatic band saw reduzir consideravelmente a lacuna do tempo de ciclo. Se você estiver comparando uma serra circular com uma serra fria em vez de uma serra de fita, consulte Serra circular CNC vs serra fria: o guia definitivo.
Uma linha de serragem é tão rápida quanto a sua transferência mais lenta. As máquinas que fazem a diferença geralmente são aquelas que ninguém especifica com cuidado: o carregador que apresenta a barra sem um empurrão do operador, o batente que segura ±0,1 mm sobre uma barra de 6 m e a unidade de chanfro que remove a rebarba antes que ela alcance a garra do robô.
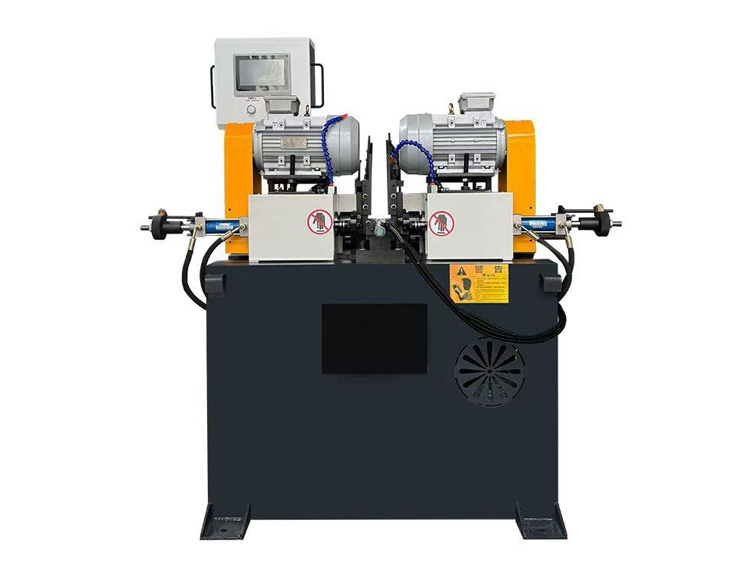
Chanframento duplo de peças curtas — a etapa que permite que as peças cortadas vão direto para a medição ou manuseio do robô.
A practical automotive cell looks like this: a bundle or magazine loader feeds bars to a servo gripper feed; the saw cuts against a powered length stop; cut blanks transfer to a Máquina chanfradora de ponta dupla KCM-50ST para peças curtas ou um KCM-120DE / KCM-90DE para tubo mais longo; em seguida, marcação e classificação. Nas linhas de pinos e fixadores, um Máquina de marcação e chanfro de pinos totalmente automática fecha o loop em uma estação.
Escolher quanto disso será automatizado é uma questão de volume, não de tecnologia – quebramos os limites em Do semiautomático ao totalmente CNC, e o lado de manuseio em The Industrial Automation Blueprint. Se sua restrição for especificamente rebarbar a produtividade, Integrando Corte e Chanframento cobre a matemática do balanceamento de linha.
A seleção da lâmina é onde realmente se origina a maioria das reclamações de “a máquina está lenta”. Uma lâmina TCT executada em velocidades de aço inoxidável em liga de aço irá esmaltar e queimar; uma banda bimetálica executada em velocidades de aço carbono no H13 perderá dentes em uma mudança. A tabela abaixo fornece parâmetros de partida típicos - sempre confirme com sua própria seção, dureza e configuração de refrigeração com um engenheiro de aplicação da KEENSAW.
| Material | Lâmina de serra circular e velocidade | Lâmina de serra de fita e velocidade |
|---|---|---|
| Aço de baixo/médio carbono C45 / 1045 |
Lâmina TCT, 80–120 m/min, 0,08–0,12 mm/dente | M42 bimetálico, 60–90 m/min |
| Liga de aço 42CrMo4/4140 |
TCT, 60–90 m/min, 0,06–0,10 mm/dente | M42 bimetálico, 45–70 m/min |
| Aço inoxidável 304 / 316 |
TCT revestido com PVD, 30–50 m/min, 0,05–0,08 mm/dente | M42/M51 bimetálico, 25–45 m/min |
| Alumínio 6061 / 6063 |
TCT for non-ferrous, 300–600 m/min, 0.08–0.15 mm/tooth | Raramente económico; use uma serra circular |
| Matriz / aço ferramenta H13/D2 |
Somente com parâmetros reduzidos e refrigeração pesada | M51 bimetálico, 30–50 m/min |
For slower, conventional applications an Lâmina de serra circular HSS continua a ser uma escolha económica, especialmente em secções mais pequenas e em funcionamento intermitente. A gama completa, incluindo lâminas de serra de fita bimetálica, vale a pena revisar antes de padronizar uma especificação em uma loja.
Dois números decidem o caso de negócios: segundos por corte e milímetros de corte. O primeiro impulsiona o trabalho e as horas-máquina; o segundo aumenta silenciosamente o custo do material e, em seções grandes, pode exceder o custo da lâmina em uma ordem de grandeza.
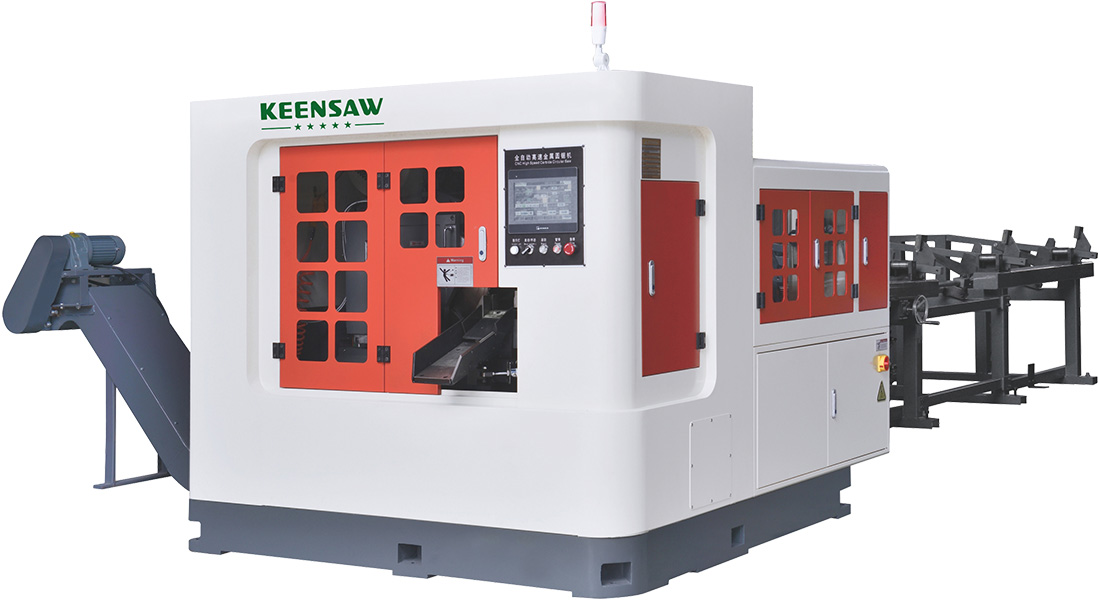
Serra circular de alta velocidade KCS-120B – tempos de ciclo em segundos são o que torna viável uma célula automotiva de três turnos.
| Exemplo | Serra circular de metal duro CNC | Serra de fita para serviço pesado |
|---|---|---|
| Cut Ø50 mm C45 bar | ~3–6 s por corte | ~25–40 s por corte |
| Perda de Kerf por corte | ~2,5 mm | ~1,4 mm |
| Material economizado por 100.000 cortes (tarugo de Ø300 mm) | Linha de base | Várias toneladas de aço por ano |
| Onde o custo chega | Menor mão de obra e tempo de máquina; maior custo da lâmina por hora | Menor custo de lâmina e material; maior tempo de ciclo |
A aritmética muda com o diâmetro. Na barra de Ø50 mm, a vantagem de tempo da serra circular domina. Em tarugos de Ø400 mm, a vantagem de corte da serra de fita, além de sua capacidade de manter um corte estável em liga dura, geralmente vence, mesmo que cada corte seja mais lento. Este é exatamente o cálculo que fazemos com os clientes antes de citar uma linha – e é por isso que a resposta honesta para “o que é mais barato?” é “depende da sua seção e do seu volume”.”
A vida útil da lâmina é a outra metade do modelo. Publicamos um tratamento detalhado dele em Maximizando a vida útil da lâmina TCT e a produção de tonelagem na produção em massa.
Para volume sustentado abaixo de cerca de Ø150 mm, um Serra circular de metal duro CNC fornece a repetibilidade do tempo e da duração do ciclo que uma célula automotiva precisa. Acima disso, ou onde a seção é grande e o custo do material por tarugo é importante, uma serra de fita geralmente é mais econômica.
Uma lâmina bimetálica endurecida, de passo grosso e avanço controlado. M42 cobre a maioria dos aços-liga; para H13, D2 e outros aços de matriz difícil, avance para um Lâmina de serra de fita M51 e reduza a velocidade para a faixa de 30 a 50 m/min com líquido refrigerante generoso.
Depende quase inteiramente de quanto tempo de operador você remove e de quanta capacidade downstream você desbloqueia. Em trabalhos automotivos de três turnos, a remoção de um operador e a eliminação de uma operação de faceamento geralmente compensam em menos de dois anos; em trabalhos de baixo volume, o semiautomático continua sendo a escolha sensata.
With the right blade and parameters, hardened alloy and die steels in the 30–45 HRC range are routine on our heavy-duty band saws. Above that, or for exotic alloys, send us the specification — the answer is usually a parameter and blade change rather than a different machine.
Se você executar mais de alguns milhares de comprimentos idênticos por mês, ou qualquer trabalho em que um operador esteja parado na serra esperando por ele, sim. Abaixo disso, uma máquina semiautomática com um bom comprimento de parada geralmente é a melhor decisão capital. Ver Do semiautomático ao totalmente CNC for the thresholds.
Três coisas juntas: uma alimentação de pinça servo em vez de um impulso de fricção, um batente de comprimento motorizado que é medido em vez de definido manualmente e estabilidade térmica - deixe a máquina atingir a temperatura operacional antes de qualificar as peças e mantenha a temperatura do líquido refrigerante consistente. A fixação em ambos os lados do corte também evita que a queda levante e incline a peça.
Especificar uma linha de serra automotiva ou de forjamento se resume a quatro decisões: tamanho da seção (serra circular ou serra de fita), volume (quanta automação), material (lâmina e parâmetros), e requisito a jusante (você precisa de chanfro e marcação em linha?). Acerte esses quatro e a escolha da máquina se fará em grande parte.
A KEENSAW fornece toda a cadeia — Serras circulares de metal duro CNC, serras de fita para serviços pesados, máquinas de chanfrar e lâminas de serra — com certificação CE e controle de qualidade ISO9001:2016, exportado para mais de 40 países.
Envie-nos o desenho da peça e o volume mensal - nós dimensionaremos a linha para você.
Our application engineers will recommend the cut method, blade specification and automation level, with cycle-time and cost-per-cut estimates before you commit. Entre em contato com a KEENSAW para uma avaliação gratuita da linha de serragem →
Entre em contato conosco se tiver alguma dúvida responderemos o mais breve possível