
Deux scies, la même barre, deux résultats complètement différents. On termine une coupe nette et sans bavure en quelques secondes avec une lame qui dure des semaines. L'autre brûle la lame, macule la surface et cale la cellule. La différence ne vient presque jamais de la machine, c'est du vitesse de coupe et avance adapté au matériau.
Ce guide vous donne un travail sawing parameter table pour les cinq familles de matériaux que les clients de KEENSAW coupent le plus : acier au carbone et faiblement allié, acier inoxydable, acier allié et à outils, titane/alliages trempés et aluminium/non ferreux. Chaque chiffre ci-dessous est un point de départ — composez-le à l'aide de la liste de contrôle “ lecture de la coupe ” de la section 8. Associez les valeurs avec le bon KEENSAW circular saw ou scie à ruban et vous obtenez une sortie reproductible dès le premier jour.
Avant les tableaux, verrouillez les quatre entrées qui déterminent la durée de vie de la lame et la qualité de coupe :
| Levier | Qu'est-ce que c'est | Si tu te trompes |
|---|---|---|
| Vitesse de surface (m/min) | Vitesse de pointe de la lame lors de la coupe | Trop vite → dents brûlées ; trop lent → écrouissage et frottement |
| Avance par dent (mm/dent) | Charge de copeaux que chaque dent prend | Trop haut → dents cassées ; trop faible → écrouissage |
| Pas de dent (TPI) | Dents par pouce / pas variable | Mauvais pas → vibration, mauvaise évacuation des copeaux |
| Liquide de refroidissement/lubrifiant | Élimination de la chaleur et des copeaux au niveau de la saignée | Affamé → fissures thermiques, bord accumulé |
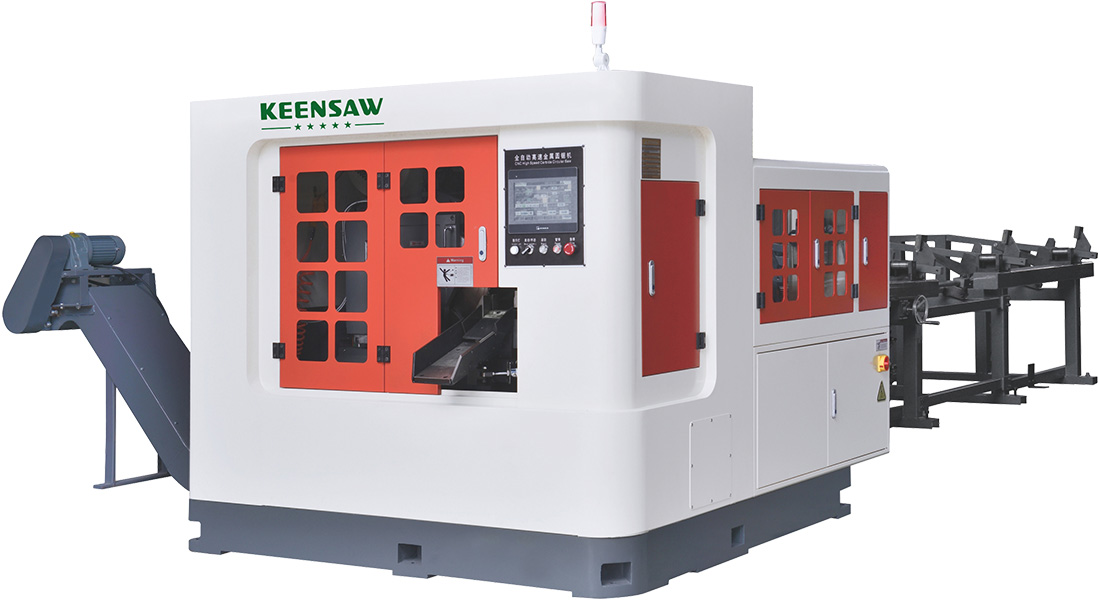
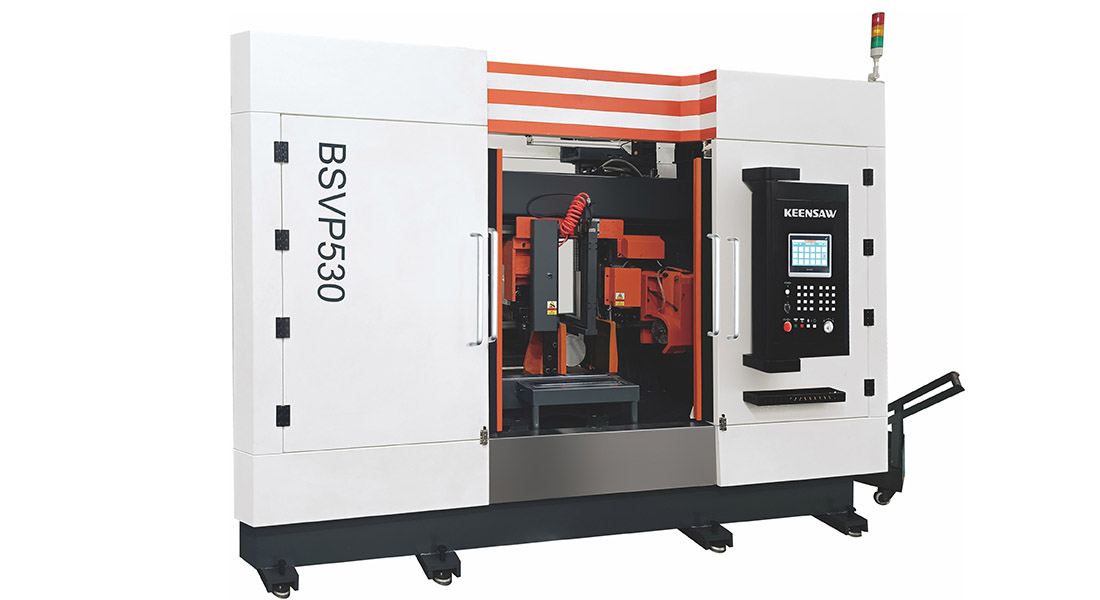
Pour les scies à ruban, la variable de contrôle est vitesse de la lame (m/min) et feed per tooth. Pour les scies circulaires, il s'agit du régime de broche et vitesse d'avance (mm/s). Sur un KEENSAW BSVP530 les deux sont définis sur l’IHM ; commencez par la table et réglez au toucher.
Acier doux, 1018, 1045, faiblement allié jusqu'à ~35 HRC. C'est le matériau qui pardonne : large fenêtre de vitesse, lames bimétalliques standard. Poussez le volume ici avec une scie circulaire au carbure si les sections sont petites.
| Machine | Lame | Vitesse | Alimentation |
|---|---|---|---|
| Scie à ruban | M42 bimétallique, 2 à 3 TPI | 60 à 90 m/min | 0,10–0,15 mm/dent |
| Scie circulaire | Lame TCT | 100–140 m/min (pointe) | 0,08–0,12 mm/dent |
Stainless est la source #1 des appels “ Pourquoi ma lame est-elle en train de mourir ” – et la réponse est presque toujours écrouissage. Les 304/316 ont des taux d'écrouissage élevés : si l'alimentation est trop légère, les dents frotter au lieu de couper, la surface durcit et la dent suivante heurte la plaque de blindage. Aller vitesse plus lente, avance plus lourde, pas plus grossier, et inonder de liquide de refroidissement.
| Machine | Lame | Vitesse | Alimentation |
|---|---|---|---|
| Scie à ruban 304/316 | M42, 1,4-2 TPI (grossier) | 40 à 60 m/min | 0,10–0,16 mm/dent |
| Scie à ruban 17-4PH | M51 bimétallique | 30 à 45 m/min | 0,08–0,12 mm/dent |
| Scie circulaire | TCT avec revêtement PVD | 60–90 m/min (pointe) | 0,06–0,10 mm/dent |
Règle générale pour un vitesse de coupe de la scie à ruban pour l'acier inoxydable: commencer à 50 m/min pour les nuances austénitiques 304/316, descendre à 35–40 pour les nuances durcies par précipitation. Voir notre modèle de coût par coupe for how blade choice shifts the economics.
Plus dur et plus abrasif que l'acier au carbone. 4140/4340 coupé comme un acier au carbone plus résistant ; H13 et D2 (aciers à matrice) nécessitent un traitement lent et riche en liquide de refroidissement, sinon vous mangerez des lames. Un bimétallique trempé à gros pas avec avance contrôlée est la valeur par défaut.
| Matériel | Lame | Vitesse | Alimentation |
|---|---|---|---|
| 4140 / 4340 (<35 HRC) | M42, 2-3 TPI | 45 à 70 m/min | 0.09–0.13 mm/tooth |
| H13 / D2 (matrice en acier) | Lame de scie à ruban M51 | 30–50 m/min | 0,06–0,10 mm/dent |
Le titane (grade 5 / Ti-6Al-4V) coupe proprement mais retient la chaleur à la pointe — une faible conductivité thermique signifie que la dent, et non la puce, devient chaude. Combinez cela avec la combustibilité du titane sous forme de poudre fine, et les règles sont : vitesse modérée, alimentation généreuse (ne pas frotter), inonder le liquide de refroidissement, ne jamais le laisser briller. Pour avance pour le sciage du titane, pensez “ puce positive et continue, sans étincelles ”.”
| Machine | Lame | Vitesse | Alimentation |
|---|---|---|---|
| Scie à ruban Ti-6Al-4V | M42, grossier 1,4–2 TPI | 25–45 m/min | 0,08–0,13 mm/dent |
| Scie circulaire Ti | PVDTCT, sharp geometry | 40–70 m/min (pointe) | 0,05–0,09 mm/dent |
Si vous voyez des étincelles bleues au niveau du trait de scie, vous êtes trop rapide ou trop sec – reculez immédiatement. Le guide de billette de forgeage couvre les sections plus lourdes qui s'associent souvent au titane dans les cellules aérospatiales.
Aluminium wants to be cut rapide - une vitesse élevée, une avance rapide et une lame avec suffisamment d'œsophage pour éliminer les gros copeaux gommeux. Le risque réside dans l’accumulation de bords et le colmatage, et non dans la chaleur. Utilisez une lame non ferreuse dédiée (nombre de dents élevé, râteau nul/négatif) et vous pourrez faire fonctionner une scie circulaire au carbure à des cadences très élevées.
| Machine | Lame | Vitesse | Alimentation |
|---|---|---|---|
| Scie à ruban Al | M42, 4-6 TPI (rapide) | 150-250 m/min | 0,15–0,25 mm/dent |
| Scie circulaire Al | TCT, géométrie non ferreuse | 300–600 m/min (pointe) | 0,10–0,20 mm/dent |

Les chiffres vous rapprochent ; la surface coupée vous dit la vérité. Utilisez cette liste de contrôle sur la première barre de chaque nouveau travail :
Commencez à 40–60 m/min pour le 304/316 et descendez à 30–45 m/min pour le 17-4PH durci par précipitation. La plus grosse erreur est de faire fonctionner l’acier inoxydable trop vite – cela brûle les dents. Associez-le à une lame M42 grossière de 1,4 à 2 TPI et à un liquide de refroidissement inondé.
Avance par dent = (avance de la table mm/min) ÷ (vitesse de la lame m/min × 1000 × dents par mm). Plus simple : choisissez la valeur mm/dent dans le tableau, puis réglez l'avance de la machine de manière à ce que 2 à 3 dents soient toujours dans la coupe. Une alimentation trop légère provoque un écrouissage ; des dents trop lourdes claquent.
L'acier inoxydable austénitique a un taux d'écrouissage élevé. Si l'alimentation est trop légère, les dents frottent au lieu de se cisailler, durcissant plastiquement la surface. La dent suivante rencontre alors un matériau durci. Gardez l'alimentation positive et la vitesse modérée pour l'éviter.
A coarse-pitch M42 bi-metal band saw blade (1.4–2 TPI) or a sharp-geometry PVD-coated TCT circular blade, run at 25–45 m/min with generous flood coolant. Never let the kerf glow — titanium heat builds at the tooth, not the chip.
Usually not for heat — aluminium dissipates well — but a light mist or wax lube prevents built-up edge and clears gummy chips at high feed. Dry cutting is fine on a dedicated non-ferrous blade at moderate rates.
Signes : dents ébréchées ou manquantes, craquements bruyants, longues bavures filandreuses et visage grossièrement coupé. Reculez l'alimentation du 15-20% et confirmez que les copeaux reviennent à des boucles serrées.
Les tableaux ci-dessus constituent le moyen le plus rapide d’arrêter de brûler les lames et de commencer à respecter les spécifications. Faites correspondre le matériau → la lame → la vitesse → l'avance, puis ajustez en fonction de la forme des copeaux. Pour le côté coût de la même décision, lisez notre scie circulaire vs scie à ruban modèle TCO et le guide de ligne de sciage automobile et forge.
Besoin d'une feuille de paramètres pour votre alliage et votre section exacts ? Nos ingénieurs d'application définiront la vitesse, l'avance, la lame et le liquide de refroidissement pour votre travail et les valideront sur un Machine à scie KEENSAW before you commit. Contact KEENSAW for a free sawing parameter assessment →
Contactez-nous si vous avez des questions, nous vous répondrons dans les plus brefs délais