
Si vous dirigez un atelier ou une cellule de production, la question n'est jamais “ quelle scie est la meilleure ” dans l'abstrait – mais plutôt “ quelle méthode est la meilleure pour ce matériel, ce volume et ce tolérance?” UN scie à ruban qui est parfait pour les billettes à faible volume va gêner une ligne de barres à grand volume. UN laser c'est magique car le tube profilé calera sur un arbre solide de Ø200 mm.
Ce guide présente les quatre méthodes traditionnelles de coupe des métaux : scie à ruban, scie circulaire, scie à froid et laser - côte à côte, puis vous propose un flux de quatre questions pour choisir la bonne. Associez-le à notre cost-per-cut TCO model et le tableau des vitesses de coupe par matériau pour une image complète.
| Méthode | Qualité de coupe | Vitesse | Meilleur à | Faible à |
|---|---|---|---|---|
| Scie à ruban | Bonne bavure légère | Moyen | Grandes sections, faible volume, tout matériau | Très grand volume, longueur réduite |
| Scie circulaire (carbure) | Excellent, carré | Haut | Solides volumineux, Ø20–150 mm | Sections très grandes ou à paroi mince |
| Scie à froid (HSS/tungstène + liquide de refroidissement) | Presque sans bavure, frais | Moyen | Tubes, profilés, besoins sans bavure | Grands diamètres durs/solides |
| Laser | Excellent, aucune force mécanique | Haut (fin), gouttes sur épais | Profilés, trous, biseaux, tube fin/méd. | Matériau solide et épais, haute réflectivité |
Une scie à ruban bimétallique coupe presque tout, des tiges de Ø10 mm aux blocs massifs de 300 mm, au coût d'investissement le plus bas. C'est le bon appel pour volumes faibles à moyens, matériaux mixtes et grandes sections où le temps de cycle n'est pas la contrainte. Le compromis est une coupe plus lente et une légère bavure qui nécessite généralement un passe de chanfreinage.
Choisissez-le lorsque : les lots sont petits, les sections varient quotidiennement ou la pièce est trop grande pour une scie circulaire. Voir le guide de billette de forgeage pour des exemples de sections lourdes.
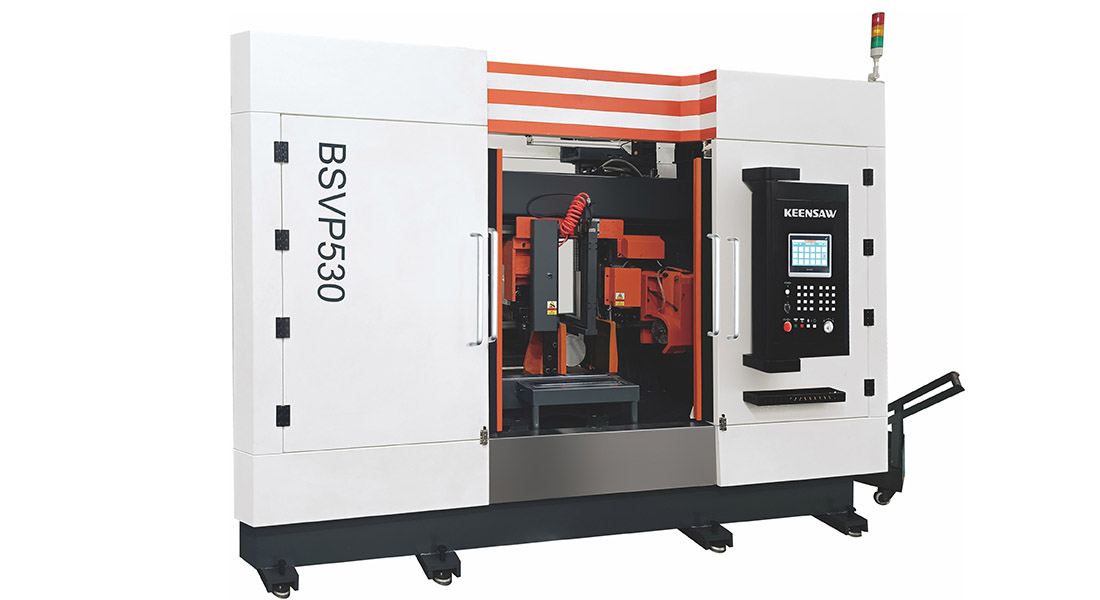
Une scie circulaire carbure CNC (KCS-120B, KCS-100B, KCS-90C) fait tourner une lame en carbure de tungstène à une vitesse de surface élevée pendant coupe rapide, carrée et reproductible sur solides et tubes à paroi épaisse. Pour un volume soutenu inférieur à ~Ø150 mm, rien ne vaut son temps de cycle et sa répétabilité de longueur.
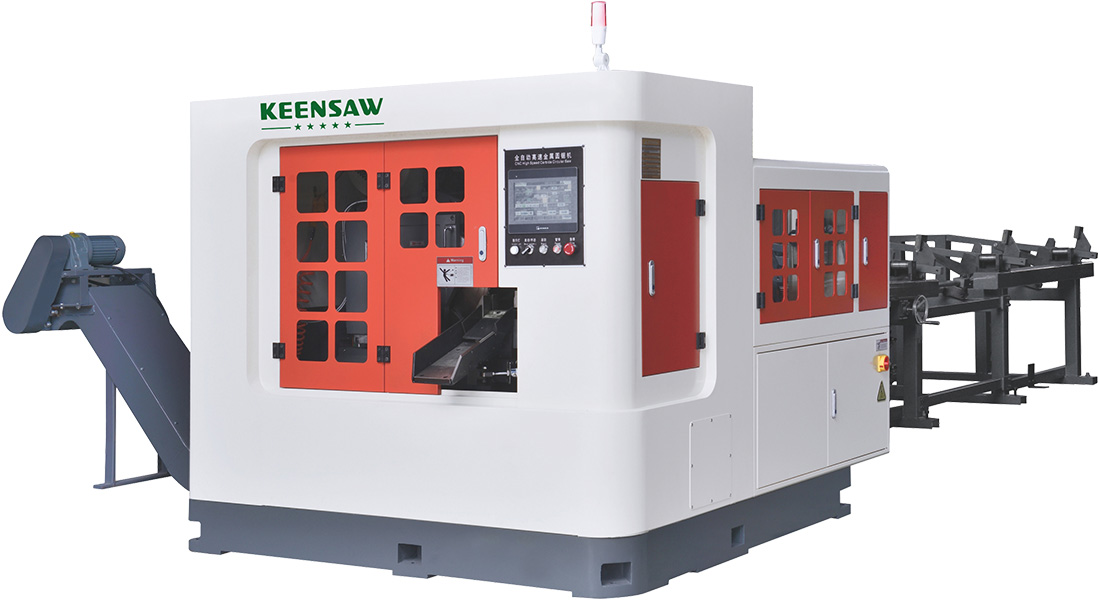
Choisissez-le lorsque : vous coupez la même section toute la journée, la tolérance de longueur est serrée (± 0,1 mm) et les bavures sont importantes. La vitesse et l'alimentation proviennent du tableau des paramètres matériels.
A scie à froid est une scie circulaire fonctionnant avec une lame en tungstène-HSS ou en carbure à faible régime avec liquide de refroidissement, de sorte que la coupe reste froide et presque sans bavure. Il s'agit de la norme pour les profilés de tubes, tuyaux et parois minces où un bord chaud et ébavuré nécessite une opération de nettoyage en aval. Considérez-la comme la cousine “ de finition ” de la scie au carbure à grande vitesse : plus lente, mais plus propre.
Choisissez-le lorsque : la pièce passe directement au soudage ou à l'assemblage et toute bavure est rejetée. Sur une KEENSAW plateforme de scie circulaire avec le liquide de refroidissement, vous bénéficiez de tous les avantages pour les travaux de tubes exigeants.
Un laser à fibre (4 axes, 3D 5 axes) n'ajoute aucune force mécanique, elle coupe donc des profils complexes, des trous, des fentes et des biseaux en une seule configuration — un travail qu'aucune scie ne peut effectuer. Il brille sur les tubes et feuilles à paroi fine à moyenne. Il cale sur du matériel épais et solide (la vitesse de coupe chute fortement au-delà d'environ 6 à 8 mm sur l'acier) et a du mal avec les métaux hautement réfléchissants.
Choisissez-le lorsque : la pièce a besoin de fonctionnalités au-delà d'une coupe droite, ou les volumes sont élevés sur le tube/la feuille. Pour une coupe carrée simple sur une barre pleine, une scie est généralement moins chère par pièce.
| Si votre travail est… | Choisir | Pourquoi |
|---|---|---|
| Petits lots mixtes, grandes sections | Scie à ruban | Coût le plus bas, gère tout |
| Solides à grand volume Ø20–150 mm | Scie circulaire | Cycle le plus rapide, tolérance serrée |
| Tube/tuyau, sans bavure nécessaire | Scie à froid | Coupe cool, nettoyage minimal |
| Profils, trous, biseaux, tube fin | Laser | Une configuration, pas de force |
| Solide épais > 8 mm, volume élevé | Scie circulaire / à ruban | Laser trop lent et coûteux ici |
Le choix de la méthode est principalement un coût par coupe décision. Band a vu des gains en matière de capital et de flexibilité ; la scie circulaire gagne en termes de coût par pièce en volume ; la scie à froid ajoute une petite prime pour la finition ; Le laser gagne sur les pièces dotées de caractéristiques mais perd sur les coupes simples et épaisses. Le croisement exact – où une scie circulaire rembourse son capital plus élevé – est expliqué dans notre Modèle TCO avec un exemple travaillé à 10 000 €/mois.
Ni l'un ni l'autre n'est universellement meilleur. La scie à ruban gagne sur de faibles volumes, des sections mixtes et de grands diamètres au coût le plus bas. La scie circulaire gagne sur des solides à fort volume jusqu'à ~ Ø150 mm avec un temps de cycle plus rapide et une tolérance de longueur plus étroite. Le croisement est axé sur le volume-voir le modèle TCO.
Les deux utilisent une lame circulaire. Une scie à froid fait fonctionner une lame en tungstène/HSS à faible régime avec un liquide de refroidissement pour une coupe fraîche et presque sans bavure – idéale pour les tubes et les profilés. Une scie circulaire à grande vitesse utilise une lame en carbure à une vitesse de surface élevée pour un débit maximal sur les solides. Même famille, travail différent.
Non – pour l’acier massif épais, une scie à ruban ou une scie circulaire est plus rapide et moins chère par coupe. La vitesse de découpe au laser chute nettement au-delà d'environ 6 à 8 mm sur l'acier, tandis que les scies ne sont pas affectées par l'épaisseur dans les limites de leur capacité. Le laser gagne sur les tubes fins/moyens et les pièces nécessitant des fonctionnalités.
Une scie à ruban. Faible capital, gère n'importe quel matériau et section et ne nécessite aucun coût de changement par travail. Passez à une scie circulaire ou à froid uniquement lorsqu'une section spécifique devient un travail quotidien à volume élevé.
Une scie à froid (lame circulaire refroidie par inondation et à faible régime) donne le bord le plus propre et le plus frais. Le laser est également sans bavures mais laisse une zone affectée par la chaleur sur les pièces épaisses. Les scies circulaires à grande vitesse sont très carrées mais laissent une petite bavure ; les scies à ruban laissent le plus de bavures et nécessitent souvent un chanfreinage.
Up to a point. Les lasers à fibre coupent proprement les tubes et les feuilles à paroi fine à moyenne ; sur l'acier massif au-delà d'environ 8 mm, la coupe ralentit et les scories augmentent. Pour les pièces solides et épaisses, une scie est le choix économique.
Faites correspondre la méthode au matériau, au volume et à la finition, et non à une marque. La plupart des magasins gèrent un scie à ruban + scie circulaire ligne de base et ajouter scie à froid pour tube et laser for profiled parts. Read the Modèle de coût total de possession et le tableau de vitesse par matériau pour finaliser les chiffres.
Vous ne savez pas quelle méthode convient à votre cellule ? Nos ingénieurs modéliseront la scie à ruban, la scie circulaire, la scie à froid et le laser en fonction de vos sections, volumes et tolérances réels, avec temps de cycle et coût par coupe. Contactez KEENSAW pour une évaluation gratuite de la méthode de découpe →
Contactez-nous si vous avez des questions, nous vous répondrons dans les plus brefs délais