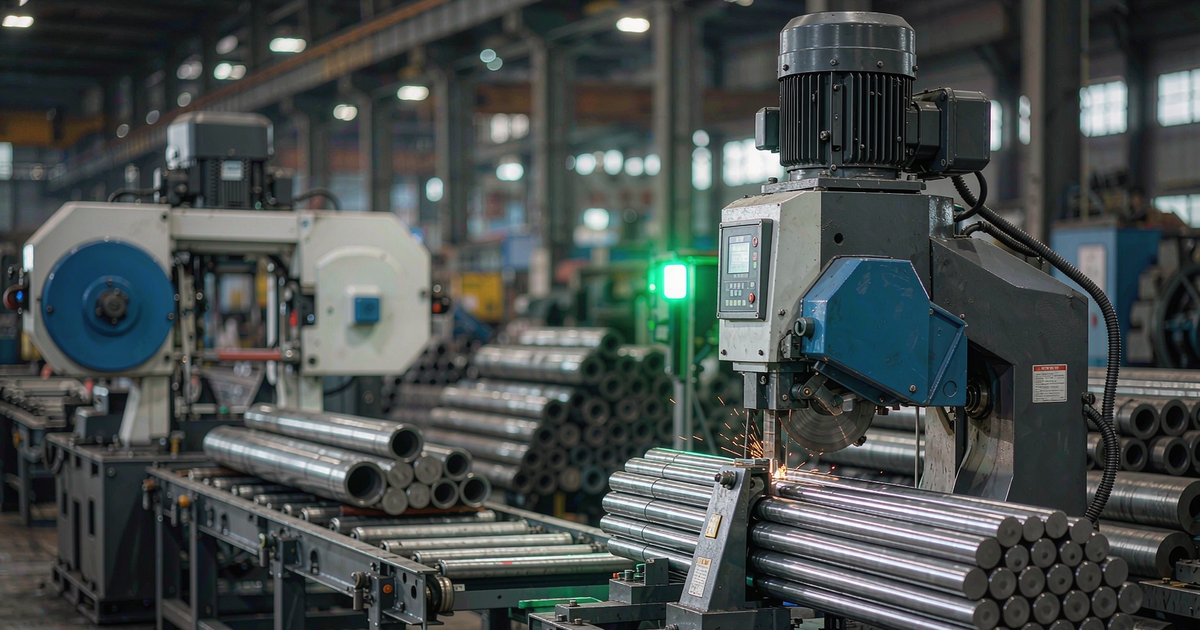
Dans une usine automobile ou un atelier de forge, le sciage est rarement l’opération qui préoccupe – jusqu’à ce qu’elle devienne le goulot d’étranglement. Une cellule de coupe de barres qui fonctionne trop lentement avec le 20% limite le débit de chaque tour CNC en aval, et une coupe de billettes avec une erreur de longueur de 0,4 mm ajoute silencieusement une surépaisseur d'usinage à chaque pièce qui suit. La spécification d'une ligne de sciage n'est donc pas une question de “ quelle machine coupe le métal ”, mais de quelle durée, quelle tolérance et quel mélange de matériaux votre ligne doit soutenir, changement après changement.
KEENSAW construit les deux Scies circulaires CNC en carbure et scies à ruban robustes, ce qui signifie que la recommandation ci-dessous n'est pas un argument de vente pour une seule architecture : c'est la logique de décision que nous utilisons lorsqu'un client nous envoie un dessin de pièce et un volume mensuel. Ce guide présente cette logique pour deux mondes très différents : la découpe de barres automobiles en grand volume et la découpe de billettes de forge de grandes sections.
Les composants automobiles – arbres, ébauches d’engrenages, pièces de direction, pièces de fixation, manchons de suspension – commencent presque tous par une longueur de barre coupée. Cette première opération impose trois contraintes strictes pour tout ce qui se passe en aval :
Une scie à usage général avec un arrêt manuel et une table à rouleaux par gravité échoue dans les trois cas. Ce n’est pas que la machine ne puisse pas couper, c’est que le variance entre opérateurs et entre bars détruit le planning. C'est pourquoi les cellules automobiles sont spécifiées comme un système : alimentation servo, butée de longueur motorisée, serrage hydraulique des deux côtés de la coupe et gestion des copeaux/barres dimensionnées pour le changement de vitesse, et pas seulement pour la machine.
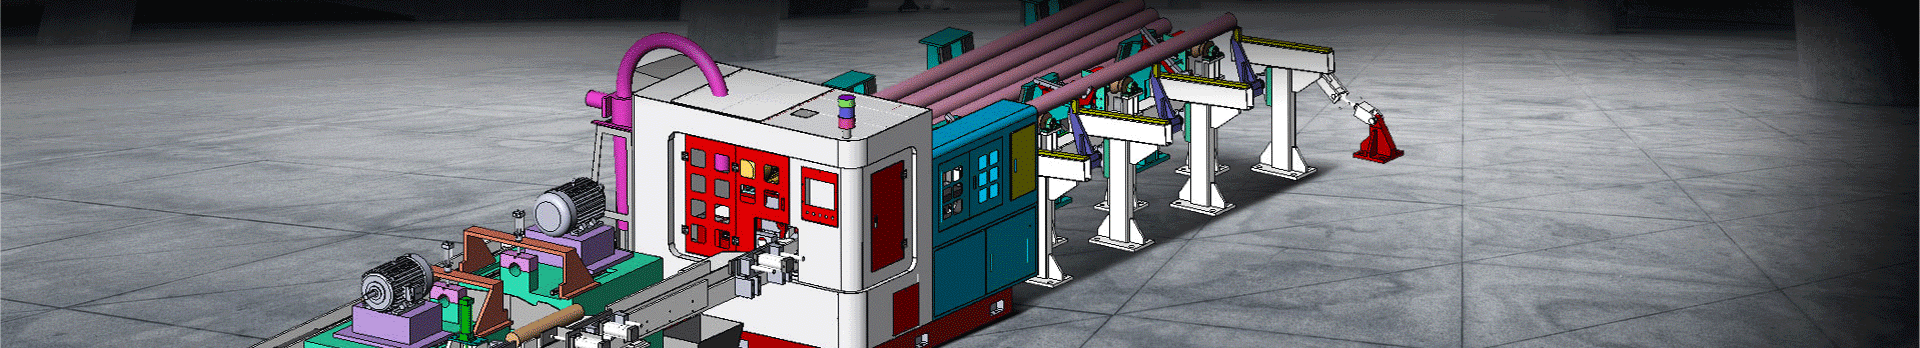
Pour les travaux à volume élevé et à volume moyen, un Scie circulaire automatique à grande vitesse KCS-120C ou un Machine à scier circulaire entièrement automatique KCS-100C couvre la bande Ø20-120 mm avec des temps de cycle mesurés en secondes. Lorsque les pièces sont plus petites — Ø10–70 mm — le KCS-70C et KCS-75S exécuter la même logique de cellule à un coût en capital inférieur. Pour les lignes où barre et tube sont mélangés, le KCS-160C Les deux fonctionnent sans changement.
Le forgeage est le problème opposé: moins de coupes, beaucoup plus grandes et beaucoup plus dures.Une billette de Ø300 mm 42CrMo4 présente environ 35 × la section transversale d'une ébauche automobile de Ø50 mm, et les aciers pour matrices tels que H13 ou D2 arrivent trempés ou dans un état recuit mais abrasif qui ronge les arêtes de coupe. Le mode de défaillance dominant ici n’est pas la coupe lente, mais la déviation. Si le cadre, le guide ou la lame manque de rigidité, la coupe s'égare, la lame s'use de manière inégale et vous obtenez des faces effilées et une casse prématurée des dents.
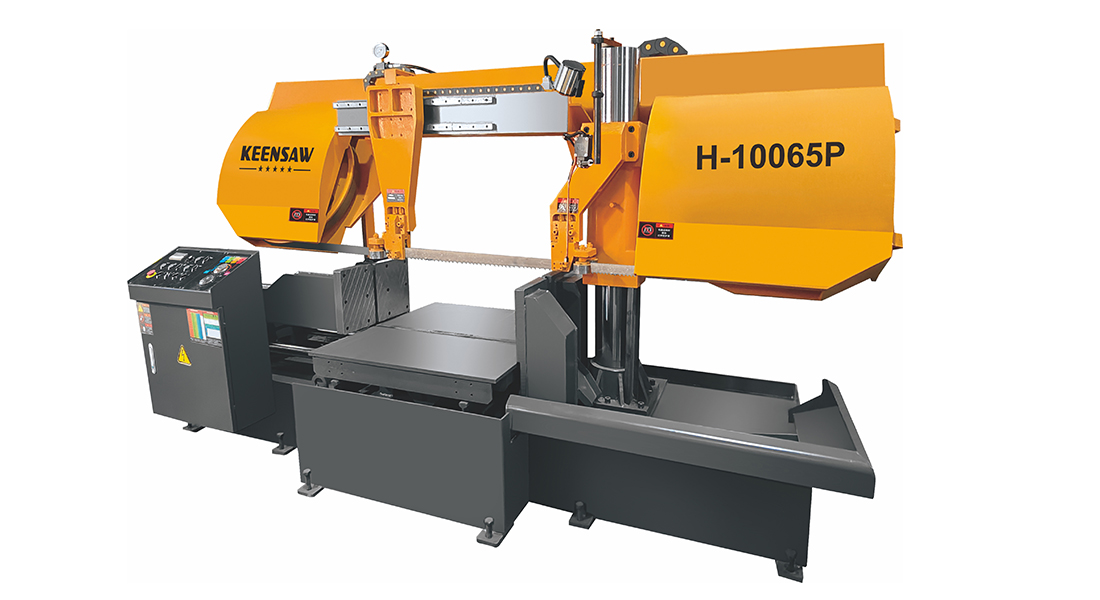
Scie à ruban horizontale configurée pour l'acier moulé et les grosses billettes de forge - rigidité et matière d'alimentation contrôlée plus que la vitesse brute.
Trois choix de conception déterminent si une scie à billettes survit à la production : un cadre à deux colonnes ou à portique qui maintient la lame d'équerre pendant toute la course, une alimentation hydraulique ou servocommandée qui maintient une force de coupe constante au lieu d'un débit constant, et une distribution généreuse de liquide de refroidissement au niveau de l'arcade dentaire. KEENSAW H-10065HP est une machine à matricer dédiée construite exactement autour de cela ; pour les sections Ø650 mm, le GZ4265 et le Scie à ruban à onglets robuste G4265ZA portez le même slip avec une gorge plus large. Nous avons couvert l'ingénierie derrière cela dans Scies à ruban à double colonne lourdes: ingénierie de la rigidité pour les grandes billettes et l'acier forgé.
Le filtre le plus utile est diamètre en fonction du volume. En dessous d'environ Ø150 mm à volume soutenu, une scie circulaire carbure gagne en temps de cycle et en état de surface. Au-dessus d'un diamètre d'environ 250 mm - ou pour toute section où le coût du matériau par billette est important - la scie à ruban gagne en termes de perte de saignée et de capacité à manipuler des alliages durs et écrouis sans pénaliser le coût de la lame. Entre les deux, il existe une véritable zone de compromis où la réponse dépend de votre mix.
| Facteur | Scie circulaire au carbure CNC | Scie à ruban robuste |
|---|---|---|
| Diamètre pratique | Ø10–160 mm (jusqu'à Ø230 mm sur les grands cadres) | Ø250–650 mm et plus |
| Temps de cycle | Secondes : généralement 3 à 8 s sur de l'acier au carbone de Ø50 mm | Des dizaines de secondes en minutes, échelles avec section |
| Réduire la précision | ± 0,05 - 0,10 mm, carré dans les 0,05 mm | ±0,10–0,25 mm typique, mieux sur les portiques |
| Trait de scie (matériau perdu) | ~2,2 à 3,0 mm | ~1,3–1,6 mm — une réelle économie sur les grandes sections |
| Finition superficielle | Presque usiné, souvent aucun revêtement nécessaire | Marques de scie présentes ; généralement bien pour le forgeage |
| Idéal pour | Barres et tubes à grand volume, tolérance de longueur serrée, automatisation des cellules | Grosses billettes, aciers moulés, alliages durs, grandes tailles mixtes, coupes économes en matière |
Lorsque les volumes sont suffisamment élevés pour justifier l'automatisation mais que les sections sont grandes, des scies à ruban automatiques à ultra-haute vitesse telles que la BSVP650CNC et le Scie à ruban automatique horizontale 530TS réduire considérablement l'écart de temps de cycle. Si vous comparez une scie circulaire à une scie à froid plutôt qu'à une scie à ruban, voir Scie circulaire CNC vs scie à froid: le guide ultime.
Une ligne de sciage est aussi rapide que son transfert le plus lent. Les machines qui font la différence sont généralement celles que personne ne précise soigneusement : le chargeur qui présente la barre sans coup de pouce de l'opérateur, la butée qui maintient ±0,1 mm sur une barre de 6 m et l'unité de chanfreinage qui élimine la bavure avant qu'elle n'atteigne une pince robotisée.
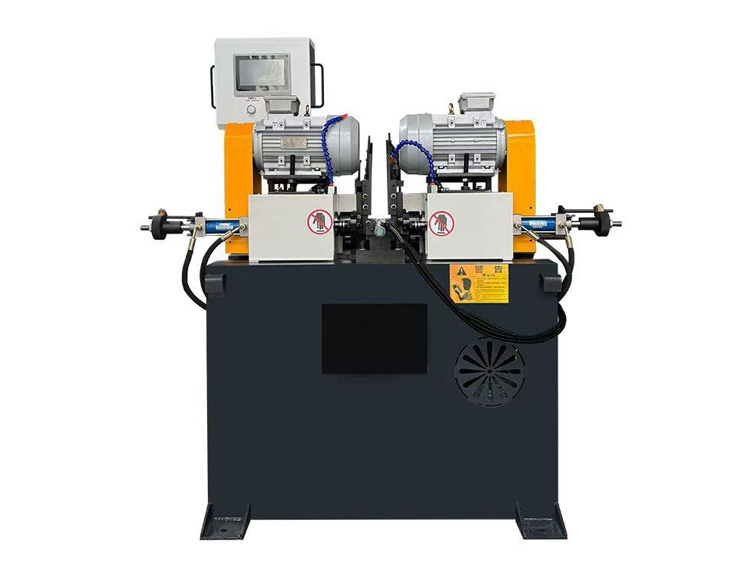
Chanfreinage double extrémité de pièces courtes : l'étape qui permet aux pièces coupées d'aller directement au jaugeage ou à la manipulation robotisée.
Une cellule automobile pratique ressemble à ceci: un chargeur de faisceau ou de magasin alimente les barres à une alimentation de préhenseur servo; la scie coupe contre un butée de longueur alimenté; les ébauches de coupe sont transférées à un Chanfreineuse double extrémité KCM-50ST pour des pièces courtes ou un KCM-120DE / KCM-90DE pour un tube plus long ; puis marquage et tri. Sur les lignes de goujons et de fixations, un Machine de marquage de chanfrein et d'estampage de goujons entièrement automatique Fermez la boucle dans une station.
Choisir le degré d'automatisation de ces opérations est une question de volume et non de technologie : nous avons abaissé les seuils en Du semi-automatique au entièrement CNC, et le côté manipulation dans Le modèle d’automatisation industrielle. Si votre contrainte concerne spécifiquement le débit d'ébavurage, Intégration de la coupe et du chanfreinage couvre les mathématiques d'équilibrage de ligne.
La sélection de la lame est l'origine de la plupart des plaintes “la machine est lente”. Une lame TCT fonctionnant à des vitesses d'acier inoxydable sur de l'acier allié va glacer et brûler; une bande bi-métal fonctionnant à des vitesses d'acier au carbone sur H13 perdra des dents dans un quart de travail. Le tableau ci-dessous donne les paramètres de départ typiques-toujours confirmer par rapport à votre propre section, la dureté et la configuration du liquide refroidissement avec un ingénieur d'application KEENSAW.
| Matériel | Lame de scie circulaire et vitesse | Vidéo Saw Blade & Speed |
|---|---|---|
| Acier à faible/moyen carbone C45 et 1045 |
Lame TCT, 80 - 120 m/min, 0,08 - 0,12 mm/dent | M42 bimétallique, 60 à 90 m/min |
| Acier allié 42CrMo4 et 4140 |
TCT, 60-90 m/min, 0,06-0,10 mm/dent | M42 bi-métal, 45 - 70 m/min |
| Acier inoxydable 304 / 316 |
TCT avec revêtement PVD, 30 à 50 m/min, 0,05 à 0,08 mm/dent | M42 / M51 bimétallique, 25–45 m/min |
| Aluminium 6061 / 6063 |
TCT pour non ferreux, 300 - 600 m/min, 0,08 - 0,15 mm/dent | Rarement économique ; utiliser une scie circulaire |
| Acier à matrice/à outils H13 et D2 |
Uniquement avec des paramètres réduits et un liquide de refroidissement lourd | M51 bimétallique, 30 à 50 m/min |
Pour les applications plus lentes et conventionnelles, HSS circulaire saw blade reste un choix rentable, en particulier sur les petites sections et les travaux intermittents. La gamme complète, y compris Bi-métal bandsaw blades, mérite d'être examiné avant de standardiser une spécification dans un magasin.
Deux chiffres décident de l’analyse de rentabilisation : secondes par coupure et millimètres de trait de scie. Le premier détermine le travail et les heures-machine ; le second augmente discrètement le coût du matériau et, sur de grandes sections, il peut dépasser le coût de la lame d'un ordre de grandeur.
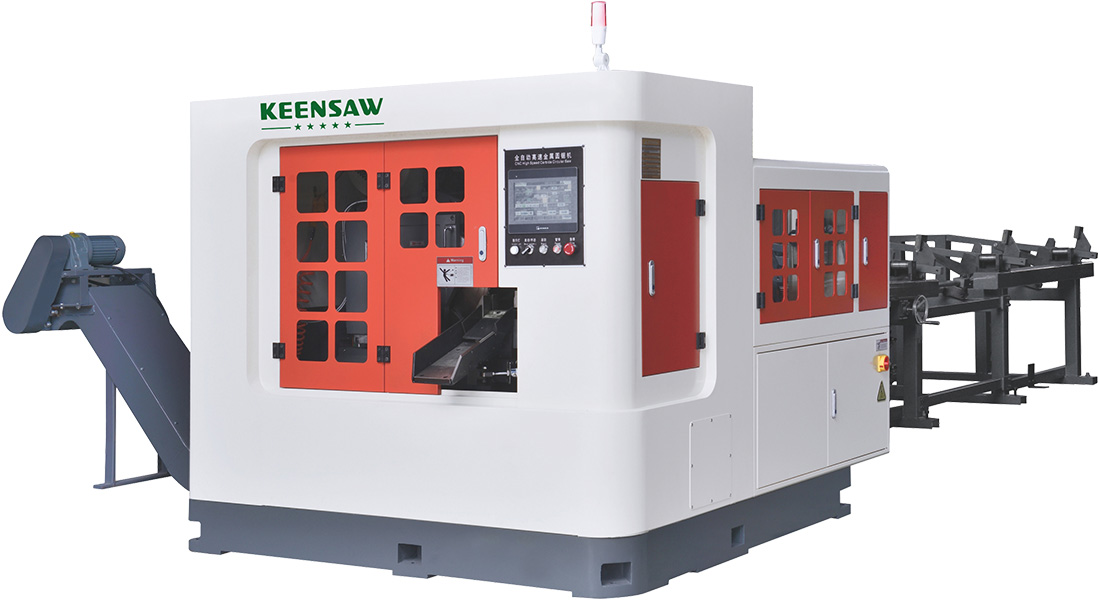
Scie circulaire à grande vitesse KCS-120B : les temps de cycle en secondes sont ce qui rend viable une cellule automobile à trois équipes.
| Exemple | Scie circulaire au carbure CNC | Scie à ruban robuste |
|---|---|---|
| Coupe barre C45 Ø50 mm | ~ 3 - 6 s par coupe | ~25 à 40 s par coupe |
| Perte de saignée par coupe | à 2,5 mm | à 1,4 mm |
| Matière économisée pour 100 000 coupes (billet Ø300 mm) | Référence | Plusieurs tonnes d'acier par an |
| Là où le coût atterrit | Réduction du temps de travail et du temps machine ; coût horaire de lame plus élevé | Coût inférieur de la lame et du matériau ; temps de cycle plus élevé |
L'arithmétique s'inverse avec le diamètre. Sur barre Ø50 mm, l’avantage en temps de la scie circulaire domine. Sur les billettes de Ø400 mm, l'avantage du trait de scie de la scie à ruban ainsi que sa capacité à maintenir une coupe stable dans un alliage dur l'emportent généralement, même si chaque coupe est plus lente. C'est exactement le calcul que nous effectuons avec les clients avant de citer une ligne - et c'est pourquoi la réponse honnête à la question “ qu'est-ce qui est le moins cher ? ” est “ cela dépend de votre section et de votre volume ”.”
Blade life is the other half of the model. We published a detailed treatment of it in Maximizing TCT Blade Life and Tonnage Output in Mass Production.
Pour un volume soutenu inférieur à environ Ø150 mm, un Scie circulaire au carbure CNC gives the cycle time and length repeatability an automotive cell needs. Above that, or where the section is large and material cost per billet matters, a band saw is usually the better economics.
A hardened, coarse-pitch bi-metal blade with controlled feed. M42 covers most alloy steels; for H13, D2 and other difficult die steels, step up to an Lame de scie à ruban M51 and reduce speed into the 30–50 m/min band with generous coolant.
Cela dépend presque entièrement du temps d’opérateur que vous supprimez et de la capacité en aval que vous débloquez. Dans le cas d'un travail automobile en trois équipes, le retrait d'un opérateur et l'élimination d'une opération de surfaçage s'avèrent souvent rentables en moins de deux ans ; pour les travaux à faible volume, le semi-automatique reste le choix judicieux.
Avec la lame et les paramètres appropriés, les aciers alliés trempés et les aciers à filière dans la plage 30–45 HRC sont courants sur nos scies à ruban pour usage intensif. Au-dessus de cela, ou pour les alliages exotiques, envoyez-nous les spécifications – la réponse est généralement un paramètre et un changement de lame plutôt qu'une machine différente.
If you run more than a few thousand identical lengths per month, or any job where an operator is standing at the saw waiting for it, yes. Below that, a semi-automatic machine with a good length stop is usually the better capital decision. See Du semi-automatique au entièrement CNC for the thresholds.
Three things together: a servo gripper feed rather than a friction push, a powered length stop that is measured rather than set by hand, and thermal stability — let the machine reach operating temperature before qualifying parts, and keep coolant temperature consistent. Clamping on both sides of the cut also prevents the drop-off from lifting and skewing the part.
Specifying an automotive or forging sawing line comes down to four decisions: taille des sections (circular saw or band saw), volume (combien d'automatisation), matériel (lame et paramètres), et downstream requirement (do you need chamfering and marking in line?). Get those four right and the machine choice largely makes itself.
KEENSAW fournit toute la chaîne — Scies circulaires CNC en carbure, scies à ruban robustes, machines à chanfreiner et lames de scie — avec certification CE et contrôle qualité ISO9001:2016, exporté dans plus de 40 pays.
Envoyez-nous votre dessin de pièce et votre volume mensuel – nous dimensionnerons la ligne pour vous.
Nos ingénieurs d'application vous recommanderont la méthode de coupe, les spécifications de la lame et le niveau d'automatisation, ainsi que des estimations de temps de cycle et de coût par coupe avant de vous engager. Contactez KEENSAW pour une évaluation gratuite de votre ligne de sciage →
Contactez-nous si vous avez des questions, nous vous répondrons dans les plus brefs délais