Dientes por pulgada (TPI) es el único ajuste que decide si un corte de sierra de cinta está limpio o un desastre. Elija muy pocos dientes y la hoja chatea, tira y deja una cara rasgada. Elija demasiados y las gargantas se atascan con viruta, el corte se calienta y la hoja se suelda al trabajo. Esta guía le brinda una tabla práctica de TPI por material, explica cómo interactúan la geometría y el paso del diente, y muestra los errores que silenciosamente cuestan a las tiendas la vida y el acabado de las cuchillas.
El TPI establece dos cosas a la vez: el Carga de chip por diente y el Número de dientes en el corte. Una cuchilla gruesa (pocos TPI) toma una mordida grande por diente rápido, pero áspero, y necesita una sección gruesa por lo que al menos tres dientes siempre están enganchados. Una cuchilla fina (muchos TPI) toma una pequeña mordida suave, pero empaqueta chips rápido y necesita un buen refrigerante y espacio libre. Al menos 3, idealmente 6, dientes en contacto con el trabajo en cualquier momento.
TPI es el terreno de juego. A su alrededor se sientan dos socios: el El Set (side de los dientes que le dan el ancho de la kerf) y el Gullón (the valle entre los dientes que debe despejar la viruta). Una garganta profunda ama el tono grueso y el material blando; una garganta poco profunda se adapta a tono fino y material duro.estándar para el acero, El Hook (rastrillo positivo) para corte rápido de aluminio y no ferrosos blandos, y El barco (very garganta profunda, conjunto ancho) para aleaciones blandas y plásticos donde domina la separación de virutas.

| Material | Sección/Muro | Recomendado el TPI | Notas |
|---|---|---|---|
| Acero al carbono/aleación (sólido) | > 25 milímetros | 3-4 | Tosco, rápido; mantener los dientes comprometidos. |
| Acero al carbono/aleación (sólido) | Desde 10 - 25 mm | 4-6 | Taller de elección general. |
| Acero al carbono/aleación (sólido) | <<10 milímetros | 8-10 | Cuidado con el frío. |
| Acero inoxidable | Cualquier sólido | 4-6(M51/carburo) | Reduzca la velocidad; Inundación de refrigerante. |
| Aluminio/cobre | Sólido | 3-6(El Hook) | Rápido, necesita limpieza. |
| Extrusión de aluminio | El muro fino | 6-10 | Evitar la distorsión. |
| Estructura/Bundle | mezclado | 4-6 | El pitch variable ayuda. |
| Acero para herramientas/endurecido | Sólido | 4-6(Carbón) | Baja velocidad, configuración rígida. |
| Plástico/Nylon | Sólido | 4-6(El barco) | El chip primero. |
| Tubos de pared | Recomendado el TPI | Por qué |
|---|---|---|
| > 6 milímetros | 4-6 | Suficiente material para enganchar los dientes. |
| 3-6 mm | 6-8 | Equilibrio final y carga. |
| 1-3 mm | 8-12 | Evitar el colapso del muro. |
| <1 mm de | 10 - 14 o variable | La pared delgada necesita muchos dientes. |
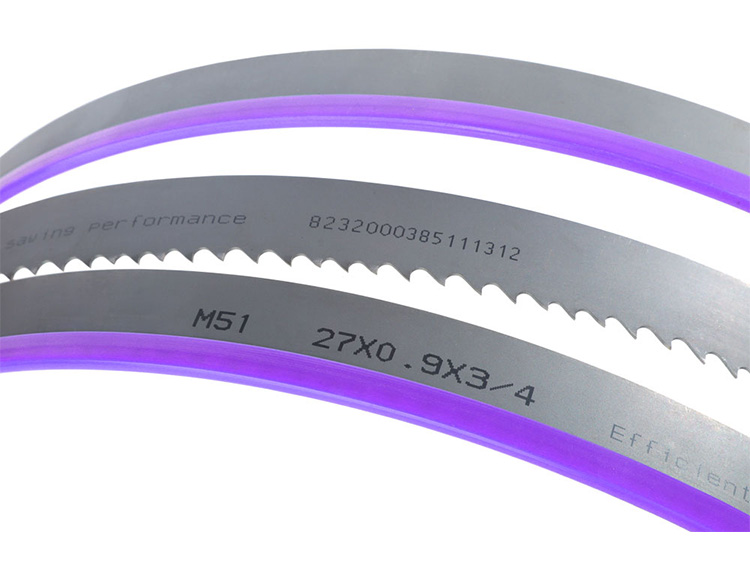
TPI no tiene sentido sin el grado de cuchilla correcto. M42 bimetálico Covers most steel at 4 - 10 TPI. El M51 agrega una punta de diente más dura para el servicio abrasivo e inoxidable. Carbide Tipped (TCT) cuchillas mantienen un borde en acero inoxidable, Inconel y aleaciones de alta resistencia a mayor velocidad superficial. grado de coincidencia a la aleación en primer lugar, a continuación, establecer TPI a la sección.
Más allá del tono, la forma decide la agresión. Estándar (zero o rastrillo ligeramente positivo) es el todo terreno para el acero. El Hook (rastrillo positivo grande, garganta profunda) cava rápido para aluminio, latón y no ferrosos blandos; úselo cuando desee una alimentación agresiva y el acabado lo permita. El Skip (very La forma de los dientes es para material blando, gomoso o fibroso donde el embalaje de chips es el verdadero enemigo.
Una cuchilla de paso variable alterna TPI a lo largo de su longitud (por ejemplo 4/6 o 6/10). El paso cambiante rompe la vibración resonante, por lo que el corte es más silencioso y el patrón de rayas en la cara se reduce. Utilice paso variable cada vez que corte secciones mixtas, tubo de pared delgada o perfiles donde un paso fijo zumbaría y vagaría. Es el valor predeterminado seguro para talleres de trabajo que nunca cortan lo mismo dos veces.
Un sello de hoja generalmente lee ancho × espesor-TPI-grado, El ancho y el grosor establecen la fuerza de la viga (más ancha y más gruesa resiste la desviación en secciones grandes); el par TPI le dice que es de paso variable; el grado le dice el material del diente. Cuando reordene, dé los tres para que el proveedor envíe la cuchilla exacta que su máquina y mezcla necesitan.
Imagina una tienda que corta tres cosas diariamente: Rondas de acero al carbono de 50 mm, tubo inoxidable de pared de 2 mm y extrusión de aluminio de 80 × 80 mm. Una cuchilla no puede hacer las tres bien.La ronda de acero necesita una cuchilla M42 de 3 - 4 TPI para una rápida, El tubo inoxidable quiere un 8 - 10 TPI.(o 6/10 variable) cuchilla M51 para detener el colapso de la pared y resistir el endurecimiento del trabajo.La extrusión de aluminio quiere una cuchilla de diente de gancho de 6 - 10 TPI para el aclare.La respuesta práctica es tres cuchillas y un cambio de un minuto, ni una cuchilla comprometida y un montón de chatarra. Mantenga las cuchillas gruesas, finas y variables en rack y etiquetadas por TPI.
El acabado y la cuadratura de la pista TPI más de lo que la mayoría de los operadores esperan. Una cuchilla gruesa deja una cara más gruesa y, en secciones pequeñas, un corte ligeramente ondulado porque cada diente elimina un arco más grande. Una cuchilla fina deja una cara más lisa y mantiene la cuadratura mejor en un material delgado porque más dientes comparten la carga. Si la siguiente operación es soldadura o mecanizado, Una cuchilla más fina (o un pase secundario) se paga por sí misma en menos preparación. punto de partida; sintoniza dentro de ± 2 TPI una vez que veas la cara real.
El costo de la cuchilla no es el precio de la etiqueta, es el costo por corte. Una cuchilla gruesa que se tira en un tubo delgado es costosa, incluso si es barata de comprar, porque la tiras después de unos pocos cientos de cortes. Una cuchilla fina o variable correctamente especificada dura muchas veces más en ese mismo tubo. y verá rápidamente que el TPI correcto reduce el gasto total de consumibles incluso cuando la cuchilla en sí cuesta más. La presión de alimentación también es importante, pero TPI es el primer dial que se ajusta correctamente.
TPI es solo un eje de la especificación de la cuchilla; ancho y grueso conjunto de fuerza de haz. A ancho, cuchilla gruesa resiste la deflexión en grandes secciones sólidas y le permite ejecutar TPI grueso rápido sin que el corte se mueva. Una cuchilla estrecha es para contornos y secciones pequeñas donde una ancha no se ajustaría a la curva. El error es emparejar un TPI grueso con una cuchilla estrecha en stock delgado-muy pocos dientes se enganchan y la cuchilla chatea-o un TPI fino con una cuchilla ancha sobre sólido Lea la marca completa (ancho × grosor-TPI-grado) y elija los tres para el trabajo, no solo el recuento de dientes.
¿ No está seguro de qué cuchilla necesita su mezcla? KEENSAW suministra hojas de sierra de cinta M42, M51 y con punta de carburo en los anchos y pasos que ejecutan sus máquinas. Envíanos tu material, sección y volumen diario y le recomendaremos la especificación exacta de la cuchilla y el TPI.
Contáctanos si tienes alguna pregunta te responderemos lo antes posible