Respuesta corta: Dientes que se desprenden a Banda automática vio El corte de titanio o acero aleado es casi siempre Endurecimiento por trabajo de velocidad superficial demasiado baja más presión de alimentación demasiado alta - los dientes patinan, el material se endurece y el siguiente diente se rasga. Fijarlo (1) aumentando la velocidad de la cuchilla en la ventana de titanio/aleación,(2) cortando la fuerza de alimentación en 25 - 40%,(3) usando una cuchilla de paso variable de rastrillo positivo y (4) inundando el refrigerante para que se aclare la viruta. Si el pelado persiste, el material se endurece por el trabajo debajo de la garganta: retroceda la alimentación hasta que las virutas se curven, No de smitis.
El titanio y los aceros aleados de alta resistencia tienen baja conductividad térmica y una fuerte tendencia a Trabajo-Harden. Cuando la presión de alimentación es demasiado alta para la velocidad, el diente no puede cortar una viruta: se frota, la superficie se endurece y el siguiente diente se encuentra con material endurecido que no puede cortar, por lo que se fractura en la garganta. Gráfico de velocidad de corte Keensaw muestra que el titanio necesita una ventana de velocidad más estrecha que el acero dulce precisamente por esta razón.
| Paso | Acción | Por qué |
|---|---|---|
| 1 | Aumentar la velocidad de la cuchilla a la ventana de titanio/aleación | Previene el patinaje y el work-hardening |
| 2 | Fuerza de corte 25 - 40% | Deja que los dientes esquilen un chip, no frotar |
| 3 | Cambie a la cuchilla de paso variable positivo-rake | Reduce la carga por diente, rompe la resonancia |
| 4 | Refrigerante de inundación, swarf claro | Lleva calor y chips lejos de la garganta |
| 5 | Re-tensión y Track Blade | Stripping esconde una hoja suelta/errante |
El Band Saw Blade Tipo de guía Se recomienda para estos materiales:

| Material | Velocidad Blade | Alimentación (relativa) |
|---|---|---|
| Titanio (CP/6Al-4V) | Baja (ventana especial) | Amabilidad, nunca fuerza |
| Acero de aleación (4140/4340) | Moderado | Moderado, vigilancia work-harden |
| Inoxidable (303 y 316) | Bajo-moderado | Amable |
Para obtener números exactos por grado, utilice el blade-by-material guía de selección.
El titanio es a menudo enfriamiento El calor del titanio permanece en el corte; sin inundación agresiva, la punta del diente se ablanda y el esófago se empaqueta con virutas manchadas. Verifique el objetivo, la presión y la concentración de la boquilla antes de cambiar cualquier otra cosa.
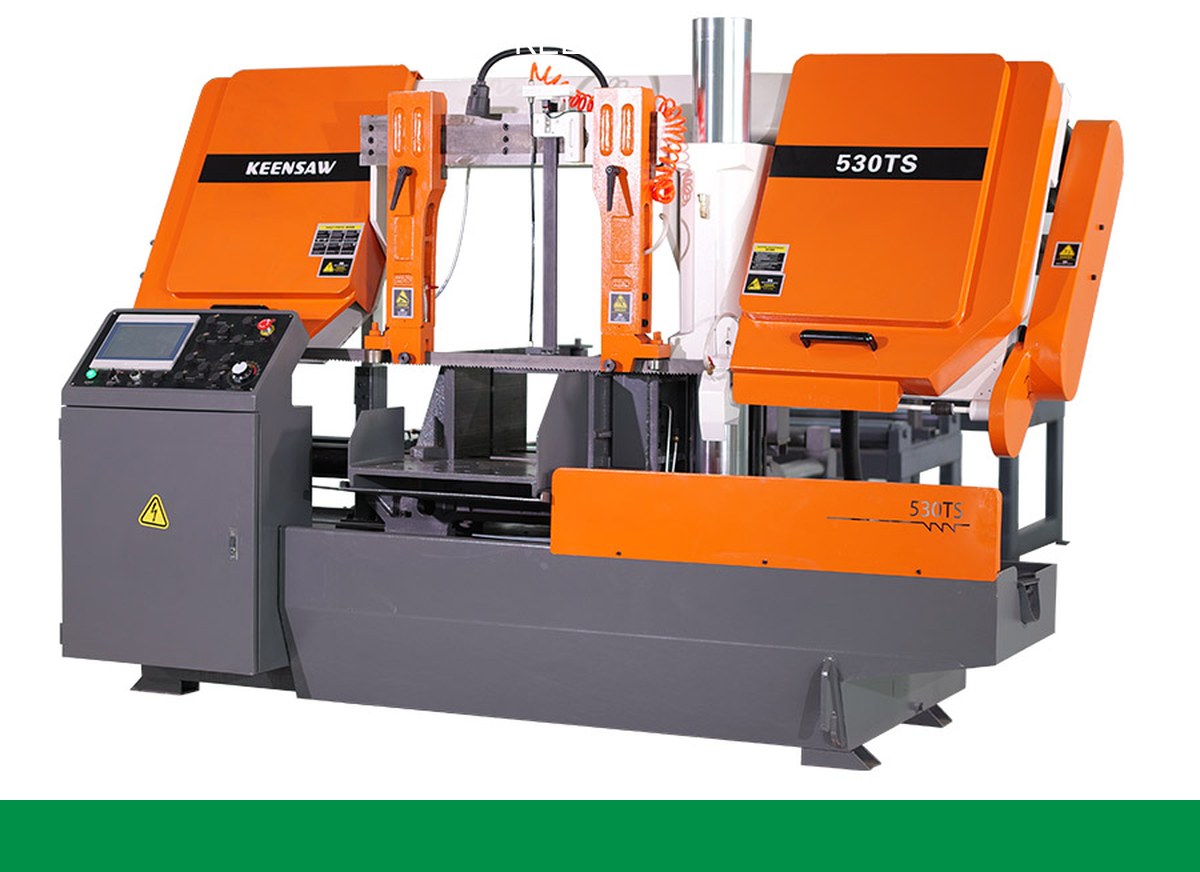
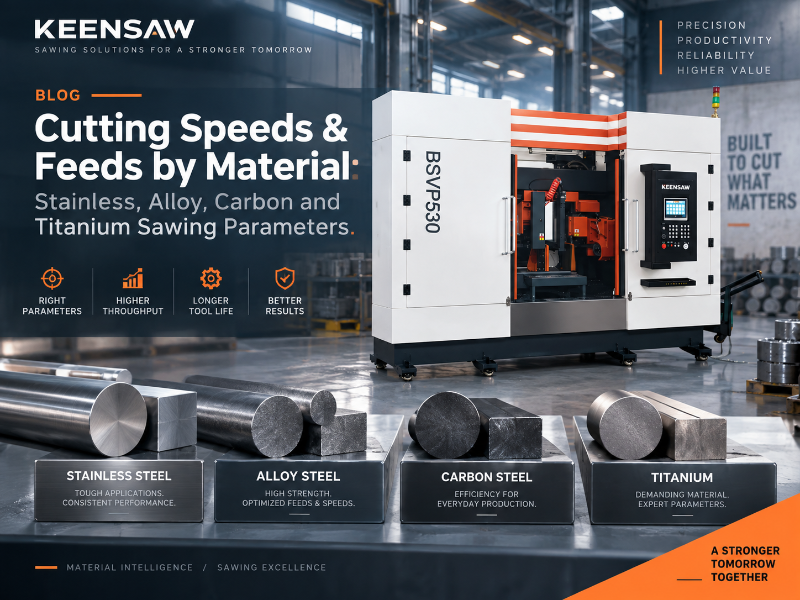
Si ha corregido la velocidad, la alimentación y el refrigerante y los dientes aún se desprenden, la cuchilla no es adecuada para el trabajo. Causas principales de Band Saw Blade y Si su hoja está costando más de lo que debería. a sierra rígida de doble columna como la BSVP530CNC también reduce el micro-chatter que inicia la extracción.
El titanio se endurece y conduce mal el calor, por lo que un diente que patina endurece la superficie y el siguiente diente se encuentra con material incortable: se fractura en lugar de cortar.
decrece fuerza de alimentación por 25 - 40% y aumentar la velocidad en la ventana de material.
Una cuchilla de rastrillo positivo de paso variable (por ejemplo, 3/4 - 4/6 TPI) distribuye la carga de los dientes y silencia el ruido. Guía tipo blade.
Para el titanio, sí, el refrigerante de inundación es el factor más importante que no es la cuchilla para evitar el pelado.
Una máquina rígida de doble columna (como BSVP530CNCCorta el micro-chatter que inicia las fracturas de garganta.
Envíe el grado exacto al El equipo Keensaw y te darán la velocidad/alimentación/cuchilla para tu sierra.
Dígale a KEENSAW su modelo de sierra, grado de material y tamaño de sección: le enviarán la velocidad exacta, la alimentación, la cuchilla y los ajustes de refrigerante que eliminan la extracción de dientes en su línea. Solicitar el parámetro Sheet
Contáctanos si tienes alguna pregunta te responderemos lo antes posible