
منشاران، نفس الشريط، نتيجتان مختلفتان تمامًا. ينهي المرء قطعًا نظيفًا وخاليًا من النتوءات في ثوانٍ بشفرة تدوم لأسابيع. والآخر يحرق النصل ويلطخ السطح ويوقف الخلية. الفرق ليس في الآلة أبدًا، بل هو في سرعة القطع والتغذية متطابقة مع المادة.
يمنحك هذا الدليل العمل جدول معلمات النشر بالنسبة لعائلات المواد الخمس، يقوم عملاء KEENSAW بقطع معظم القطع: الكربون والفولاذ منخفض السبائك، والفولاذ المقاوم للصدأ، والسبائك وفولاذ الأدوات، والتيتانيوم / السبائك المقوية، والألمنيوم / غير الحديدية. كل رقم أدناه هو نقطة البداية - اطلبه باستخدام قائمة التحقق “قراءة المقطع” في القسم 8. قم بإقران القيم باليمين منشار دائري كينساو أو رأى الفرقة وستحصل على مخرجات قابلة للتكرار من اليوم الأول.
قبل الجداول، قم بتأمين المدخلات الأربعة التي تحدد عمر الشفرة وجودة القطع:
| رافعة | ما هو عليه | إذا فهمت الأمر بشكل خاطئ |
|---|---|---|
| السرعة السطحية (م/دقيقة) | سرعة طرف الشفرة عند القطع | سريع جدًا ← أسنان محترقة؛ بطيء جدًا → تصلب العمل والفرك |
| التغذية لكل سن (مم/سن) | تحميل رقاقة يأخذ كل سن | عالية جدًا ← أسنان مكسورة؛ منخفض جدًا ← تصلب العمل |
| درجة الأسنان (TPI) | الأسنان لكل بوصة / درجة متغيرة | خطوة خاطئة → اهتزاز، وإخلاء الرقاقة بشكل سيئ |
| المبرد / التشحيم | Heat & chip removal at the kerf | جوعا → الشقوق الحرارية، الحافة المبنية |
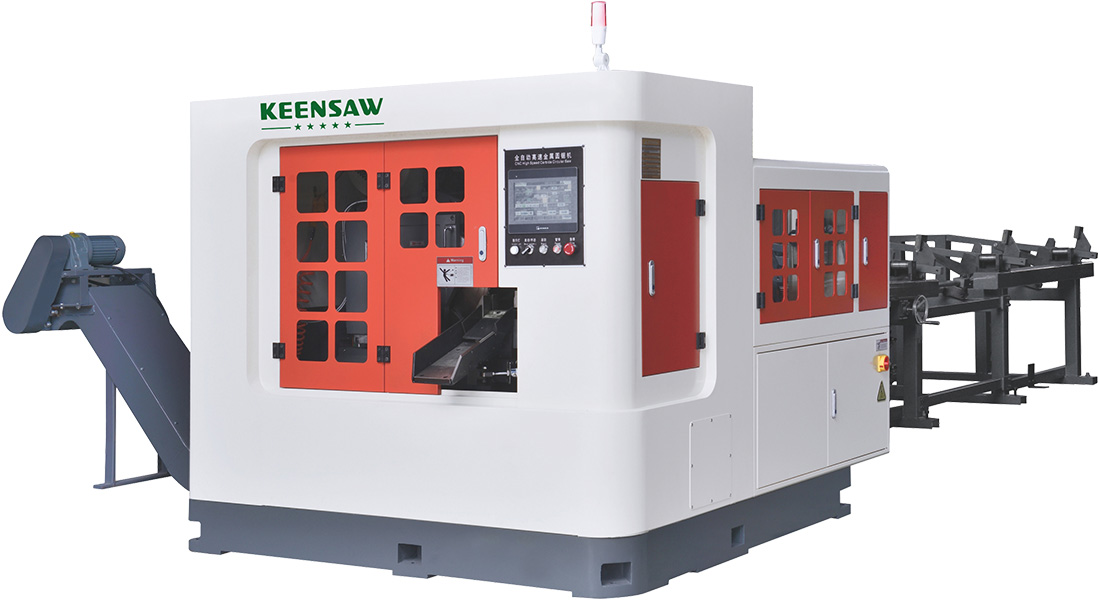
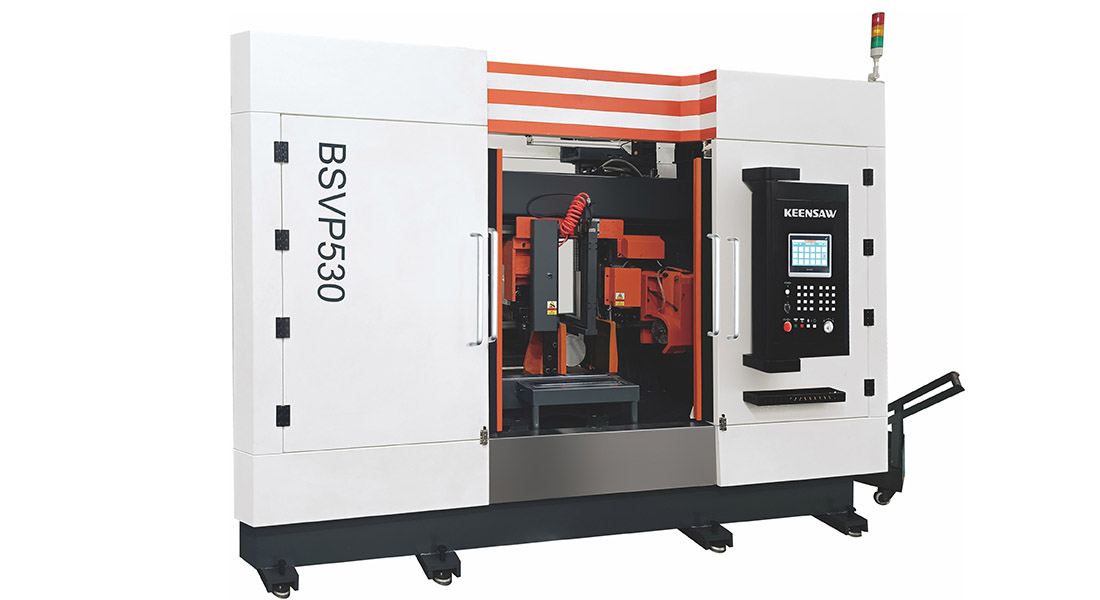
بالنسبة للمناشير الشريطية فإن متغير التحكم هو سرعة الشفرة (م/دقيقة) و تغذية لكل سن. بالنسبة للمناشير الدائرية، يكون المغزل RPM و معدل التغذية (مم / ثانية). على أ كينساو BSVP530 يتم ضبط كلاهما على HMI؛ ابدأ من الطاولة واضبط الشعور.
الفولاذ الطري، 1018، 1045، سبيكة منخفضة تصل إلى ~35 HRC. هذه هي المادة المتسامحة — نافذة واسعة السرعة، وشفرات قياسية ثنائية المعدن. ادفع الحجم هنا باستخدام منشار دائري من الكربيد إذا كانت المقاطع صغيرة.
| آلة | شفرة | سرعة | يٌطعم |
|---|---|---|---|
| رأى الفرقة | M42 ثنائي المعدن, ، 2-3 تي بي آي | 60-90 م/دقيقة | 0.10-0.15 ملم/سن |
| منشار دائري | شفرة TCT | 100-140 م/دقيقة (نصيحة) | 0.08–0.12 mm/tooth |
الفولاذ هو مصدر #1 لمكالمات “لماذا تموت شفرتي” - والإجابة دائمًا تقريبًا work-hardening. 304/316 لديها معدلات تصلب عالية في العمل: إذا كانت التغذية خفيفة للغاية، فإن الأسنان فرك فبدلاً من القطع، يتصلب السطح، وتصطدم السن التالية بلوحة الدرع. يذهب أبطأ في السرعة، وأثقل في التغذية، وطبقة خشنة, ، والفيضانات مع المبرد.
| آلة | شفرة | سرعة | يٌطعم |
|---|---|---|---|
| المنشار الشريطي 304/316 | M42، 1.4–2 TPI (خشن) | 40–60 m/min | 0.10-0.16 ملم/سن |
| رأى الفرقة 17-4PH | M51 ثنائي المعدن | 30-45 م/دقيقة | 0.08–0.12 mm/tooth |
| منشار دائري | TCT المطلي بـ PVD | 60-90 م/دقيقة (نصيحة) | 0.06-0.10 ملم/سن |
القاعدة الأساسية ل سرعة قطع المنشار الشريطي للفولاذ المقاوم للصدأ: ابدأ بسرعة 50 م/دقيقة للأوستنيتي 304/316، وانخفض إلى 35-40 للدرجات المتصلبة بهطول الأمطار. انظر لدينا نموذج تكلفة القطع لكيفية تغيير اختيار الشفرة للاقتصاد.
أصعب وأكثر كشطًا من الفولاذ الكربوني. 4140/4340 مقطوع مثل الفولاذ الكربوني الأكثر صرامة؛ يحتاج H13 وD2 (فولاذ القالب) إلى معالجة بطيئة وغنية بسائل التبريد وإلا ستأكل الشفرات. إن المعدن الثنائي الخشن المتصلب مع التغذية الخاضعة للرقابة هو الوضع الافتراضي.
| مادة | شفرة | سرعة | يٌطعم |
|---|---|---|---|
| 4140 / 4340 (<35 ساعة) | M42، 2–3 تي بي آي | 45-70 م/دقيقة | 0.09-0.13 ملم/سن |
| H13 / D2 (يموت الصلب) | شفرة المنشار الفرقة M51 | 30-50 م/دقيقة | 0.06-0.10 ملم/سن |
التيتانيوم (الدرجة 5 / Ti-6Al-4V) يقطع بشكل نظيف ولكن يحمل الحرارة عند الحافة — الموصلية الحرارية المنخفضة تعني أن السن، وليس الشريحة، تصبح ساخنة. ادمج ذلك مع قابلية التيتانيوم للاحتراق كمسحوق ناعم، والقواعد هي: سرعة معتدلة، تغذية سخية (لا تفرك)، مبرد غمر، لا تدعه يتوهج أبدًا. ل معدل التغذية لنشر التيتانيوم, ، فكر في “شريحة إيجابية ومستمرة ولا توجد شرارات”.”
| آلة | شفرة | سرعة | يٌطعم |
|---|---|---|---|
| رأى الفرقة Ti-6Al-4V | M42، خشن 1.4–2 TPI | 25-45 م/دقيقة | 0.08-0.13 ملم/سن |
| Circular saw Ti | بي في دي تكت, sharp geometry | 40-70 م/دقيقة (نصيحة) | 0.05-0.09 ملم/سن |
إذا رأيت شرارات زرقاء على الشق، فهذا يعني أنك سريع جدًا أو جاف جدًا - تراجع على الفور. ال تزوير دليل البليت يغطي الأجزاء الأثقل التي غالبًا ما تقترن بالتيتانيوم في خلايا الفضاء الجوي.
الألومنيوم يريد أن يتم قطعه سريع - سرعة عالية، وتغذية سريعة، وشفرة بها مريء كافٍ لإزالة رقائق العلكة الكبيرة. يكمن الخطر في تراكم الحافة والانسداد، وليس الحرارة. استخدم شفرة مخصصة غير حديدية (عدد أسنان مرتفع، أشعل النار صفر/سلبي) ويمكنك تشغيل منشار دائري من الكربيد بمعدلات عالية جدًا.
| آلة | شفرة | سرعة | يٌطعم |
|---|---|---|---|
| رأى الفرقة آل | M42، 4–6 TPI (سريع) | 150-250 م/دقيقة | 0.15-0.25 ملم/سن |
| منشار دائري آل | TCT = الهندسة غير الحديدية | 300-600 م/دقيقة (نصيحة) | 0.10-0.20 ملم/سن |

الأرقام تجعلك تقترب؛ سطح القطع يخبرك بالحقيقة. استخدم قائمة التحقق هذه في الشريط الأول لكل وظيفة جديدة:
ابدأ بسرعة 40-60 م/دقيقة لـ 304/316 وانخفض إلى 30-45 م/دقيقة لـ 17-4PH المتصلب بهطول الأمطار. الخطأ الأكبر هو تشغيل الفولاذ بسرعة كبيرة، مما يحرق الأسنان. قم بإقرانها بشفرة خشنة 1.4-2 TPI M42 ومبرد فيضان.
التغذية لكل سن = (تغذية الطاولة مم/دقيقة) ÷ (سرعة الشفرة م/دقيقة × 1000 × الأسنان لكل مم). أبسط: اختر قيمة ملم/سن من الجدول، ثم اضبط تغذية الآلة بحيث تكون 2-3 أسنان دائمًا في القطع. التغذية الخفيفة جدًا تسبب تصلب العمل؛ أسنان ثقيلة جدًا.
الفولاذ الأوستنيتي لديه معدل تصلب عالي للعمل. إذا كانت التغذية خفيفة جدًا، يتم فرك الأسنان بدلاً من قصها، مما يؤدي إلى تصلب السطح بشكل بلاستيكي. ثم يلتقي السن التالي بمادة صلبة. حافظ على التغذية إيجابية وسرعة معتدلة لتجنب ذلك.
شفرة منشار شريطية ثنائية المعدن M42 خشنة (1.4-2 TPI) أو شفرة دائرية TCT مطلية بطبقة PVD ذات هندسة حادة، تعمل بسرعة 25-45 م/دقيقة مع مبرد فيضان سخي. لا تدع الشق يتوهج أبدًا، حيث تتراكم حرارة التيتانيوم عند السن، وليس عند الشريحة.
Usually not for heat — aluminium dissipates well — but a light mist or wax lube prevents built-up edge and clears gummy chips at high feed. Dry cutting is fine on a dedicated non-ferrous blade at moderate rates.
العلامات: أسنان مكسورة أو مفقودة، وتكسير عالٍ، ولدغ طويل، ووجه مقطوع خشن. قم بإرجاع التغذية من 15–20% وتأكد من عودة الرقائق إلى تجعيد الشعر الضيق.
الجداول أعلاه هي أسرع طريقة لإيقاف حرق الشفرات والبدء في الوصول إلى المواصفات. قم بمطابقة المادة ← الشفرة ← السرعة ← التغذية، ثم قم بضبطها حسب شكل الرقاقة. بالنسبة لجانب التكلفة لنفس القرار، اقرأ موقعنا المنشار الدائري مقابل نموذج المنشار الشريطي TCO و دليل خط النشر للسيارات والتزوير.
هل تحتاج إلى ورقة معلمات للسبيكة والقسم المحددين لديك؟ سيقوم مهندسو التطبيقات لدينا بتعيين السرعة والتغذية والشفرة وسائل التبريد لعملك والتحقق من صحتها على الفور ماكينة كينساو قبل أن تلتزم. Contact KEENSAW for a free sawing parameter assessment →
اتصل بنا إذا كان لديك أي أسئلة وسوف نقوم بالرد في أقرب وقت ممكن