
Квадратный разрез является основой каждой операции вниз по течению-сварка, обработка и сборка все предполагают, что торцевая сторона перпендикулярна оси. Ленточная пила, которая вырезает на несколько градусов, превращает простой отсек в деталь лома или работу по переработке. Это руководство объясняет, что выбрасывает вырезание из квадрата, дает вам пятиступенчатую процедуру и показывает, как управлять заусенцем, пока вы находитесь на нем.
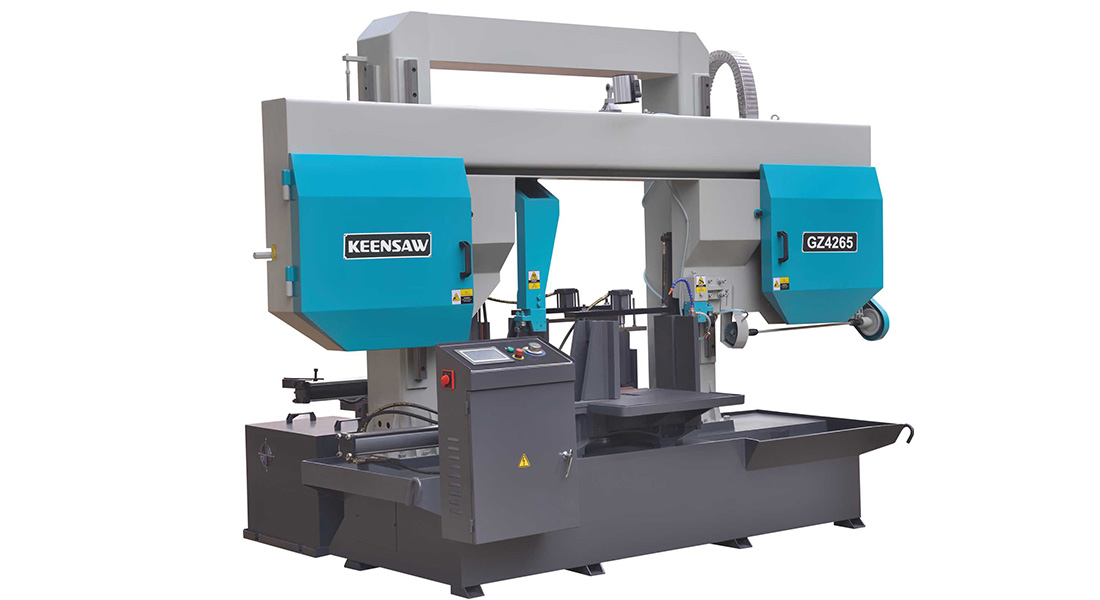
Угловая ошибка редко возникает из-за одной большой ошибки; она представляет собой сумму мелких. vise может быть не квадратным к лезвию. лезвие может отклоняться под кормом, потому что напряжение низкое или направляющие находятся далеко от разреза. скорость подачи Может быть слишком высоким, толкая лезвие вбок. Упаковка чипа в гуллетах может клиннуть лезвие off-line. And a Удар гида Позволяет лезвию хлынуть в последние миллиметры. Исправить все пять и квадратность остается в пределах допуска часть за частью.
На машинах с поворотным тиском запирайте его ровно на 90° и проверяйте с помощью циферблата, а не на глаз. Повторная проверка после любой аварии или тяжелых сдвигов давления.
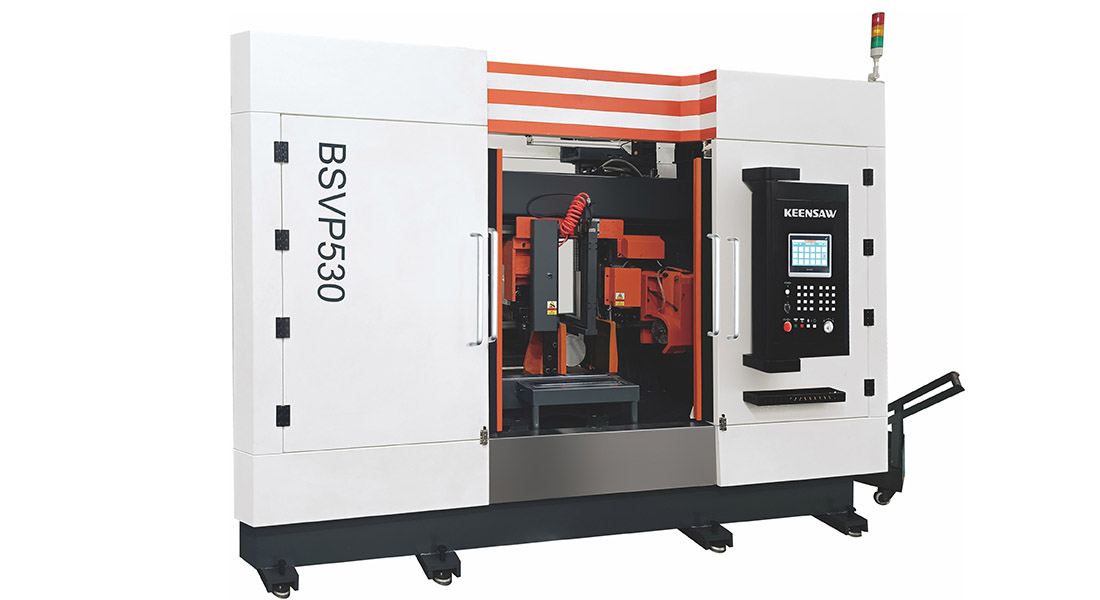
Для повторяющейся работы, фиксированная stop block на стороне подачи дает каждому бару одинаковую длину без повторного измерения, и Задний забор Keeps the stock square to the blade plane. For backds, a bundle tize and a squaring bar align all bars at once. Fixtures remove operator variation-the cheap way to hold squareness across a shift is to make the setup repediable, not to rely on feel.
| Метод | Использовать |
|---|---|
| Машинистская площадь + Feeler | Быстрая проверка магазина |
| Индикатор на синусовом баре | Проверка жесткого допуска |
| 6.1.1.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2.2. | Показывает угловую ошибку видимым |
| CMM/optical | Окончательный осмотр, сертифицированные части |
Скорость подачи является бесшумным убийцей квадратности. Слишком высоко и лезвие наклоняется в разрез, открывая угол; слишком низко, и зуб протирается и работает-затвердевает лицо. Соответствие подачи материала и TPI, и держать его в равновесии-гидравлическая или сервоподача, которая просает под нагрузкой, будет дрейфовать разрез. Состояние лезвия также имеет значение: изношенное или неправильно установленное лезвие режет свой собственный угол независимо от тиска.
Каждая пила вырезана оставляет заусенцы; трюк заключается в том, чтобы сохранить его маленьким и предсказуемым. Резкое лезвие на правильной скорости оставляет тонкий, равномерный край; тусклое лезвие или неправильный TPI оставляет тяжелый, рваный один. Flood охлаждающая жидкость уменьшает тепло, что фаска большего заусенца. Для сварки или обработки, планируйте световой дебурр-файл, кисть, или пасс-так что швами никогда не достигнет следующей станции. Chamfering Guide Покрытие убирает его в пилу.
| Приложение | Типичный квадрат |
|---|---|
| Общее отсечение | ±0,5° приемлемо |
| Машинный запас | ±0,2 - 0,3° |
| Weld-prep/structural | ±0,1 - 0,2° |
| Точность/аэрокосмическая техника | <0,1°, проверено |

Тисок, который держит ваши акции, -это место, где квадрат выигрывается или проигрывается. Гидравлический Визы обеспечивают постоянную, высокую прижимную силу и являются стандартными для производственных пил. Пневматический Визы быстрее, но мягче, отлично подходят для легких секций. Механический Независимо от типа, фиксированная челюсть должна быть квадратной к лезвию, а подвижная челюсть должна тянуть запас к задней заборе, а не просто щипать его.
Полотенца пила-это тонкая балка; Под кормом он слегка наклоняется в сторону разреза, и этот лук является углом. Лук растет с низким напряжением, дальними направляющими, высокой подачей и изношенным лезвием. Закройте направляющие на работу и неподдерживаемая длина падает, Так лук сжимается и квадратность удерживается. Эта единственная идея объясняет большинство исправлений угловых ошибок.
| Метод | Лучшее для |
|---|---|
| Ручный файл/Debuenzenz brush | Низкий объем, быстрый край |
| Chamfer/facing station | На пиле, weld-prep |
| Vibratory/tumble | Бачки из мелких частей |
| CNC debuenz | Точность, сертифицированные детали |
Планируйте заусенцы с помощью разреза, а не после. Легкая фаска на пиле удаляет заусенцы там, где он родился, и дает чистый край для приготовления сварки; сделать это позже стоит шаг обработки. Chamfering Machine Guide Охватывает варианты in-line.
Для сварочной или аэрокосмической детали, требующей ±0,1°, рецепт: Квадратный гидравлический тиск с задним забором, натяжение лезвия к столу ширины, направляющие в пределах нескольких миллиметров от разреза, правильный TPI, постоянный сервопоток и проверка диал-индикатора на первой части. Запустите партию без касания настроек, и повторно проверьте после смены лезвия. Не удаётся, и он повторяется после смены.
Квадратный разрез редко является конечным продуктом-он питает сварку, обработку или сборку, и каждый последующий шаг предполагает перпендикулярную поверхность. Ошибка 0,5°, которая выглядит тривиальной на пиле, становится зазором в сварном соединении или монтажной прошиме на мельнице. Резка в первый раз устраняет шаг переделки и шаг обработки; Вырезание из квадрата толкает стоимость вниз по течению, где это труднее увидеть. способность против допуска, который требует следующая станция, а не против требования каталога пилы.
| Если сокращение будет... | Проверять |
|---|---|
| На каждой части | Vise squareness, fixed jaw |
| Off only on bundles | Bundle vise, squaring bar |
| Дрифты во время пробега | Натяжение, гид износ, корм |
| После смены клинка | Дефект лезвия, взлом, отслеживание |
| Выйти на один материал | Несоответствие TPI/подачи для этого сплава |
Работа стола сверху вниз: постоянный угол-тиска; дрейфующий угол-это износ установки; угол, который появляется после изменения-лезвие или взлом. Изоляция по шаблону превращает смутную жалобу в десятиминутное исправление.
Следуйте этому, и квадратность станет процессом, который вы можете повторять смену за сменой, а не удачным результатом ничьей.
Порезы, выходящие из углов или зарытых? Связаться с КИНСОВА с вашим материалом и допуском. Мы рекомендуем клинок, корм и направляющие установки плюс светильники и стоп-блоки, чтобы держать квадратность по всей партии.
Свяжитесь с нами, если у вас есть какие-либо вопросы, мы ответим как можно скорее

