
Когда покупатель сравнивает твердосплавную циркулярную пилу с ЧПУ и ленточную пилу, первое, что он видит, — это цена станка. Это число почти никогда не является решающим фактором проекта. Что решает это стоимость за разрез — Полная стоимость одного готового прутка без заусенцев, рассчитанная с учетом износа лезвия, времени цикла, обрезков пропила, труда и капитала. В этом руководстве планировщикам производства представлена действующая модель совокупной стоимости владения и параллельный рабочий пример, поэтому выбор между высокоскоростная циркулярная пила и горизонтальная ленточная пила выходит из таблицы, а не из выставочного зала.
Твердосплавная циркулярная пила может стоить в два-три раза дороже ленточной пилы аналогичного размера, однако на линии с большими объемами производства она часто обходится дешевле в расчете на деталь. Причина в пропускной способности и браке. При 10 000–30 000 распилов в месяц меньший капитал ленточной пилы скрывается за более медленным временем цикла, большими потерями пропила и более частой заменой полотна. При низкой громкости расчеты меняются. Единственный способ узнать, на чьей вы стороне, — это смоделировать ситуацию. общая стоимость владения (TCO) за разрез, а не по счету.
Каждая распиловочная ячейка имеет одни и те же пять корзин затрат. Пропустите один, и модель окажется:
| Ведро | Что он фиксирует | Дисковая пила | Ленточная пила |
|---|---|---|---|
| Лезвие/инструмент | Диск TCT или биметаллическое полотно, стоимость за метр реза | Более высокая цена лезвия, очень длительный срок службы. | Дешевое лезвие, короткий срок службы |
| Время цикла | Отрез + индекс + зажим за штуку | Быстро, 2–6 с/сек. | Slow, 15–60 s/section |
| Врезка / лом | Потеря материала из-за ширины реза | ~2–3 мм (тонкий) | ~1,2–1,6 мм (тоньше) |
| Труд | Погрузка, разгрузка, уход | Часто отключают свет | Часто посещал |
| Капитал и власть | Стоимость машины, амортизация, кВтч | Более высокие капвложения | Снижение капвложений |
A Твердосплавная циркулярная пила с ЧПУ диск с покрытием TCT или PVD работает со скоростью 80–250 м/мин. Его кромка отличается скоростью и чистотой: пруток диаметром 50 мм разрезается за секунды, поверхность разреза плоская, а последующие операции (снятие фасок, нарезание резьбы, сварка) практически не требуют торцовки. Для деталей, которые поставляются десятками тысяч — заготовок осей, крепежных элементов, гидравлических штоков — экономия на трудозатратах и облицовке превосходит стоимость лезвия. Мы подробно рассмотрим срок службы лезвия в нашем руководстве по увеличение срока службы лопастей TCT и увеличения тоннажа.
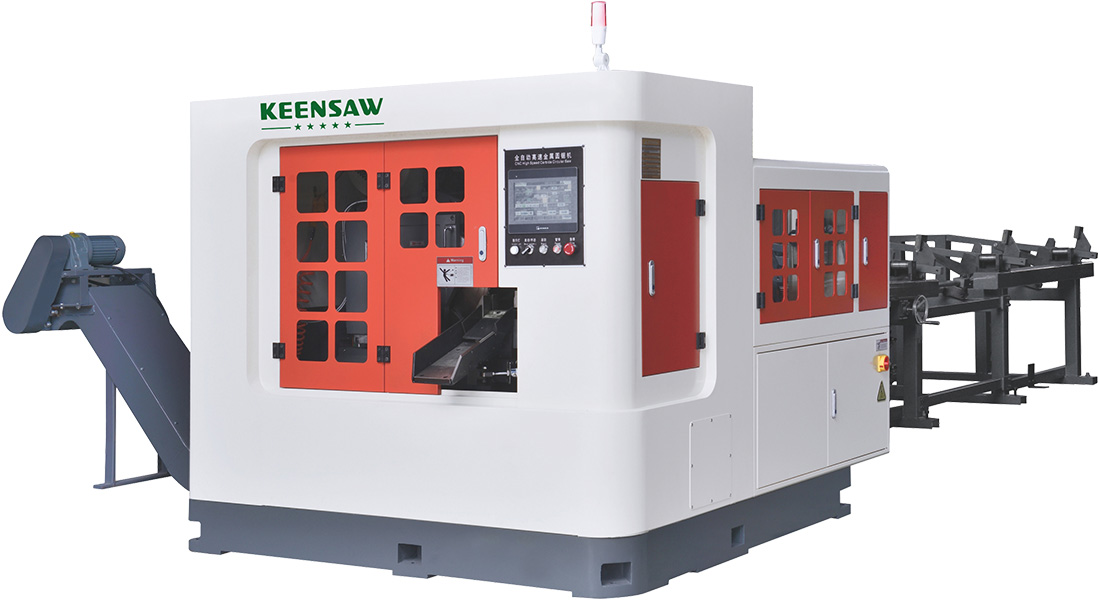
Для более легких участков ККС-70Б и ККС-90С дать ту же экономику при меньших диаметрах; для трубок ККС-100Б это обычный выбор.
A горизонтальная ленточная пила работает с непрерывным биметаллическим или твердосплавным лезвием со скоростью 30–90 м/мин. Его преимуществом является гибкость и небольшие капиталовложения: один станок режет от Ø20 до Ø400 мм со сменой полотна, а само полотно стоит дешево. Компромиссом является скорость и более грубая поверхность реза, для которой обычно требуется проход торцовки или снятия фаски. При низких и средних объемах или там, где размер секции сильно меняется от недели к неделе, рациональной покупкой будет ленточная пила. G4265ZA добавляет возможность скоса; тот БСВП530 увеличивает скорость ленточной пилы до почти круглой для средних объемов.
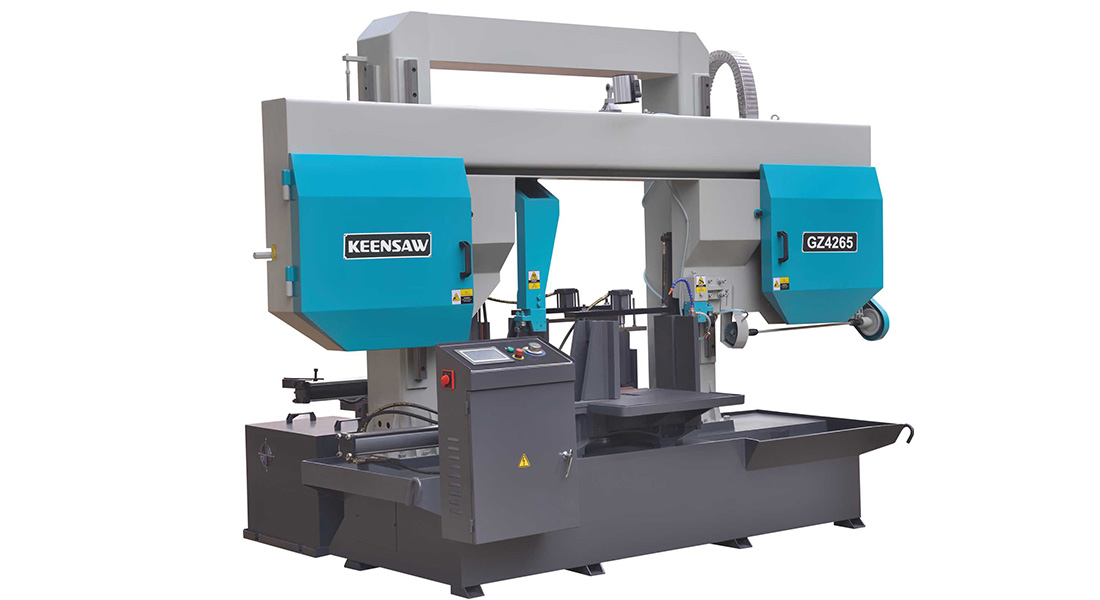
Та же работа, две машины, полностью загруженные. Допущения: сталь 0,9 евро/кг, длина резки 40 мм, 250 рабочих дней, работа в 3 смены, мощность 0,15 евро/кВтч. Цифры являются иллюстративными плановыми показателями, а не цитатами.
| Позиция | Пила циркулярная (КСС-120Б) | Ленточная пила (GZ4265) |
|---|---|---|
| Время цикла | 4 с | 28 с |
| Стоимость лезвия / разрез | €0.05 | €0.03 |
| Kerf scrap / cut | €0.10 | €0.07 |
| Труд/сокращение | 0,02 евро (выключение света) | 0,12 евро (при посещении) |
| Восстановление капитала/сокращение* | €0.18 | €0.06 |
| Ориентировочная стоимость/распил | ≈ 0,35 евро | ≈ €0.28 |
*Возврат капитала распределяет цену машины + проценты в течение 5 лет в указанном объеме. При этом объеме ленточная пила выигрывает по цене, но скорость циркулярной пилы освобождает ячейку для более ценной работы — преимущество, которое не может показать таблица. Уменьшите объем до 2000 распилов в месяц, и преимущество ленточной пилы увеличится; поднимите его до 30 000, и циркулярная пила вырвется вперед только за счет труда и лицом к лицу.
Керф — это сталь, за которую вы платите, а затем выбрасываете. Ленточная пила удаляет меньше материала за один разрез (≈1,4 мм), чем твердосплавная циркулярная пила (≈2,5 мм), поэтому при обработке дорогого сплава или нержавеющей стали более тонкий пропил ленточной пилы может компенсировать более медленный цикл обработки. На дешевой углеродистой стали разница заключается в шуме. Рычаг, который большинство планировщиков упускает из виду, — это выбор лезвия: a Круглое лезвие TCT или Биметаллическое ленточное лезвие М42. меняет стоимость погонного метра больше, чем выбор машины.

| Если ваша линия… | Выбирать | Почему |
|---|---|---|
| > 15 000 резов в месяц, жесткие допуски | Дисковая пила | Скорость + плоское лицо + труд без света |
| < 3000 резов в месяц, смешанные сечения | Ленточная пила | Низкие капитальные затраты, одно лезвие подходит для всех размеров |
| Дорогой сплав, малый объем | Ленточная пила + тонкий пропил | Сэкономленный материал превосходит потерянную скорость |
| Трубы/профили, устойчивые к заусенцам | Дисковая пила | Чистая кромка, меньше заусенцев на выходе |
| Крупногабаритные заготовки Ø300+ мм | Ленточная пила/кузнечная резка | Размер диска и мощность ограничены выше этого значения. |
Да, при большом объеме работы — более быстрый цикл и меньшая трудоемкость на деталь обычно превосходят более дешевое полотно ленточной пилы и более тонкий пропил. При объемах менее нескольких тысяч распилов в месяц ленточная пила обычно обходится дешевле. Смоделируйте это; не предполагайте.
Труд и нисходящая сторона. A slow cut that needs an operator and a facing pass costs more than the blade ever will. Automation and a flat cut face are where circular saws win.
На углеродистой стали едва ли. При любом объеме обработки нержавеющей стали или никелевого сплава более тонкий пропил ленточной пилы экономит реальные деньги — часто больше, чем разница в цене станка.
Возьмите цену полотна, разделите ее на общее количество метров ресурса резки при вашем материале/скорости, а затем умножьте на длину резки. А Ленточное лезвие М51 или TCT с PVD-покрытием поднимает жизнь настолько, чтобы изменить ответ.
A band saw, almost always — section sizes swing daily and capex must stay low. Add one circular saw only when a repeat contract clears the volume threshold.
Да. Отправьте нам свой профиль, материал, ежемесячный объем и допуск, и наши инженеры сравнит время цикла и стоимость разреза для обоих методов.
Цена за разрез — единственная цифра, которая выдерживает связь с реальным производственным планом. Создайте модель с пятью ведрами, прогоните через нее свой объем, и решение о выборе циркулярной или ленточной пилы перестанет быть догадкой. Для обеспечения высокого и стабильного объема Циркулярная пила с ЧПУ pays for itself in labour and scrap; for mixed, lower volume the ленточная пила остается разумной покупкой.
Нужна модель цены за рез для вашей линии?
Наши инженеры по применению порекомендуют метод резки, характеристики лезвия и уровень автоматизации, а также оценят время цикла и стоимость резки, прежде чем вы примете решение. Свяжитесь с KEENSAW для бесплатной оценки совокупной стоимости владения пилением →
Свяжитесь с нами, если у вас есть какие-либо вопросы, мы ответим как можно скорее