
Um corte quadrado é a base de cada operação a jusante-soldagem, usinagem e montagem assumem que a face final é perpendicular ao eixo. Uma serra de fita que corta alguns graus transforma um corte simples em uma peça de sucata ou um trabalho de retrabalho. Este guia explica o que lança um corte fora do quadrado, dá-lhe um procedimento de cinco etapas e mostra como controlar a rebarba enquanto você está nele.
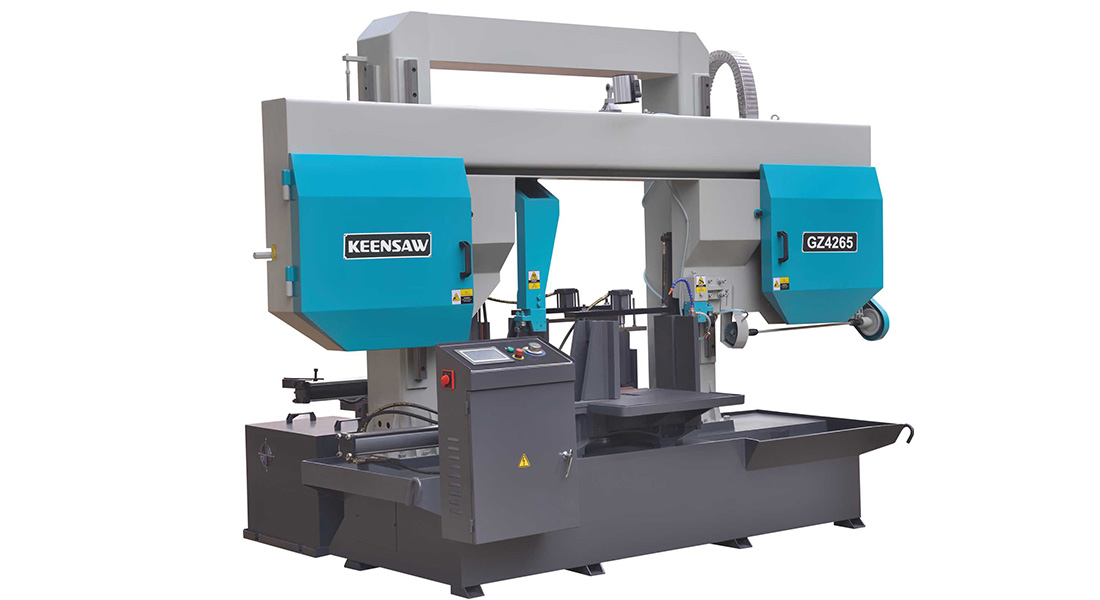
O erro angular raramente vem de uma grande falha; é a soma de pequenas falhas. vise Não pode ser quadrado para a lâmina. The lâmina pode desviar sob alimentação porque a tensão é baixa ou guias estão longe do corte. taxa de alimentação Pode ser muito alto, empurrando a lâmina para os lados. Chip embalagem O que pode acontecer é que a lâmina esteja off-line, e a Guia do Won deixa o chicote da lâmina nos últimos milímetros. Fixe todos os cinco e o quadrado permanece dentro da tolerância parte após parte.
O torno é onde começa a quadratura. Com a lâmina parada e protegida, coloque um quadrado de maquinista contra a mandíbula fixa e o plano da lâmina e ajuste a mandíbula (ou shim) até que sejam verdadeiras. Em máquinas com um torno giratório, bloqueie-o exatamente 90 ° e verifique com um indicador de discagem, não pelo olho. Verifique novamente após qualquer acidente ou feixe pesado de corte-a pressão da viseira muda ao longo do tempo.
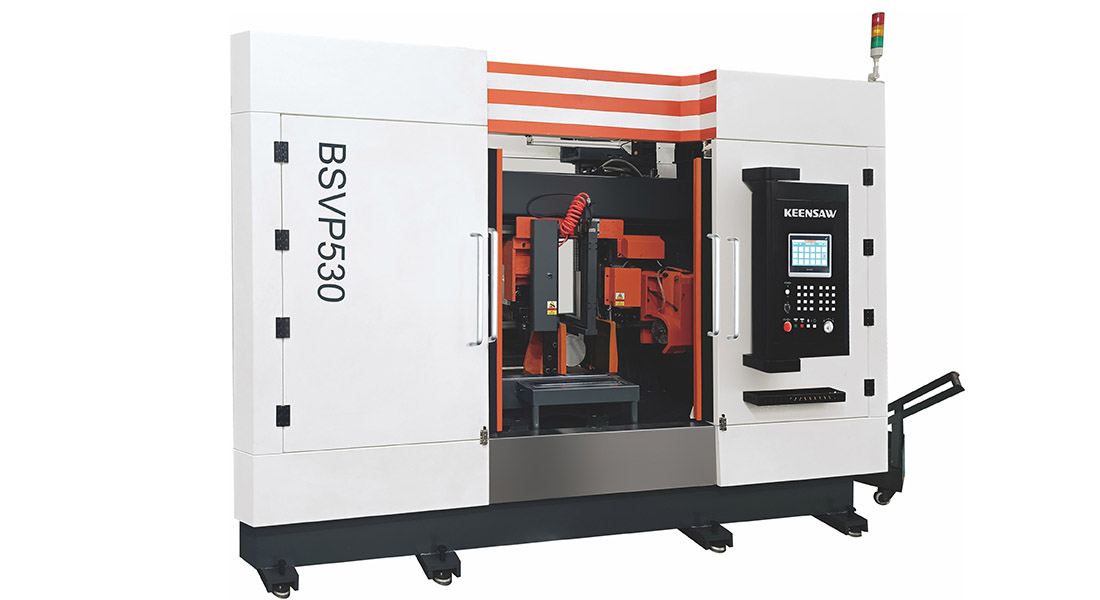
Para repetir o trabalho, um fixo Bloqueio Stop alimentação dá a cada barra o mesmo comprimento sem re-medição, e um Atrás do Fence mantém o quadrado de estoque para o plano da lâmina. Para pacotes, um torno de pacote e uma barra quadrada alinham todas as barras de uma só vez. As fixações removem a variação do operador-a maneira mais barata de manter a quadratura em um turno é tornar a configuração repetível, não confiar na sensação.
| Método | Usar |
|---|---|
| Praça do maquinista + feeler | Serviço Quick Shop Check |
| Indicador de discagem em uma barra seno | Verificação de tolerância rigorosa |
| Teste de bumbum end-for-end | Revela o erro angular visivelmente |
| CMM/Óptico | Inspeção final, peças certificadas |
A taxa de alimentação é o assassino de quadratura silencioso. Muito alto e a lâmina se curva no corte, abrindo um ângulo; muito baixo e o dente esfrega e endurece o rosto. Combine a alimentação de material e TPI e mantenha-a estável-uma alimentação hidráulica ou servo que afunda sob carga irá derivar o corte. A condição da lâmina também é importante: uma lâmina desgastada ou incorretamente definida corta seu próprio ângulo, independentemente do torno.
Cada corte de serra deixa uma rebarba; o truque é mantê-lo pequeno e previsível. Uma lâmina afiada na velocidade certa deixa uma borda fina e uniforme; uma lâmina opaca ou um TPI errado deixa um pesado e irregular. O líquido de arrefecimento por inundação reduz o calor que solda uma rebarba maior. Para preparação ou manuseio da solda, planeje uma rebarbação leve-um arquivo, escova ou chanfro-para que a rebarba nunca alcance a próxima estação. Guia do Champagne Retire-o da vista,.
| Aplicativo | Quadratura típica |
|---|---|
| Capitão Cutch | 0,5 ° C aceitável |
| Maquinação de stock | ± 0,2 - 0,3 º C |
| Prep/Estrutural | 0,1 - 0,2 º C |
| Precisão/Aeroespacial | <0,1 °, verificado |

O torno que mantém seu estoque é onde a quadratura é ganha ou perdida. Hidráulico viseiras dão força de fixação consistente e alta e são padrão em serras de produção. Pneumático viseiras são mais rápidas, mas mais suaves, bom para seções leves. Mecânico (parafuso manual) visas dependem inteiramente do esforço do operador e são o elo mais fraco em serras de trabalho. Seja qual for o tipo, a mandíbula fixa deve ser quadrado para a lâmina e a mandíbula móvel deve puxar o estoque contra a cerca traseira, não apenas beliscá-lo. Um torno giratório deve ser bloqueado em exatamente 90 ° para cortes retos.
Uma banda viu lâmina é um feixe fino; sob alimentação ele se curva ligeiramente em direção ao corte, e esse arco é um ângulo. O arco cresce com baixa tensão, guias distantes, alimentação alta e uma lâmina desgastada. Feche as guias para o trabalho e o comprimento não suportado cai, então o arco encolhe e squareness detém. Picture os últimos milímetros antes do corte como um cantilever-Mais curto e mais rígido é mais quadrado. Esta idéia única explica a maioria das correções de erros angulares.
| Método | Melhor para |
|---|---|
| Arquivo de mão/Debrb Brush | Baixo volume, velocidade rápida |
| Estação Chamfer/Facing Station | Na visão de Weld-Prep |
| Vibração/tumble | Bacos de pequenas peças |
| CNC em Debrel | Precisão, peças certificadas |
Planeje a rebarba com o corte, não depois. Um chanfro de luz na serra remove a rebarba onde ela nasce e dá uma borda limpa de preparação de solda; fazê-lo mais tarde custa um passo de manuseio. Guia da Máquina de Chamfering Opções in-line.
Para uma peça de preparação de solda ou aeroespacial que precise de ± 0,1 °, a receita é: torno hidráulico quadrado com uma cerca traseira, tensão da lâmina para a tabela de largura, guias dentro de alguns milímetros do corte, TPI correto, servo alimentação constante e uma verificação do indicador de discagem na primeira peça. Execute o lote sem tocar nas configurações e re-verifique após uma mudança de lâmina. Quadratura é então um processo, Não tem sorte-e repete turno após turno.
Um corte quadrado raramente é o produto final-ele alimenta soldagem, usinagem ou montagem, e cada etapa a jusante assume que a face é perpendicular. Um erro de 0,5 ° que parece trivial na serra torna-se uma lacuna em uma junta de solda ou um shim de configuração em um moinho. Corte quadrado na primeira vez remove uma etapa de retrabalho e uma etapa de manuseio; corte fora do quadrado empurra o custo a jusante, onde é mais difícil de ver. Quando você tamanho uma serra para uma linha, pesar squareness capacidade contra a tolerância que a próxima estação exige, não contra a reivindicação do catálogo da serra sozinha.
| Se o corte é... | Verificar |
|---|---|
| Fora em cada pedaço | Vise squareness, jaw fixo |
| Apenas em bundles | Bundle vise, bar quadrado |
| Drifts durante uma corrida | Tensão, guia de desgaste, sag alimentação |
| Depois de uma mudança de lâmina | Defeito da lâmina, break-in, rastreamento |
| Fora em um material | TPI/incompatibilidade de alimentação para essa liga |
Trabalhe a mesa de cima para baixo: um ângulo constante é o torno; um ângulo de deriva é o desgaste da configuração; um ângulo que aparece após uma mudança é a lâmina ou arrombamento. Isolando por padrão transforma uma queixa vaga em uma correção de dez minutos.
Siga isso e a quadratura torna-se um processo que você pode repetir turno após turno, não um resultado de sorte.
Cortes saindo angulados ou queimados? Contato KEENSAW com o seu material e tolerância. Vamos recomendar lâmina, alimentação e configurações de guia, além de acessórios e blocos de parada para manter a quadratura em todo o seu lote.
Entre em contato conosco se tiver alguma dúvida responderemos o mais breve possível

