
Une coupe carrée est le fondement de chaque opération de soudage, d'usinage et d'assemblage en aval, tous supposent que la face d'extrémité est perpendiculaire à l'axe.Une scie à ruban qui coupe de quelques degrés transforme une simple coupure en une pièce de rebut ou un travail de retravail.Ce guide explique ce qui jette une coupe hors du carré, vous donne une procédure en cinq étapes et montre comment contrôler la bavure pendant que vous y êtes.
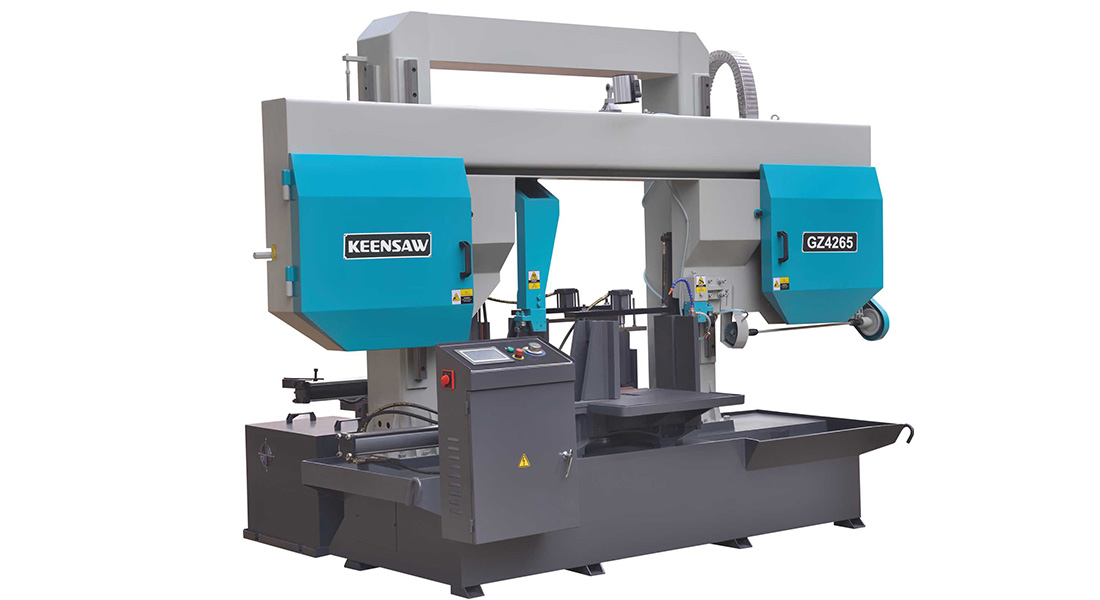
L'erreur angulaire provient rarement d'une grande faute; c'est la somme de petites. vise peut ne pas être carré à la lame. lame peut se dévier sous l'alimentation parce que la tension est faible ou les guides sont loin de la coupe. vitesse d'avance peut être trop haut, en poussant la lame sur le côté. Chip d'emballage dans les gouttelettes peuvent coincer la lame hors ligne. Et un Le guide laisse la lame fouetter dans les derniers millimètres. Fixer les cinq et la carrure reste dans la tolérance partie après partie.
L'étau est l'endroit où la carrure commence. Avec la lame arrêtée et protégée, placez un carré de machiniste contre la mâchoire fixe et le plan de la lame, et ajustez la mâchoire (ou la cale) jusqu'à ce qu 'elles soient vraies. Sur les machines avec un étau pivotant, verrouillez-le exactement à 90 ° et vérifiez avec un indicateur de cadran, pas à l'œil. Revérifiez après tout accident ou tout changement de pression de coupe de viseau lourd au fil du temps.
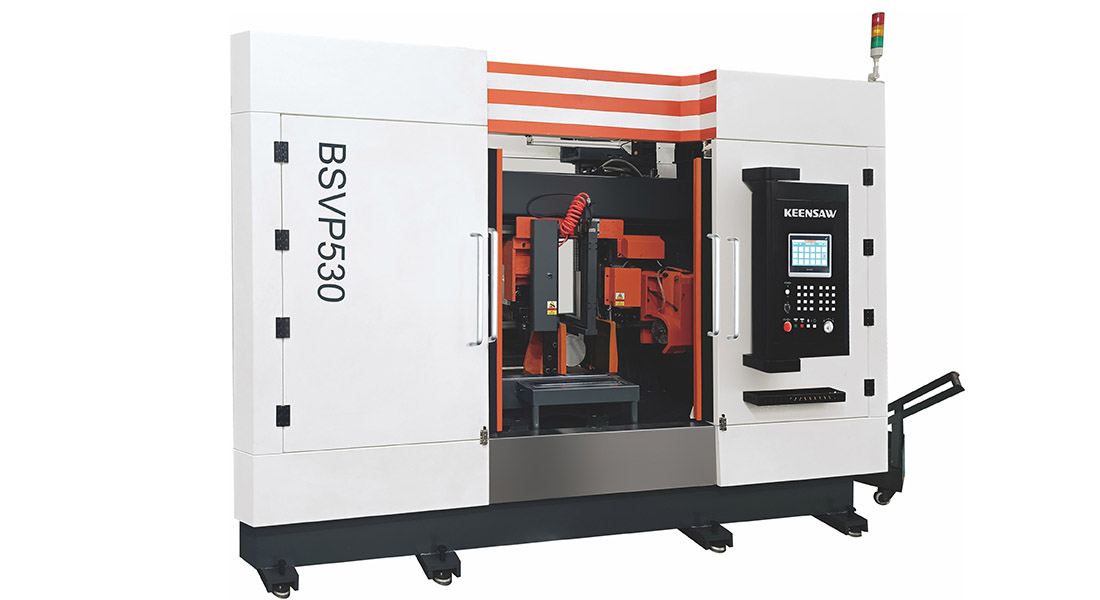
Pour un travail répété, une Arrêt du bloc côté alimentation donne à chaque barre la même longueur sans re-mesure, et une Retour à FENCE maintient le carré du stock sur le plan de la lame. Pour les faisceaux, un étau de faisceau et une barre de quadrature alignent toutes les barres à la fois. Les fixtures suppriment la variation de l'opérateur-le moyen le moins coûteux de maintenir la quadrature à travers un quart de travail est de rendre la configuration répétable, de ne pas compter sur la sensation.
| Méthode | Utiliser |
|---|---|
| Carré du machiniste + Feeler | Quick Shop Chèque |
| Indicateur de cadran sur une barre sine | Vérification de tolérance stricte |
| Test de butt fin-par-fin | Révèle l'erreur angulaire visiblement |
| CMM/Optique | Inspection finale, pièces certifiées |
Le taux d'alimentation est le tueur silencieux de la carrure. Trop élevé et la lame s'incline dans la coupe, ouvrant un angle; trop bas et la dent frotte et durcit le visage. Faites correspondre l'alimentation au matériau et au TPI, et maintenez-la stable-une alimentation hydraulique ou servo qui s'affaisse sous la charge dérivera la coupe. L'état de la lame est également important: une lame usée ou mal réglée coupe son propre angle indépendamment de l'étau.
Chaque scie coupée laisse une bavure; l'astuce est de la garder petite et prévisible. Une lame tranchante à la bonne vitesse laisse un bord mince et uniforme; une lame émoussée ou une mauvaise TPI laisse une lame lourde et déchiquetée. Le liquide de refroidissement d'inondation réduit la chaleur qui soudoit une plus grosse bavure. Pour la préparation ou la manipulation soudée, prévoyez un ébavure légère-une lime, une brosse ou un chanfrein-afin que la bavure n'atteigne jamais la station suivante. Champagne guide couvrir le démontage à la vue.
| Application | Squaresse typique |
|---|---|
| Général Cuff | ± 0,5 ° acceptable |
| Machines à stock | ± 0,2 à 0,3 ° |
| Préparation/Structure | ± 0,1 à 0,2 ° |
| Précision/Aérospatiale | <0,1 °, vérifié |

L'étau qui maintient votre stock est l'endroit où la carréité est gagnée ou perdue. Hydraulique Les vis donnent une force de pince constante et élevée et sont standard sur les scies de production. Pneumatique Les vis sont plus rapides mais plus doux, très bien pour les sections légères. Mécanique Les vis (à vis manuelles) dépendent entièrement de l'effort de l'opérateur et sont le maillon le plus faible des scies à chantier. Quel que soit le type, la mâchoire fixe doit être carrée à la lame et la mâchoire mobile doit tirer la crosse contre la clôture arrière, pas seulement la pincer. Un étau pivotant doit être verrouillé à exactement 90 ° pour les coupes droites.
Une lame de scie à bande est un faisceau mince; sous l'alimentation, il s'incline légèrement vers la coupe, et cet arc est un angle. L'arc se développe avec une faible tension, des guides lointains, une alimentation élevée et une lame usée. Fermez les guides au travail et la longueur non prise en charge baisse, donc l'arc se rétrécit et la carrure tient. Imaginez les derniers millimètres avant la coupe comme un porte-à-faux plus court et plus rigide est plus carré. Cette idée unique explique la plupart des corrections d'erreur angulaire.
| Méthode | Idéal pour |
|---|---|
| Fichier à main/Deburb Brush | Faible volume, quick edge |
| Chamfer/station de face | Dans le ciel, Weld-Prep |
| Vibratoire/tumbling | Lots de petites pièces |
| CNC à Deburb | Précision, pièces certifiées |
Un chanfrein léger à la scie enlève la bavure où elle est née et donne un bord de préparation à la soudure propre; le faire plus tard coûte une étape de manipulation. Guide de la machine chaffering Options en ligne.
Pour une pièce soudée ou aérospatiale nécessitant ± 0,1 °, la recette est: Étau hydraulique carré avec une clôture arrière, tension de la lame à la table de largeur, guides à quelques millimètres de la coupe, TPI correct, servoalimentation stable et vérification d'indicateur de cadran sur la première pièce. Exécutez le lot sans toucher les paramètres et revérifiez après un changement de lame. Squareness est alors un processus, Pas de chance, et il répète changement après changement.
Une coupe carrée est rarement le produit final-elle alimente le soudage, l'usinage ou l'assemblage, et chaque étape en aval suppose que la face est perpendiculaire. Une erreur de 0,5 ° qui semble insignifiante à la scie devient un espace au niveau d'un joint de soudure ou d'une cale d'installation dans un moulin. La coupe carrée la première fois supprime une étape de reprise et une étape de manutention; découper hors du carré pousse le coût en aval où il est plus difficile de voir. Lorsque vous dimensionnez une scie pour une ligne, peser la carréité capacité par rapport à la tolérance exigée par la station suivante, et non par rapport à la seule revendication du catalogue de la scie.
| Si la réduction est... | Vérifier |
|---|---|
| Sur chaque morceau | Vise squareness, fixé jaw |
| Offre uniquement sur les bundles | Bundle Vise, bar à squaring |
| Dérive pendant une course | Tension, usure de guidage, sag d'alimentation |
| Après un changement de lame | Défaut de lame, break-in, tracking |
| Sur un matériau | Incompatibilité TPI/alimentation pour cet alliage |
Travaillez la table de haut en bas: un angle constant est l'étau; un angle de dérive est l'usure de la configuration; un angle qui apparaît après un changement est la lame ou le casse-in.
Suivez cela et la carrure devient un processus que vous pouvez répéter quart après quart, pas un résultat de chance.
Des coupures qui sortent courbées ou bourrées? Contacter KEENSAW avec votre matériau et votre tolérance. Nous recommanderons des réglages de lame, d'alimentation et de guidage, ainsi que des fixations et des blocs d'arrêt, pour maintenir la carréité sur tout votre lot.
Contactez-nous si vous avez des questions, nous vous répondrons dans les plus brefs délais

