
Un corte cuadrado es la base de cada operación de soldadura, mecanizado y ensamblaje aguas abajo, todos asumen que la cara final es perpendicular al eje. Una sierra de cinta que corta unos pocos grados convierte un corte simple en una pieza de chatarra o un trabajo de reelaboración. Esta guía explica qué hace que un corte salga de cuadrado, le da un procedimiento de cinco pasos y muestra cómo controlar la rebaba mientras está en ello.
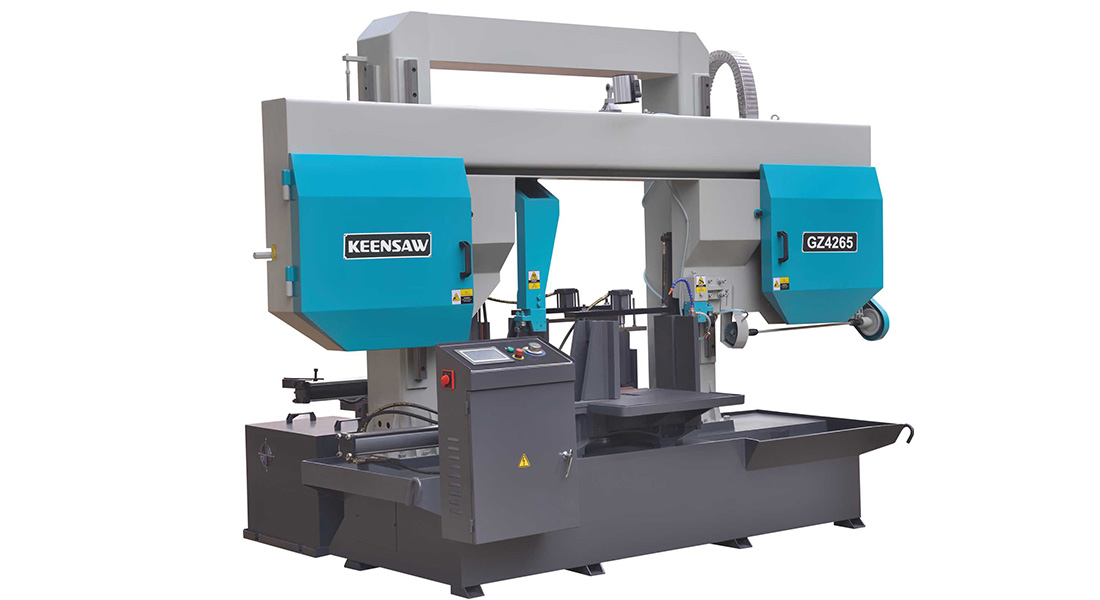
El error angular rara vez proviene de un gran error; es la suma de los pequeños. El VISA Puede que no sea el cuadrado de la cuchilla.El cuchilla puede desviarse bajo la alimentación porque la tensión es baja o las guías están lejos del corte. tasa de avance puede ser demasiado alto, empujando la hoja hacia los lados. Chip de embalaje en las gargantas puede cuña de la hoja fuera de línea. Y a Guía de Wan deja que la cuchilla azote en los últimos milímetros. Fija los cinco y la cuadratura se mantiene dentro de la tolerancia parte tras parte.
El tornillo es donde comienza la cuadratura. Con la cuchilla parada y protegida, coloque el cuadrado de un maquinista contra la mandíbula fija y el plano de la cuchilla, y ajuste la mandíbula (o cuña) hasta que sean verdad. En máquinas con un tornillo giratorio, bloquearlo exactamente a 90 ° y verificar con un indicador de dial, no a ojo. Vuelva a verificar después de cualquier choque o paquete pesado.
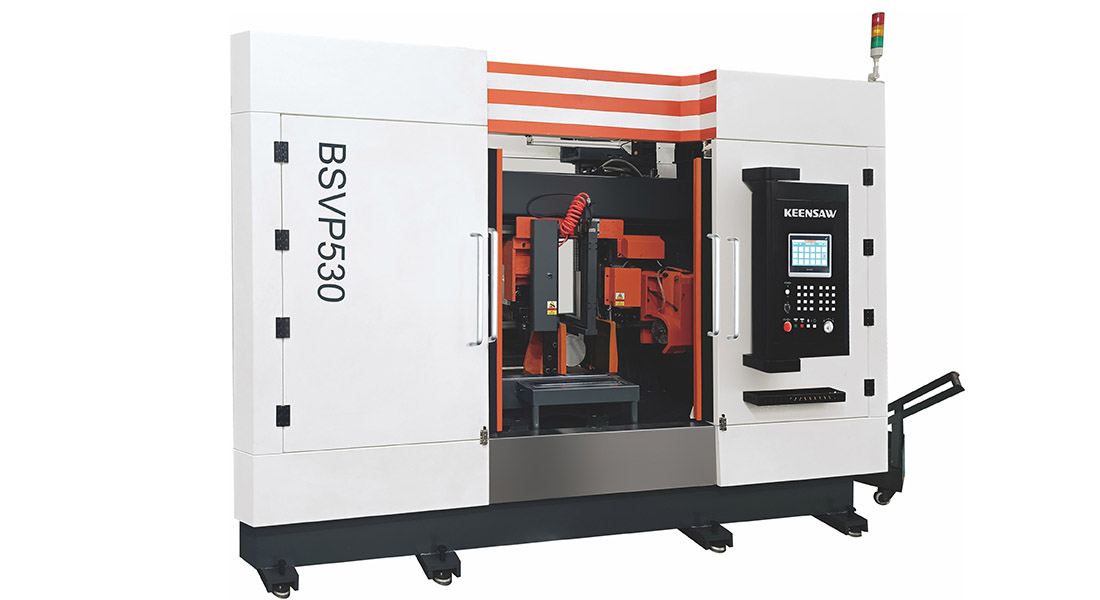
Para el trabajo repetido, un Parar el bloque en el lado de alimentación da a cada barra la misma longitud sin volver a medir, y una Detrás de Fence mantiene el cuadrado de la acción al plano de la cuchilla.Para los paquetes, un tornillo de enlace de paquete y una barra de cuadratura alinean todas las barras a la vez. Los accesorios eliminan la variación del operador-la forma más barata de mantener la cuadratura a través de un turno es hacer que la configuración sea repetible, no depender de la sensación.
| Método | Usar |
|---|---|
| Cuadrado del maquinista + Feeler | Check-en tienda rápida |
| Indicador de marcación en una barra sine | Verificación de tolerancia estricta |
| Prueba de butt | Revela el error angular visiblemente |
| CMM/Óptica | Inspección final, partes certificadas |
La velocidad de alimentación es el asesino silencioso de la cuadratura. Demasiado alta y la cuchilla se arquea en el corte, abriendo un ángulo; demasiado baja y el diente se frota y endurece la cara. Combina la alimentación con el material y el TPI, y manténgala estable: una alimentación hidráulica o servo que se hunda bajo carga derivará el corte. La condición de la cuchilla también importa: una cuchilla desgastada o mal ajustada corta su propio ángulo independientemente del tornillo de tornillo.
Cada corte de sierra deja una rebaba; el truco es mantenerla pequeña y predecible.Una cuchilla afilada a la velocidad correcta deja un borde delgado y uniforme; una cuchilla opaca o TPI incorrecta deja una pesada y desigual. El refrigerante de inundación reduce el calor que solda una rebaba más grande.Para la preparación o manipulación de la soldadura, planee un desbarbado ligero: una lima, un cepillo o un chaflán, para que la rebaba nunca llegue a la siguiente estación. Guía de Champagne Cubra para retirarlo en la vista.
| Solicitud | Típico cuadrado |
|---|---|
| El General Cuff | ± 0,5 ° aceptable |
| Maquinaria Stock | ± 0,2 y 0,3 ° |
| Prolongación/Estructural | ± 0.1 y 0.2 ° |
| Precisión/Aeroespacio | <0.1 °, verificado |

El tornillo que sostiene su stock es donde la cuadratura se gana o se pierde. Hidráulico Los tornillos proporcionan una fuerza de sujeción alta y consistente y son estándar en las sierras de producción. Neumático Los tornillos son más rápidos pero más suaves, bien para secciones ligeras. Mecánico Los tornillos (de tornillo manual) dependen completamente del esfuerzo del operador y son el eslabón más débil en las sierras de trabajo. Cualquiera que sea el tipo, la mandíbula fija debe ser cuadrada a la hoja y la mandíbula móvil debe tirar de la culata contra la cerca trasera, no solo pellizcarla. Un tornillo giratorio debe estar bloqueado exactamente a 90 ° para cortes rectos.
Una hoja de sierra de banda es una viga delgada; bajo alimentación se inclina ligeramente hacia el corte, y ese arco es un ángulo. El arco crece con baja tensión, guías lejanas, alimentación alta y una cuchilla desgastada. Cierra las guías al trabajo y la longitud no soportada cae, Así que el arco se encoge y la cuadratura se mantiene. Imagine los últimos milímetros antes del corte como un voladizo-más corto y más rígido es más cuadrado.Esta idea explica la mayoría de las correcciones de errores angulares.
| Método | Lo mejor para |
|---|---|
| Archivo de manos/Deburb Brush | Volumen bajo, Quick Edge |
| Estación Chamfer/Facing | En la sierra, weld-prep |
| Vibración/tumbling | Botes de piezas pequeñas |
| El CNC deburb | Precisión, piezas certificadas |
Un chaflán ligero en la sierra elimina la rebaba donde nace y le da un borde limpio de preparación de soldadura; hacerlo más tarde cuesta un paso de manejo. Guía de la máquina CHAMFER Incluye opciones in-line.
Para una pieza de preparación de soldadura o aeroespacial que necesita ± 0.1 °, la receta es: tornillo hidráulico cuadrado con una cerca trasera, tensión de la cuchilla a la tabla de ancho, guías a unos pocos milímetros del corte, TPI correcto, servo alimentación constante y una verificación de indicador de dial en la primera pieza. Ejecute el lote sin tocar los ajustes y vuelva a verificar después de un cambio de cuchilla.Squareness es entonces un proceso, no tiene suerte, y se repite cambio tras cambio.
Un corte cuadrado rara vez es el producto final: alimenta la soldadura, el mecanizado o el ensamblaje, y cada paso descendente asume que la cara es perpendicular. Un error de 0.5 ° que parece trivial en la sierra se convierte en un espacio en una junta de soldadura o en una cuña de instalación en un molino. El corte fuera de la plaza empuja el costo hacia abajo donde es más difícil de ver. Cuando dimensiona una sierra para una línea, pesa la cuadratura capacity against the tolerance the next station demands, not against the saw's catalog claim alone.
| Si el corte es... | Controlar |
|---|---|
| Sobre cada pieza | Vise squareness, jaw fijo |
| Sólo en bundles | Bundle Vise, barra cuadrada |
| Drifts during a run | Tensión, desgaste de guía, alimentación |
| Apagado después de un cambio de cuchilla | Defecto de hoja, break-in, seguimiento |
| Sobre un solo material | TPI/desajuste de alimentación para esa aleación |
Trabajar la mesa de arriba a abajo: un ángulo constante es el tornillo de cierre; un ángulo de deriva es el desgaste de la configuración; un ángulo que aparece después de un cambio es la cuchilla o el robo.
Siga esto y la cuadratura se convierte en un proceso que puede repetir turno tras turno, no un resultado de la suerte.
¿ Los cortes que salen en ángulo o burred? Contacto KEENSAW con su material y tolerancia.Le recomendamos ajustes de cuchilla, alimentación y guía, además de accesorios y bloques de parada, para mantener la cuadratura en todo su lote.
Contáctanos si tienes alguna pregunta te responderemos lo antes posible

