
Dos sierras, la misma barra, dos resultados completamente diferentes. Se termina un corte limpio y sin rebabas en segundos con una hoja que dura semanas. El otro quema la hoja, mancha la superficie y bloquea la celda. La diferencia casi nunca es la máquina, sino la velocidad de corte y avance adaptado al material.
Esta guía le ofrece una guía práctica tabla de parámetros de aserrado para las cinco familias de materiales que los clientes de KEENSAW cortan más: acero al carbono y de baja aleación, acero inoxidable, acero aleado y para herramientas, titanio/aleaciones endurecidas y aluminio/no ferrosos. Cada número a continuación es un punto de partida — márquelo usando la lista de verificación de “lectura del corte” en la sección 8. Empareje los valores con el derecho Sierra circular KEENSAW o sierra de cinta y obtendrá resultados repetibles desde el primer día.
Antes de las tablas, bloquee las cuatro entradas que determinan la vida útil de la hoja y la calidad del corte:
| Palanca | que es | Si lo entiendes mal |
|---|---|---|
| Velocidad superficial (m/min) | Velocidad de la punta de la hoja en el corte | Demasiado rápido → dientes quemados; demasiado lento → endurecimiento por trabajo y frotamiento |
| Avance por diente (mm/diente) | Carga de viruta que requiere cada diente | Demasiado alto → dientes rotos; demasiado bajo → endurecimiento por el trabajo |
| Paso de dientes (TPI) | Dientes por pulgada / paso variable | Paso incorrecto → vibración, mala evacuación de virutas |
| Refrigerante / lubricante | Eliminación de calor y virutas en el corte | Hambriento → grietas por calor, borde acumulado |
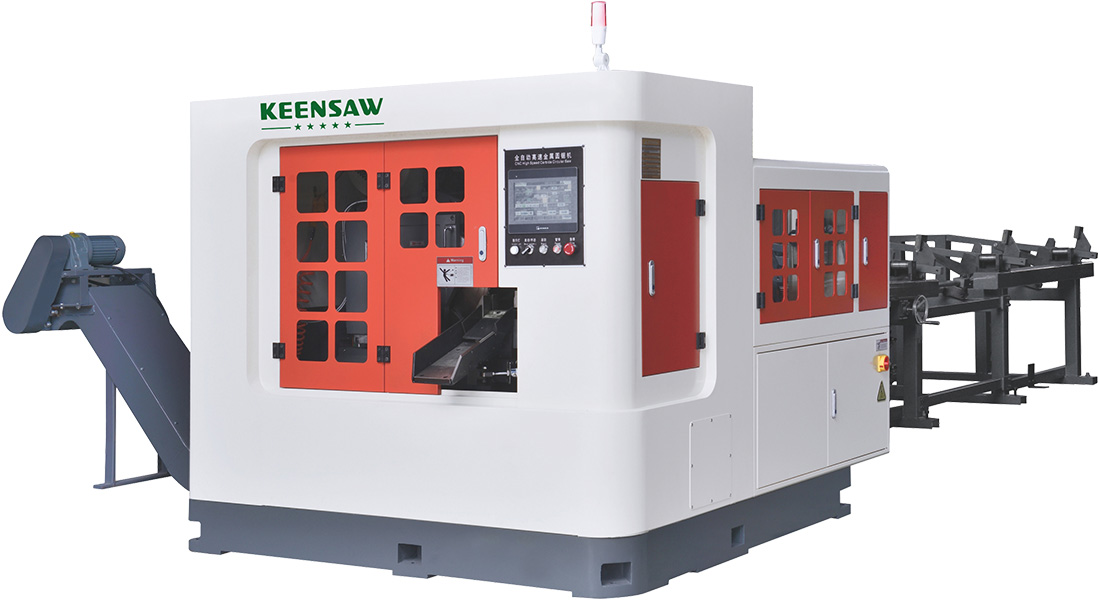
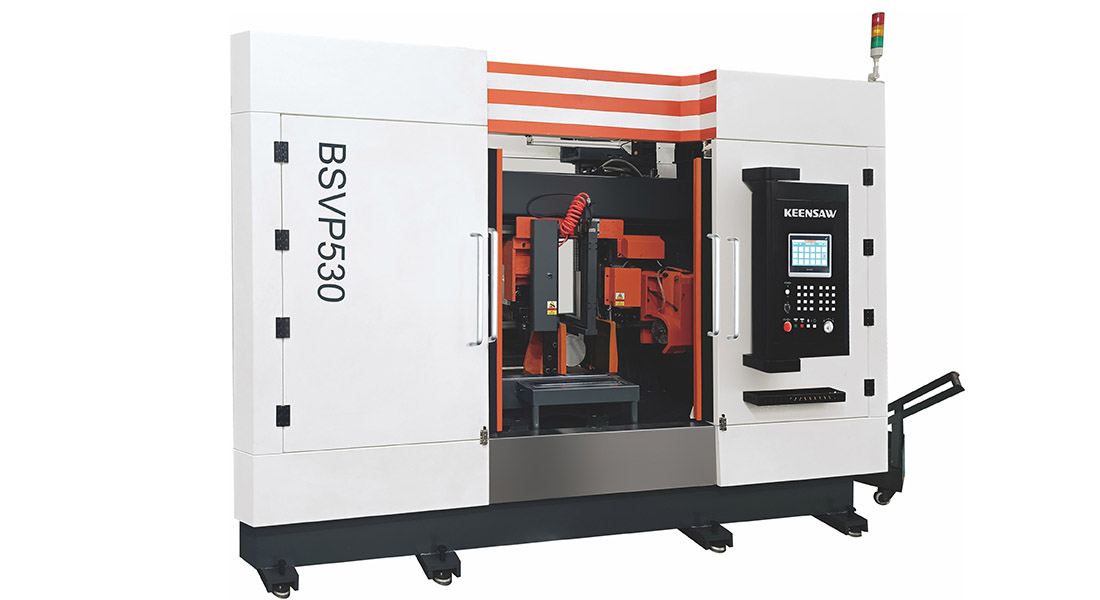
Para sierras de cinta la variable de control es velocidad de la cuchilla (m/min) y avance por diente. Para sierras circulares son las RPM del husillo y velocidad de avance (mm/s). en un SIERRA KEENSAW BSVP530 ambos están configurados en la HMI; Comience desde la tabla y afine según el tacto.
Acero dulce, 1018, 1045, de baja aleación hasta ~35 HRC. Este es el material más indulgente: amplia ventana de velocidad, hojas bimetálicas estándar. Empuje el volumen aquí con una sierra circular de carburo si las secciones son pequeñas.
| Máquina | Cuchilla | Velocidad | Alimentar |
|---|---|---|---|
| Sierra de cinta | M42 bimetálico, 2–3 TPI | 60–90 m/min | 0,10–0,15 mm/diente |
| Sierra circular | hoja TCT | 100–140 m/min (punta) | 0,08–0,12 mm/diente |
El acero inoxidable es la fuente #1 de las llamadas de “¿por qué se está muriendo mi hoja?”, y la respuesta es casi siempre endurecimiento del trabajo. 304/316 tienen altas tasas de endurecimiento por trabajo: si el avance es demasiado ligero, los dientes frotar en lugar de cortar, la superficie se endurece y el siguiente diente golpea la placa de armadura. Ir más lento en velocidad, más pesado en avance, tono más grueso, e inundarlo con refrigerante.
| Máquina | Cuchilla | Velocidad | Alimentar |
|---|---|---|---|
| Sierra de cinta 304/316 | M42, 1,4–2 TPI (grueso) | 40-60 m/min | 0,10–0,16 mm/diente |
| Sierra de cinta 17-4PH | M51 bimetálico | 30–45 m/min | 0,08–0,12 mm/diente |
| Sierra circular | TCT recubierto de PVD | 60–90 m/min (punta) | 0,06–0,10 mm/diente |
Regla de oro para un Velocidad de corte de sierra de cinta para acero inoxidable.: comience con 50 m/min para grados austeníticos 304/316, baje a 35–40 para grados endurecidos por precipitación. Vea nuestro modelo de costo por corte sobre cómo la elección de las palas cambia la economía.
Más duro y abrasivo que el acero al carbono. 4140/4340 cortado como un acero al carbono más resistente; H13 y D2 (acero para matrices) necesitan un tratamiento lento y rico en refrigerante o te comerás las cuchillas. El valor predeterminado es un bimetal endurecido de paso grueso con avance controlado.
| Material | Cuchilla | Velocidad | Alimentar |
|---|---|---|---|
| 4140/4340 (<35 HRC) | M42, 2–3 TPI | 45–70 m/min | 0,09–0,13 mm/diente |
| H13 / D2 (acero para matriz) | Hoja de sierra de cinta M51 | 30–50 m/min | 0,06–0,10 mm/diente |
El titanio (Grado 5/Ti-6Al-4V) corta limpiamente pero mantiene el calor en la punta — una baja conductividad térmica significa que es el diente, no la viruta, el que se calienta. Combine eso con la combustibilidad del titanio como polvo fino, y las reglas son: velocidad moderada, alimentación generosa (no frotar), abundante refrigerante, nunca dejar que brille. Para velocidad de avance para el aserrado de titanio, piense en “chip positivo, continuo, sin chispas”.”
| Máquina | Cuchilla | Velocidad | Alimentar |
|---|---|---|---|
| Sierra de cinta Ti-6Al-4V | M42, grueso 1,4–2 TPI | 25–45 m/min | 0,08–0,13 mm/diente |
| Circular saw Ti | PVD TCT, geometría nítida | 40–70 m/min (punta) | 0,05–0,09 mm/diente |
Si ve chispas azules en la ranura, es demasiado rápido o está demasiado seco; retroceda inmediatamente. El guía de palanquilla de forja Cubre secciones más pesadas que a menudo se combinan con titanio en celdas aeroespaciales.
El aluminio quiere ser cortado rápido — alta velocidad, alimentación rápida y una hoja con suficiente garganta para limpiar las grandes virutas gomosas. El riesgo es la acumulación de bordes y obstrucciones, no el calor. Utilice una hoja no ferrosa dedicada (alto número de dientes, inclinación cero/negativa) y podrá utilizar una sierra circular de carburo a velocidades muy altas.
| Máquina | Cuchilla | Velocidad | Alimentar |
|---|---|---|---|
| Sierra de cinta Al | M42, 4–6 TPI (rápido) | 150–250 m/min | 0,15–0,25 mm/diente |
| Sierra circular Al | TCT, geometría no ferrosa | 300–600 m/min (punta) | 0,10–0,20 mm/diente |

Los números te acercan; la superficie cortada te dice la verdad. Utilice esta lista de verificación en la primera barra de cada nuevo trabajo:
Comience a 40–60 m/min para 304/316 y baje a 30–45 m/min para 17-4PH endurecido por precipitación. El mayor error es utilizar el acero inoxidable demasiado rápido, lo que quema los dientes. Combínelo con una cuchilla M42 gruesa de 1,4–2 TPI y un líquido refrigerante.
Avance por diente = (avance de la mesa mm/min) ÷ (velocidad de la hoja m/min × 1000 × dientes por mm). Más simple: elija el valor mm/diente de la tabla, luego ajuste el avance de la máquina de modo que siempre haya 2 o 3 dientes en el corte. Una alimentación demasiado ligera provoca endurecimiento por trabajo; demasiado pesado chasquea los dientes.
El acero inoxidable austenítico tiene una alta tasa de endurecimiento por trabajo. Si la alimentación es demasiado ligera, los dientes se frotan en lugar de cortarse, endureciendo plásticamente la superficie. El siguiente diente se encuentra entonces con el material endurecido. Mantenga el avance positivo y la velocidad moderada para evitarlo.
Una hoja de sierra de cinta bimetálica M42 de paso grueso (1,4–2 TPI) o una hoja circular TCT de geometría afilada recubierta de PVD, funcione a 25–45 m/min con abundante refrigerante. Nunca deje que la ranura brille: el calor del titanio se acumula en el diente, no en la astilla.
Por lo general, no es para el calor (el aluminio se disipa bien), pero una ligera niebla o un lubricante de cera evita la acumulación de bordes y elimina las virutas gomosas con un avance alto. El corte en seco está bien con una cuchilla especial no ferrosa a velocidades moderadas.
Signos: dientes astillados o faltantes, crujidos fuertes, rebabas largas y fibrosas y una cara cortada áspera. Retroceda la alimentación de 15–20% y confirme que las astillas regresen a rizos apretados.
Las tablas anteriores son la forma más rápida de dejar de quemar espadas y comenzar a alcanzar las especificaciones. Haga coincidir el material → hoja → velocidad → avance, luego ajuste según la forma de la viruta. Para conocer el costo de la misma decisión, lea nuestra circular saw vs band saw TCO model y el Guía de línea de aserrado para automoción y forja..
Need a parameter sheet for your exact alloy and section? Our application engineers will set the speed, feed, blade and coolant for your job and validate it on a máquina KEENSAW antes de comprometerte. Póngase en contacto con KEENSAW para una evaluación gratuita de los parámetros de aserrado →
Contáctanos si tienes alguna pregunta te responderemos lo antes posible